



Drübelstiftpresse für Spritzgussformen: H7 Fit Auswahlleitfaden
Eine für Spritzgussformen geeignete Dübelzapfenpresse kann nicht allein aus der H7-Bezeichnung ausgewählt werden. H7 definiert den erlaubten Größenbereich des Lochs, Nicht die vollständige Passform. Der Stift muss außerdem eine festgelegte Toleranzklasse oder bestätigte obere und untere Durchmessergrenzen aufweisen.
Die richtige Paarung hängt davon ab, welches Formteil den Dübel behalten muss, ob die Verbindungskomponente entfernt werden muss, Der Nenndurchmesser, Plattenmaterial, Engagementlänge, und Lochqualität. Umfassendere Ausrichtungssysteme werden behandelt in Formstifte und Buchsen (Schlussfolgerung). Dieser Leitfaden konzentriert sich ausschließlich auf stationäre Dübelstifte, die in Formplatten und zugehörigen Werkzeugkomponenten eingesetzt werden.
Ein Dübel sollte ebenfalls nicht mit einem Leitstift verwechselt werden. Dübelstifte finden montierte Bauteile, während Formführungsstifte Betreten Sie wiederholt die Führungsbuchsen beim Öffnen und Schließen der Form.
Was bedeutet H7 in einer Dowel-Pin-Passform??
Das ISO-System weist Löchern und Wellen separate Toleranzzonen zu. In einer H7-Bezeichnung:
- H identifiziert die Position der Lochtoleranzzone relativ zur Nenngröße.
- 7 identifiziert die Toleranzklasse.
- Die tatsächliche Toleranzbreite ändert sich mit dem Nenndurchmesser.
- Eine separate Wellen- oder Stiftklasse ist erforderlich, um die vollständige Passung zu definieren.
ISO 286-1 legt die Terminologie und das Codesystem für Toleranzen fest, Abweichungen, und passt. ISO 286-2 liefert die durchmesserspezifischen Grenzabweichungen für Löcher und Wellen.
Das bedeutet, dass eine Zeichnungsnotiz, die nur "Ø10 H7" angibt, das Loch steuert, aber nicht vollständig die Beziehung zwischen Dübel und Stift angibt. Der Konstrukteur muss außerdem die Pin-Klasse angeben, Beziehen Sie sich auf einen anwendbaren Pin-Standard, oder die zulässigen Stiftdurchmessergrenzen bereitstellen.
Warum Loch und Stift getrennte Toleranzklassen benötigen
Ein nominales Loch von 10 mm wird nicht genau bei 10 mm hergestellt.000 mm, jedes Mal. Es ist erlaubt, zwischen definierten unteren und oberen Grenzen zu liegen. Der Dübelstift hat außerdem einen eigenen erlaubten Abmessungsbereich.
Die Passung hängt von vier Werten ab:
- Kleinstes zulässiges Loch.
- Größtes zulässiges Loch.
- Kleinster zulässiger Stift.
- Größter zulässiger Stift.
Wenn nur die Stiftklasse geändert wird, kann dasselbe H7-Loch in einen Freiraum umgewandelt werden, Übergang, oder Interferenzbeziehung. Klassen wie h6, M6, N6, und p6 positionieren die Pin-Toleranzzone anders im Verhältnis zur nominalen Liniengröße. Ihre Eignung lässt sich nicht allein anhand der Briefe beurteilen; die geltenden ISO-Grenzwerte müssen für den gewählten Durchmesser überprüft werden.
Freigabe, Übergang, und Interferenzergebnisse
| Fit-Verhalten | Dimensionsbedingung | Typischer funktionaler Zweck |
|---|---|---|
| Freigabe | Das Loch bleibt an allen erlaubten Grenzen größer als der Pin. | Einfache Montage, Entfernung, oder Bewegung |
| Übergang | Die Toleranzbereiche erlauben entweder leichten Spielraum oder leichte Interferenzen | Genaue Positionierung mit streng kontrolliertem Montageverhalten |
| Interferenz | Der Kegel bleibt an allen erlaubten Grenzen größer als das Loch | Positive Retention in der ausgewählten Komponente |
Eine H7/m6-Paarung sollte nicht automatisch als garantierter Pressfit bezeichnet werden. Je nach geltenden Grenzwerten, es kann eine Übergangsbedingung erzeugen. Eine engere Pinzone kann eine konstantere Interferenz verursachen, Aber größere Interferenz ist nicht automatisch besser. Es kann die Einsatzkraft erhöhen, Das Loch beschädigen, Verzerre eine dünne Platte, oder die zukünftige Entfernung zu erschweren.
Wählen Sie die Passung entsprechend der Funktion der Formkomponente aus
Die Auswahl der Passform sollte mit der Formmontage beginnen, Nicht mit einer Toleranztabelle.
Identifizieren:
- die Komponente, in der der Stab fixiert bleiben muss;
- die Komponente, die über dem Stab liegen muss;
- Wie oft wird die Baugruppe getrennt;
- ob der Dübel austauschbar sein muss;
- ob die Platte sicher eine Interferenzanpassung tragen kann.
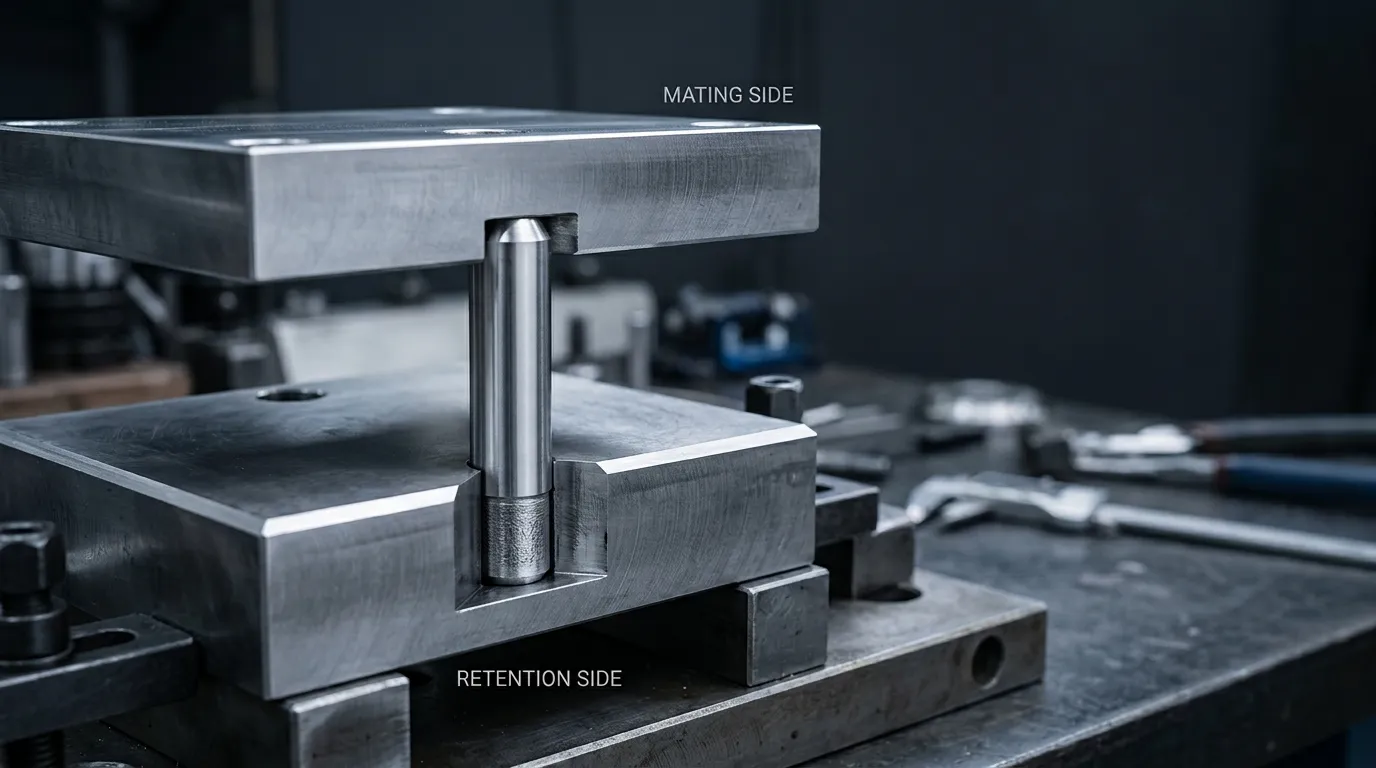
Eine gängige Anordnung verwendet Interferenz oder eine kontrollierte Übergangsbedingung auf der Sicherungsseite sowie eine verifizierte Freistandsbedingung in der Kopplungskomponente. Dadurch bleibt der Dübel an einer Platte befestigt, während das andere Bauteil zusammengebaut und getrennt werden kann, ohne unnötiges Binden zu binden.
Die Retention-Seite: wobei der Stab fest bleiben muss
Das Loch auf der Sicherungsseite hält den Dübel während der Formmontage fest, Handhabung, Wartung, und wiederholte Trennung der Verbindungskomponenten.
Vor der Auswahl der Interferenz, prüfen:
- Plattenmaterial und Härte;
- Plattendicke um das Loch herum;
- Entfernung vom Loch zur nächstgelegenen Kante;
- Dübel-Befestigungslänge;
- Zugang für zukünftige Extraktion;
- ob die Platte ein dauerhaftes oder austauschbares Bauteil ist.
Die engste verfügbare Passform sollte nicht standardmäßig ausgewählt werden. Die erforderliche Retention muss gegen lokale Belastungen abgewogen werden, Installationskraft, und Reparaturfähigkeit.
Für eine Jalousieninstallation, Überlegen Sie, wie der Stab entfernt wird, bevor das Loch bearbeitet wird. Ein Durchgangsloch, Rückzugang, Oder ein innengewindeter Zugstab verhindert, dass ein einfaches Lokalisierungselement zu einem Wartungsproblem wird.
Die Paarungsseite: Ort ohne unnötige Bindung
Die Verbindungskomponente muss genau über dem Dübel platziert werden, Aber es kann auch notwendig sein, dass es sich während der Schimmelwartung trennt.
Ein freiraumorientiertes Passloch ist im Allgemeinen praktischer, wenn das Bauteil:
- Häufig entfernt;
- von Hand zusammengebaut;
- positioniert durch mehr als einen Stab;
- empfindlich gegenüber Kontaminationen oder Mahlscheiben;
- Wahrscheinlich Temperaturunterschiede während der Montage.
Das Pressen desselben Stabs fest in zwei getrennte Platten kann die Montage empfindlich auf Positionsfehler machen. Es kann auch das vollständige Sitzen verhindern, Beschädigung der Lochkanten, oder die spätere Trennung erschweren.
Die richtige Anordnung hängt von der Anwendung ab. Ein fest zusammengebauter Einsatz kann eine andere Beziehung zu einer Platte rechtfertigen, die bei jedem Wartungszyklus entfernt wird.
Funktionale Pass-Auswahltabelle
| Anwendungszustand | Erwünschtes Ergebnis | Hauptverifikation |
| Der Dübel muss in einer einzigen stabilen Platte bleiben | Kontrollierte Aufbewahrung oder garantierte Störung | Pin- und Lochgrenzen, Material, Verlobung, Kantenabstand |
| Die Verbindungsplatte muss entfernt werden | Vorhersehbare Montagefreigabe | Größter Stift versus kleinstes Verbindungsloch |
| Das Bauteil erfordert eine sehr genaue, abnehmbare Positionierung | Streng kontrollierte Freigabe oder genehmigter Übergang | Genauigkeit des Stacks mit voller Toleranz und der Lochposition |
| Das Loch ist abgenutzt oder vergrößert | Technisch überdimensionierte Reparatur | Verbleibendes Plattenmaterial, Neue Lochgröße, Benutzerdefinierte Pin-Begrenzungen |
| Die Platte ist dünn oder nahe an einer Kante | Begrenzter lokaler Druck | Technische Überprüfung vor Erhöhung der Interferenz |
| Der Stab ist von hinten nicht zugänglich | Geplante Extraktionsfunktion | Pull-Dowel-Stil, Gewindeende, oder alternativen Zugang |
Berechnen Sie den Worst-Case-Freiraum oder die Interferenz
Genehmigen Sie eine Stabanpassung nicht allein aufgrund der Nennmaße. Berechnen Sie beide extremen hergestellten Bedingungen.
Nutzen Sie diesen Prozess:
- Identifizieren Sie den Nenndübeldurchmesser.
- Finden Sie den anwendbaren Durchmesserbereich im aktuellen Toleranzstandard.
- Zeichnen Sie die kleinsten und größten H7-Löchermaße auf.
- Zeichnen Sie die kleinsten und größten Pinmaße auf.
- Berechnen Sie die lockerstmögliche Bedingung.
- Berechnen Sie die engstmögliche Bedingung.
- Bestätigen Sie, ob die gesamte Reichweite Abstand erzeugt, Übergang, oder Interferenz.
Nutze beide Toleranzextremen
Die grundlegenden Berechnungen sind:
Maximaler Durchgang = größtes Loch − kleinster Stift
Minimaler Abstand = kleinstes Loch − größter Stift
Ein positives Ergebnis stellt eine Clearance dar. Ein negatives Freistandsergebnis stellt eine Interferenz dar.
Zum Beispiel:
- Wenn das Ergebnis der Mindestabstand positiv ist, An jeder erlaubten Kombination besteht Freiraum.
- Wenn ein Ergebnis positiv und das andere negativ ist, Die Passform ist Übergangsform.
- Wenn selbst die lockerste Kombination einen negativen Freistandswert erzeugt, Interferenz ist innerhalb der festgelegten Grenzen garantiert.
Maximale Interferenz kann auch wie folgt ausgedrückt werden:
Maximale Interferenz = größter Stift − kleinstes Loch
Diese Berechnungen müssen Werte aus demselben Standardsystem und dem korrekten nominalen Durchmesserbereich verwenden.. Mische keine Katalog-Pin-Toleranz, eine ISO-Lochklasse, und eine angenommene nominale Größe, ohne zu überprüfen, ob sie kompatibel sind.
Funktionierende Beispielmethode für einen Gussdübel
Für einen nominalen 10-mm-Stab, zuerst die H7-Lochbegrenzungen und die ausgewählten Pin-Klassenbegrenzungen aus der aktuellen Ausgabe von ISO 286-2 abholen.
Erstellen Sie dann eine Berechnungstabelle:
| Erforderlicher Wert | Quelle |
| Kleinstes H7-Loch | ISO 286-2-Grenze für den anwendbaren Durchmesserbereich |
| Größtes H7-Loch | ISO 286-2-Grenze für den anwendbaren Durchmesserbereich |
| Kleinster Stift | Ausgewählte Pin-Klasse oder Zulieferer-Ziehgrenze |
| Größter Bolzen | Ausgewählte Pin-Klasse oder Zulieferer-Ziehgrenze |
| Maximum clearance | Größtes Loch minus kleinster Stift |
| Minimum clearance | Kleinstes Loch minus größter Stift |
Das Ergebnis stellt die dimensionale Beziehung fest, aber es beweist allein nicht, dass die Passung für die Formplatte sicher ist. Plattenmaterial, Lokale Geometrie, Einfügungsmethode, und die Einsatzbedingungen müssen noch überprüft werden.
Überprüfen Sie das Formdesign, bevor Sie die Interferenz erhöhen
Interferenz erzeugt Kontaktdruck zwischen dem Stift und der Lochwand. Die gleichdimensionale Interferenz kann sich bei einer dicken gehärteten Stahlplatte und einer dünnen Platte unterschiedlich verhalten, weichere Komponente in der Nähe einer Kante.
Plattenmaterial, Härte, und Lokale Geometrie
Überprüfen Sie diese Faktoren, bevor Sie die Passung endgültig treffen:
- Plattenmaterial: Weichere Materialien können sich um das Loch leichter verformen.
- Plattenhärte: Beeinflusst, wie das Loch beim Einsetzen und Entfernen reagiert..
- Wanddicke: Dünnschichten sind möglicherweise weniger tolerant gegenüber hohem lokalem Druck.
- Kantenabstand: Ein Loch nahe einer Kante enthält weniger umgebendes Material.
- Bestehende Schäden: Punktewertung, Taper, Knacken, oder eine vorherige Reparatur verändert den Zustand der Gelenke.
- Lochtiefe: Ein tiefes blindes Loch kann Trümmer oder Luft einschließen und die Extraktion erschweren.
Vermeiden Sie die Annahme, dass eine erfolgreich verwendete Passung in einer Formplatte unverändert auf ein anderes Material oder eine andere Geometrie übertragen werden kann.
Einsatz, Temperatur, und Wartungsfrequenz
Ein längeres Eingreifen vergrößert die Kontaktfläche zwischen Stift und Loch, aber es kann auch die Installations- und Entnahmeschwierigkeit erhöhen. Es gibt kein universelles Eingriffsverhältnis, das für jede Formplatte geeignet ist.
Auch die Temperatur ist wichtig, wenn der Stift und die Platte unter unterschiedlichen Bedingungen gemessen oder zusammengebaut werden. Maßsinspektion und Montage sollten eine definierte Methode verwenden, kontrollierter Zustand, wenn die Toleranz so eng ist, dass Temperaturschwankungen das Ergebnis beeinflussen können.
Auch die Wartungsfrequenz verändert die bevorzugte Anordnung. Eine regelmäßig getrennte Lokalisierungskomponente kann von einem austauschbaren oder herausziehbaren Dübel profitieren, anstatt einer dauerhaften Blindpresse.
Maschinen und inspizieren Sie das Dübelloch richtig
Ein korrektes Toleranz-Callout kann ein schlecht erzeugtes Loch nicht ausgleichen. Das letzte Loch muss die erforderliche Größe haben, aber es muss auch korrekt positioniert und eine akzeptable Form haben.
Drill, Ream, Abgrat, und Clean
Eine praktische Lochproduktionssequenz ist:
- Bestimmen Sie die Lochposition anhand der korrekten Gussbezugsdaten.
- Sichern und stützen Sie die Platte.
- Setze das Loch dort, wo nötig, um das Bohren zu reduzieren.
- Bohren unterhalb des Enddurchmessers.
- Zieh auf die angegebene Endgröße unter Verwendung geeigneter Werkzeuge und Prozessbedingungen.
- Entgraten Sie den Ein- und Austritt, ohne eine neue scharfe Kante zu erzeugen.
- Saubere Chips, Abrasive Teilchen, Ölrückstände, und eingeschlossene Trümmer.
- Inspiziere das Loch, bevor du den Stift pressst..
Ein Reamer folgt dem bestehenden Loch. Es kann den Durchmesser und das Finish verbessern, aber es kann schweres Drill-Wandern nicht zuverlässig korrigieren, Schlechte Geradlinigkeit, Geplapper, oder eine falsch positionierte Achse. SPIROLS Lochvorbereitungsanleitung für Pressfit-Pins ebenso legt der Schwerpunkt auf starres Arbeiten und präzises Bohren als Voraussetzungen, um ein kontrolliertes Bohrloch zu erzeugen..
Die Größentoleranz steuert nicht die Lochgeometrie
H7 steuert die erlaubte Lochgröße. Er kontrolliert nicht unabhängig:
| Dimensionssteuerung | Geometrische Steuerung |
| Minimaler Lochdurchmesser | Lochposition |
| Maximaler Lochdurchmesser | Achsenorientierung |
| Größetoleranzbreite | Geradlinigkeit |
| Standort der Toleranzzone | Rundheit oder Zylindrizität |
Ein Loch kann innerhalb der H7-Grenzen messen und dennoch eine Bindung verursachen, wenn seine Achse geneigt ist., seine Form ist konisch, oder ein Zwei-Loch-Muster ist falsch positioniert.
ISO 1101 liefert die Symbolsprache und Interpretationsregeln, die für geometrische Spezifikationen verwendet werden.. Die Formzeichnung sollte nur die geometrischen Steuerungen anwenden, die für die Ortungsfunktion benötigt werden, anstatt sich auf die H7-Größenangabe zu verlassen, um jedes Merkmal zu steuern.
Inspiziere den Stift und das Loch vor der Montage
Vor dem Pressen des Stabs:
- Bestätigen Sie den tatsächlichen Stiftdurchmesser oder die garantierten Lieferantengrenzen;
- Überprüfen Sie den Lochdurchmesser mit einer geeigneten Messmethode;
- Prüfen Sie auf Taper, Glockenmund, Mahlscheiben, und Oberflächenschäden;
- Überprüfen Sie, dass Loch und Stift sauber sind;
- Überprüfen Sie, dass die Lochposition es ermöglicht, die Verbindungskomponente zusammenzusetzen;
- Inspektion bei einer kontrollierten Temperatur, wenn die Toleranz empfindlich gegenüber thermischen Schwankungen ist.
Eine Katalogbeschreibung wie "Präzisionsboden" ersetzt nicht die für die Berechnung erforderlichen Maßgrenzen.
Installation, Remove, und den Stab zu reparieren, ohne die Form zu beschädigen
Eine korrekte Installation hält den Stift an der Lochachse ausgerichtet und verhindert unnötige Beschädigungen an der Platte.
Kontrollierte Presseninstallation
Verwenden Sie die folgende Reihenfolge:
- Inspizieren Sie den Stift und das Loch.
- Bestätigen Sie das vorgesehene Einführungsende und die Einführungsposition.
- Stützen Sie die Platte nahe am Loch.
- Richten Sie den Stift auf die Lochachse aus.
- Wenden Sie kontrollierte axiale Kraft mit geeigneter Pressausrüstung an.
- Überwachen Sie das Einsetzen auf plötzlichen Widerstand oder Fehlausrichtungen.
- Halten Sie an und inspizieren Sie, anstatt eine abnormale Passform zu erzwingen..
Unkontrolliertes Hämmern kann den Stift kippen lassen, Beschädigung der Eingangskante, Markiere die Bodenoberfläche, oder den ersten Teil des Lochs zu vergrößern. Eine Presse korrigiert keine übermäßige Toleranz-Diskrepanz; Es übt nur Kraft kontrollierter aus.
Plan-Extraktion und Reparatur der abgenutzten Löcher
Ein Stab in einem Durchgangsloch kann oft von hinten herausgeschlagen oder herausgepresst werden. Blindlöcher benötigen eine geplante Entfernungsmethode, wie zum Beispiel:
- ein innengewindeter Zugstab;
- Eine barrierefreie Extraktionsfunktion;
- Eine abnehmbare Lokalisierungsbuchse;
- ein Plattendesign, das den Zugang von hinten erlaubt.
Nach der Entfernung, Miss das Loch statt automatisch einen neuen Stift einzubauen. Ein Loser, Konisch, Punktzahl, oder ein vergrößertes Loch bietet möglicherweise nicht mehr die beabsichtigte Bindung.
Eine überdimensionale Reparatur ist möglich, indem das beschädigte Loch auf einen kontrollierten neuen Durchmesser eingereimt und ein passender Stift festgelegt wird. Die Reparatur muss genügend umgebendes Plattenmaterial zurücklassen und die erforderliche Lochposition erhalten bleiben. Aktualisieren Sie die Zeichnung, damit zukünftige Ersatzteile nicht mehr auf die ursprüngliche Größe bestellt werden.
Spezifizieren Sie die Stabbefestigung in der Zeichnung und im Lieferanten-RFQ an
Eine vollständige Zeichnung sollte die funktionale Beziehung kommunizieren, nicht nur den Nenndurchmesser.
Minimale Zeichnungen
Einbeziehen:
- Nominaler Stiftdurchmesser;
- Dübellänge;
- H7 oder andere Lochtoleranzen;
- Pin-Toleranzklasse oder explizite Durchmessergrenzen;
- Anwendbarer Pin-Standard;
- Stiftmaterial- und Härteanforderungen;
- Oberflächenoberflächen-Finish-Anforderung, wo funktional;
- Retention Side Component;
- Erforderliche Einsatzdauer;
- Passungslochgröße und Toleranz;
- relevante Lochpositions- oder Orientierungskontrollen;
- Endform oder Extraktionsmerkmal;
- Anforderungen an Menge und Inspektionsdokumente.
ISO 8734 bedeckt parallele Dübelstifte aus gehärtetem Stahl und martensitischem Edelstahl. ISO 2338 Abdeckungen paralleler Stifte aus ungehärtetem Stahl und austenitischem Edelstahl. Die Referenz auf einen Produktstandard hilft, die Pin-Kategorie zu definieren, aber die Zeichnung muss dennoch die für die Formmontage erforderliche Passung nachweisen.
Fragen, die beim Lieferanten der Stabstifte bestätigt werden müssen
Fragen Sie den Lieferanten:
- Welche oberen und unteren Stiftdurchmesser garantiert sind.?
- Welcher Toleranzstandard und welche Editionen werden verwendet?
- Gilt die angegebene Toleranz für den gewählten Durchmesser und das Material?
- Welche Material- und Härteoptionen stehen zur Verfügung.?
- Kann ein individueller oder übergroßer Reparaturdurchmesser hergestellt werden??
- Welche Dimensions- oder Materialaufzeichnungen können bereitgestellt werden?
- Benötigt der Lieferant das Plattenmaterial?, Engagementlänge, oder der erforderlichen Anpassungsbedingung?
SunshinePros Produktseite für Stabstifte Listen direkt, Konisch, und benutzerdefinierte Konfigurationen, zusammen mit legiertem Stahl, Edelstahl, und Werkzeugstahloptionen. Es steht außerdem, dass der Durchmesser, Länge, Toleranzklasse, Materialqualität, und die Oberflächenoberfläche kann individuell angepasst werden, mit CNC-Bearbeitung, Schleifen, und die Wärmebehandlung als Produktionsprozesse aufgeführt. Dies sind Optionen auf Lieferantenebene, kein Beweis, dass eine Toleranz oder ein Material für jede Form korrekt ist.
Eine Katalogkomponente kann geeignet sein, wenn ihre tatsächlichen Grenzen mit der Berechnung übereinstimmen. Wenn ein Standardbauteil den erforderlichen Durchmesser nicht erfüllt, Material, Entfernungsfunktion, oder Reparaturgröße, Überprüfe die Wahl zwischen benutzerdefinierten und Formstandardteile.
Endgültige Checkliste zur Auswahl der Düpfen
Bevor die Zeichnung freigegeben oder die Form repariert wird:
- Identifizieren Sie die Komponente, die den Stab behalten muss.
- Definieren Sie, wie sich die Verbindungskomponente zusammensetzen und trennen wird.
- Wählen Sie das erforderliche funktionale Verhalten aus: Freigabe, Übergang, oder Interferenz.
- Holen Sie die korrekten durchmesserspezifischen Loch- und Stiftgrenzen zurück.
- Berechnen Sie die engsten und lockersten möglichen Bedingungen.
- Prüfplattenmaterial, Härte, Wanddicke, Kantenabstand, und Einsatz.
- Bestätigen Sie, dass das Loch bearbeitet und geometrisch gesteuert werden kann.
- Definiere die Inspektionsmethode.
- Plangesteuerte Installation.
- Eine zukünftige Entfernungsmethode bereitstellen.
- Füllen Sie die Zeichnung mit Loch- und Stiftanforderungen aus.
- Bestätigen Sie die tatsächlichen Maßgrenzen des Lieferanten, bevor Sie bestellen.
Für einen individuellen Dübel oder Reparaturgröße, Reichen Sie die Formzeichnung ein, Nominaler Durchmesser, Erforderliche Passform, Plattenmaterial, Engagementlänge, und Inspektionserwartungen über SunshinePro's Kontaktseite. Die endgültige Toleranz sollte mit der tatsächlichen Anwendung bestätigt werden und nicht allein anhand der H7-Bezeichnung ausgewählt werden.
Teilen:



Geschrieben von Sunshine
Bei Sunshine, Wir sind ein professioneller Hersteller und Lieferant von Präzisionsformkomponenten, bietet ein breites Produktsortiment für Stange- und Spritzgussanwendungen. Unser Kernfokus liegt auf dem Stanzen von Stempeln, Auswurfstifte und -hülsen, sowie Führungspfosten und Buchsen. Mit fortschrittlicher CNC-Bearbeitung, Strenge Qualitätskontrolle, und starke Produktionskapazitäten, Wir sorgen für Zuverlässigkeit, Hochpräzisionsteile, zusammen mit vorrätigen Standardkomponenten für schnelle und effiziente weltweite Versorgung.
NACHRICHTEN
EMPFANG SERVICE
Mit hochwertigen Teilen für jedes Budget und freundlichem Personal, das geschult ist, um Ihren Besuch informativ und unkompliziert zu gestalten.
