



Auswurfhülsen: Wann man sie anstelle von Auswurfstiften verwenden sollte
Auswurfhülsen werden in Spritzgussformen verwendet, wenn Teile um einen Kernstift ausgeworfen werden, Deep Boss, oder zylindrisches Merkmal, bei dem Standard-Ausstoßstifte die Kraft nicht gleichmäßig verteilen können. Sie verbessern die konzentrische Auswurf, Reduzieren kosmetischer Mängel, und hohle oder dünnwandige Strukturen schützen. Korrekter Ärmelsitz, Freigabe, und Konzentrizität sind entscheidend, da schlechte Ausrichtung den Verschleiß erhöht, Sticking, und Teilschäden während des Auswurfs.
Bauteile mit tiefen Bossen oder hohen zylindrischen Kernen versagen oft, wenn Standard-Ausstoßstifte beim Auswerfen ungleichmäßige Kräfte ausüben. Dieses Problem verschlimmert sich in kosmetischen Formen, bei denen Spannungsspuren oder Risse das fertige Teil beschädigen können. Auswurfhülsen lösen dies, indem sie die Kraft um das Merkmal verteilen, anstatt von einem kleinen Punkt aus zu drücken. Die Herausforderung besteht darin zu wissen, wann Ärmel notwendig sind, Wie eng der Sitz sein sollte, und welche Spezifikationen vor Produktionsbeginn wichtig sind.
Was macht eine Auswurfhülse beim Spritzgießen??
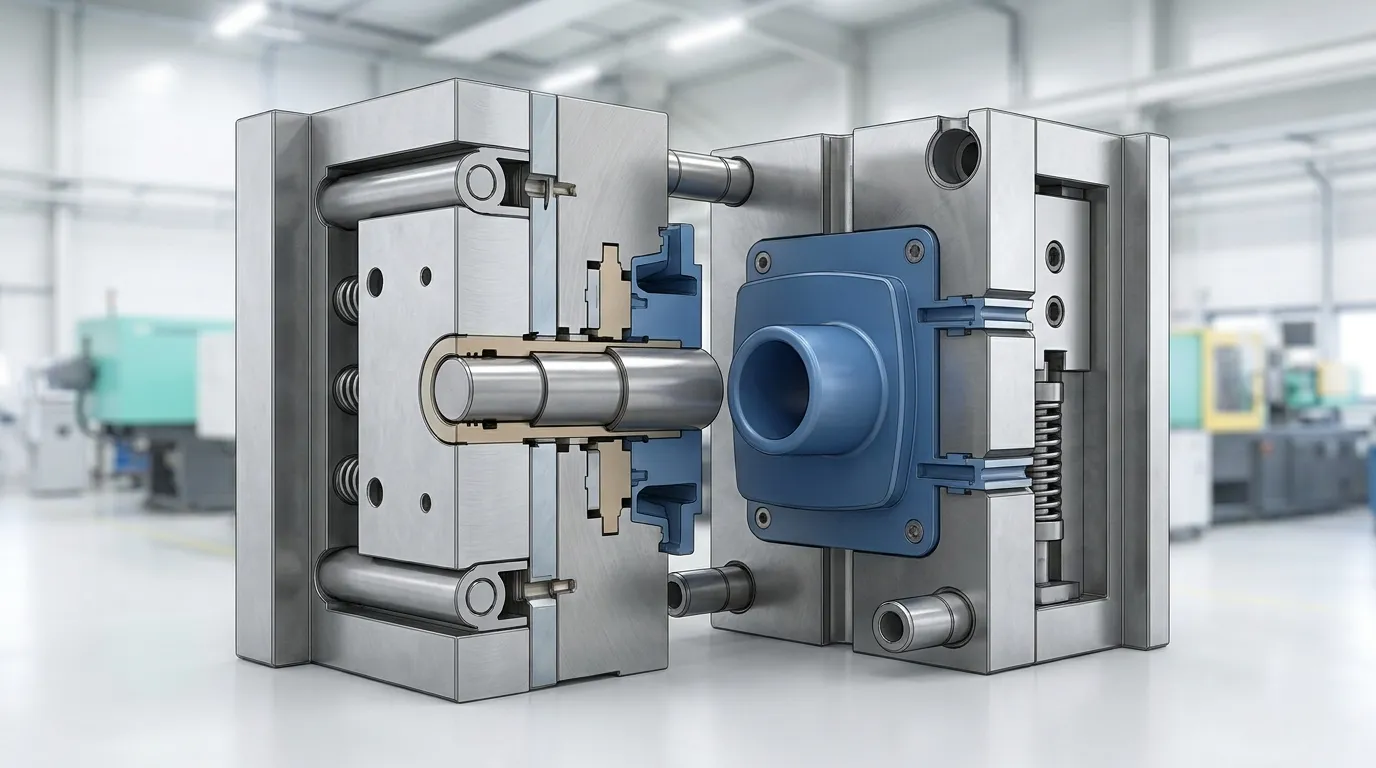
Auswurfhülsen sind röhrenförmige Ausstoßer, die geformte Bauteile gleichmäßig von Kernstiften oder zylindrischen Merkmalen abdrücken können. Sie verringern die Spannungskonzentration im Vergleich zu Standard-Auswurfstiften und helfen, Verformungen um Bosse oder Hohlbereiche zu verhindern.
Eine Auswurfhülse funktioniert wie ein hohler Auswurfstift. Anstatt von einem einzigen Kontaktpunkt zu drücken, Die Hülse umschließt den Kernstift und übt gleichmäßig Kraft um das geformte Element aus. Das hilft, das Teil ohne Kippen zu lösen, Knacken, oder beim Auswurf klemmen.
Hülsen werden häufig für zylindrische Geometrien wie Bosse verwendet, Hubs, und hohle Abschnitte. Diese Formen schließen sich nach dem Abkühlen oft eng um den Kernstift. Ein Standardstift kann in einem Bereich eine lokale Spannung erzeugen, Vor allem bei dünnwandigen Kunststoffteilen.
Laut der US5730812A Herstellungspatent, Auswurfhülsen werden mit strenger Konzentrizitätssteuerung hergestellt, sodass sich die Hülse während wiederholter Formzyklen sanft um den Kernstift bewegt.
Für Leser, die einen umfassenderen Überblick über Schimmelkomponenten wünschen, Sunshine Pros Vollständiger Leitfaden für Formkomponenten erklärt, wie Auswurfsysteme in die vollständige Formbaugruppe passen.
Sie können diese auch überprüfen Grundlagen des Auswurfstifts zum Vergleich von massiven Stiften mit Hülsenauswurfsystemen.
Wann sollte man eine Auswurfhülse anstelle eines Auswurfstifts verwenden??
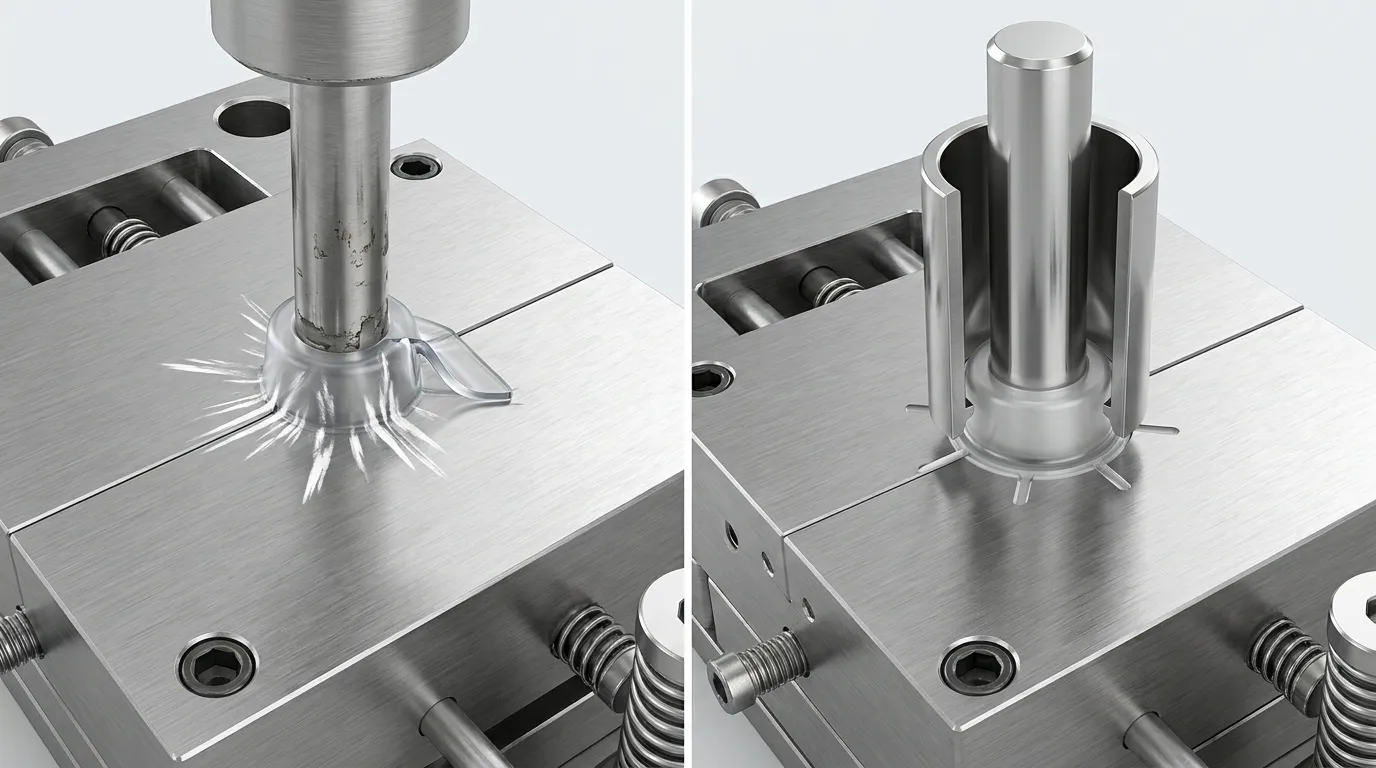
Verwenden Sie Auswurfhüslen, wenn Teile um einen Kernbolzen herum ausgeworfen werden, Deep Boss, oder zylindrisches Merkmal, bei dem ein Standard-Ausstoßbolzen ungleichmäßige Kräfte oder sichtbare Spannungsspuren erzeugen würde. Sleeves verteilen den Druck gleichmäßiger und verbessern die konzentrische Auswurf.
Auswurfhülsen sind in der Regel die sicherere Wahl, wenn das geformte Element einen Kernstift umgibt. Die Hülse hält die Auswurfkraft zentriert, was die Seitenbelastung reduziert und das Verformungsrisiko verringert. Das ist bei kosmetischen Teilen am wichtigsten., Dünnwandteile, und tiefe zylindrische Geometrien.
Standard-Ausstoßstifte sind nicht automatisch die einfachere oder sicherere Option. Um tiefe Bosse oder zylindrische Kerne herum, Sie erzeugen oft ungleichmäßige Kraft, die kosmetische Mängel und das Haftrisiko erhöht. Ein Sleeve kann im Voraus teurer sein, Aber es kann später teure Anpassungen der Form verhindern.
Sleeve- vs. Pin-Entscheidungstabelle
| Bauteilgeometrie | Empfohlene Option | Risiko, wenn eine falsche Wahl getroffen wird | Kosmetische Empfindlichkeit |
|---|---|---|---|
| Tiefer Boss | Auswurfhülse | Boss bricht zusammen | Hoch |
| Hohlzylinder | Auswurfhülse | Ungleichmäßige Verteilung | Hoch |
| Flache Tragfläche | Auswurfbolzen | Minimales Risiko | Niedrig |
| Von Tall Core unterstützte Funktion | Auswurfhülse | Seitenbelastung | Medium |
| Dicke nicht-kosmetische Wand | Auswurfbolzen | Geringfügige Zeugenzeichen | Niedrig |
Ein kosmetisches Elektronikgehäuse ist ein häufiges Beispiel. Tiefe Schraubenbosse im Gehäuse zeigen oft Spannungsaufhellung, wenn Standardstifte von einer Seite zu aggressiv ausstoßen. Eine Hülse verteilt die Kraft um den Boss und reduziert sichtbare Defekte.
Für einen umfassenderen Blick auf Formauswurf-Layouts, Sunshine Pros Leitfaden zu Entwurfssystem erklärt, wie verschiedene Ausstoßkomponenten im Inneren der Form zusammenarbeiten.
Welche Formteilgeometrien erfordern typischerweise Auswurfhülsen?
Auswurfhülsen werden häufig für tiefe Bosse verwendet, Zylindrische Naben, und hohl geformte Abschnitte, bei denen ein zentrierter Auswurf entscheidend ist. Diese Geometrien scheitern oft bei Standardstiften, weil die Kraft auf eine kleine Kontaktfläche konzentriert ist.
Die meisten Hülsenanwendungen beinhalten Teile, die eng um einen zylindrischen Kern gewickelt werden. Während der Kühlung, Das Plastik schrumpft um den Kernstift, was die Reibung während des Auswurfs erhöht. Eine zentrierte Hülse hilft, das Teil gleichmäßig zu lösen, anstatt von einer Kante zu drücken.
Gängige Beispiele sind Flaschendeckel, Medizinische Unterkünfte, Elektronische Schraubenbosse, und präzise zylindrische Bauteile. Hochzyklische Kappenformen setzen oft auf Hülsen, weil die Teile dünn sind, Flexibel, und während der Freisetzung empfindlich gegenüber Verformungen.
Häufige Anwendungen in der Geometrie
| Geometrietyp | Warum Sleeves helfen |
|---|---|
| Tiefe Bosse | Verhindert Risse an der Bosswand |
| Dünnwandkappen | Reduziert Verformungen während der Freigabe |
| Zylindrische Naben | Beibehält konzentrische Auswurf |
| Kosmetische Gehäuse | Reduziert sichtbare Spannungsmarkierungen |
| Hohe kerngestützte Teile | Verhindert seitliche Belastung |
Warum Hülsen häufig um Kernstifte verwendet werden
Kernstifte unterstützen intern geformte Elemente wie Löcher, Bosse, und Röhren. Wenn das Plastik abkühlt, Diese Merkmale greifen den Kern fest. Eine Auswurfhülse bewegt sich um den Kernstift und übt einen ausgewogenen Druck auf das gesamte Feature aus.
Laut ZJ Mold Tech, Hülsenauswerfer werden häufig für zylindrische Gussanwendungen eingesetzt, da sie die Auswurfstabilität bei kerngestützten Geometrien verbessern.
Sie können diese auch überprüfen Formauswurfkomponenten um zu verstehen, wo Hülsen in größere Auswurfbaugruppen passen.
Warum sind Passform und Konzentrizität bei Auswurfhülsen wichtig??
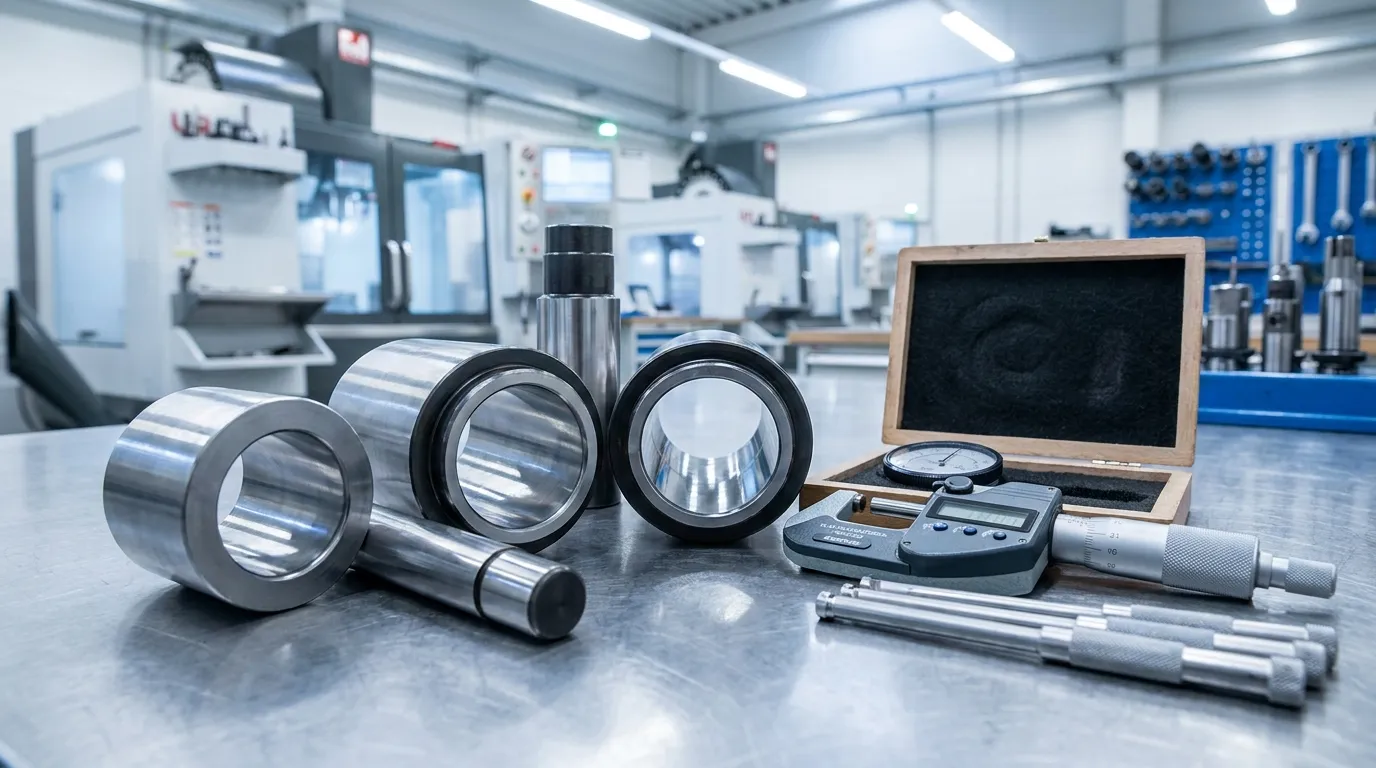
Auswurfhülsen erfordern eine enge Konzentrizität und kontrollierten Abstand, da eine Fehlausrichtung die Reibung erhöht, Verschleiß, und beim Auswerfen klemmen. Eine schlechte Passform kann sowohl das geformte Teil als auch den Formkern beschädigen.
Im Gegensatz zu Standard-Auswurfstiften, Hüllen bewegen sich um eine andere Komponente. Das bedeutet, dass sowohl der Innen- als auch der Außendurchmesser während wiederholter Gusszyklen ausgerichtet bleiben müssen. Selbst kleine Konzentrizitätsfehler können ungleichmäßigen Kontakt und Reibung verursachen.
Das Spezifikationen der Choice Mold-Auswurfhülse Referenzen auf enge TIR-Werte und nitridierte Oberflächen, um die Ausrichtungsstabilität und den Verschleißwiderstand zu verbessern. Diese Toleranzen werden in Hochzyklusformen wichtiger..
Zu enge Ärmelfreiheit ist nicht immer besser. Tight fits verbessern die Stabilität, Eine aggressive Abstandsreduzierung kann jedoch Galling und Reibung erhöhen, wenn Schmierung oder Ausrichtung schlecht ist. In vielen Produktionsformen, Kontrollierte Bewegung ist sicherer, als nahezu null Freiraum zu erzwingen.
Häufige Probleme, die durch schlechte Konzentrizität verursacht werden
| Problem | Wahrscheinliche Ursache |
|---|---|
| Ärmelbindung | Falsch ausgerichteter Kernstift |
| Galling | Übermäßige Reibung |
| Ungleichmäßiger Verschleiß | Schlechte Konzentrizität |
| Teile kleben | Enge Freigabe |
| Kernschaden | Seitenbelastung während des Auswurfs |
Eine medizinische Formanwendung ist ein gutes Beispiel. Medizinische Formen verwenden oft große Mengen mit strengen Maßanforderungen. Viele Hersteller verwenden nitridierte Hülsen, da die härtere Oberfläche den Verschleiß reduziert und gleichzeitig eine stabile Bewegung um den Kernstift gewährleistet.
Welche Materialien und Oberflächenbehandlungen werden häufig für Auswurfhülsen verwendet??
Die meisten Auswurfhülsen verwenden H13- oder SKD61-Werkzeugstahl, da diese Materialien Verschleiß widerstehen, Thermische Ermüdung, und wiederholte Auswurfspannung. Nitridierte Oberflächen verbessern die Härte zusätzlich und reduzieren das Galling.
Spritzgussformen durchlaufen wiederholte Heiz- und Kühlzyklen, daher müssen Hüllenmaterialien thermischer Ermüdung und Oberflächenverschleiß widerstehen. H13 und SKD61 sind gängige Wahlen, da sie die Härte unter hohen Produktionsbedingungen gut halten.
Laut Materialübersicht von ZGCGMJ, SKD61 bietet eine hohe Verschleißfestigkeit und thermische Stabilität für wiederholte Formzyklen. Viele Hersteller fügen auch Nitrierbehandlungen hinzu, um die Oberflächenhärte zu erhöhen, ohne dass die Hülse spröde wird.
Gemeinsame Materialien der Auswurfhülse
| Material | Hauptvorteil | Typische Verwendung |
|---|---|---|
| H13-Stahl | Hitzebeständigkeit | Hochzyklische Formen |
| SKD61 | Verschleißfestigkeit | Präzisionsformen |
| Nitridierter Stahl | Oberflächenhärte | Kosmetische Teile |
| Gehärteter Werkzeugstahl | Haltbarkeit | Allgemeine Produktion |
Eine dünnwandige Kappenform, die kontinuierlich mit hoher Geschwindigkeit läuft, verschleißt die Hülsenoberflächen stark. In dieser Situation, Nitridierte Hülsen halten oft länger, da die gehärtete Oberfläche die Reibung bei wiederholten Auswurfzyklen reduziert.
Welche Ausfälle passieren, wenn die falsche Ausstoßmethode verwendet wird?
Die Verwendung von Auswurfstiften, an denen Hülsen benötigt werden, kann eine ungleichmäßige Auswurfkraft erzeugen, was zum Boss-Cracking führte, Spannungsmarkierungen, Sticking, oder Deformation. Eine falsche Passform der Hülse kann ebenfalls den Verschleiß der Form beschleunigen und zu Galling führen.
Die meisten Auswurffehler beginnen mit ungleichmäßiger Kraftverteilung. Wenn ein Pin gegen eine Seite eines tiefen Boss drückt, Das Plastik kann sich beim Auslösen biegen oder reißen. Kosmetische Oberflächen sind besonders anfällig, da Stressaufhellung oft auftritt, bevor der Teil vollständig ausgeworfen wird.
Eine Form mit schlechter Sleeve-Konzentrizität kann ein weiteres Problem verursachen. Wiederholte Reibung zwischen Sleeve und Kernstift verursacht Galling, das ist Oberflächenschäden, der durch Metall-zu-Metall-Kontakt verursacht wird. Sobald die Galling beginnt, Die Ärmelbewegung wird grob und das Kleben wird schlimmer.
Häufige Auswurffehler
| Scheitern | Typische Ursache | Bessere Lösung |
|---|---|---|
| Stressaufhellung | Ungleichmäßige Stiftkraft | Verwenden Sie Hülsenauswurf |
| Boss bricht zusammen | Seitenbelastung | Zentrierte Hülsenkraft |
| Galling | Schlechte Klarung | Korrekte Passung und Schmierung |
| Teile kleben | Fehlstellung | Konzentrizität verbessern |
| Ungleichmäßiger Verschleiß | Lockertoleranzregelung | Präzise Hüllengröße |
Das Analyse von MoldMakingTechnology Hervorhebt, wie Verschleißbedingungen und unsachgemäße Betriebsausrichtung im Laufe der Zeit zum Ausfall der Auswurfhülse beitragen.
Sie können diese auch überprüfen Probleme mit dem häufigen Auswurfstift um zu verstehen, wie schlechte Auswurfentscheidungen die Gesamtleistung der Form beeinflussen.
Wie spezifiziert man Ejektorhülsen korrekt für einen Gussbau??
Die korrekte Spezifikation der Auswurfhülse hängt vom Durchmesser von Kern und Stift ab, Erforderliche Freigabe, Schlaglänge, Härte, und Konzentrizitätstoleranz. Ungenaue Größen erhöhen das Verschleißrisiko und können zu instabilen Auswurf führen.
Der erste Schritt besteht darin, die Hülsen-ID mit dem Kernstiftdurchmesser und dem korrekten Spielraum abzugleichen. Der Ärmel muss sich frei bewegen, ohne übermäßig locker zu sein. Die Schlaglänge ist ebenfalls wichtig, weil die Hülse genug Federweg benötigt, um das geformte Element vollständig zu lösen.
Standard-Kataloghüllen funktionieren für viele Formen, Komplexe kosmetische Bauteile erfordern jedoch oft individuelle Maße oder engere Konzentrizitätskontrollen als Standardkomponenten. Käufer unterschätzen manchmal, wie sehr die Bauteilgeometrie die Hülsenspezifikation beeinflusst.
Checkliste für Auswurfhülse
| Spezifikationselement | Warum es wichtig ist |
|---|---|
| Kern-Pin-Durchmesser | Bestimmt die Hüllen-ID |
| Sleeve OD | Passt zum Auswurfplatten-Layout |
| Freigabepassung | Kontrolliert die Bewegungsstabilität |
| Schlaglänge | Gewährleistet vollständiges Auswerfen |
| Materialqualität | Beeinträchtigt die Verschleißlebensdauer |
| Härte | Verbessert die Haltbarkeit |
| Oberflächenbehandlung | Reduziert Galling |
| Konzentrizitätstoleranz | Verhindert Festklemmen |
Wenn eine maßgeschneiderte Auswurfhülse notwendig ist
Für ungewöhnliche Bossgeometrien werden oft maßgefertigte Hülsen benötigt, Kosmetische Formen, oder präzise medizinische Teile. Eine Standardhülse kann maßgerecht passen, aber trotzdem versagen, wenn der Toleranzstapel eine instabile Bewegung um den Kern verursacht.
Ein Beschaffungsvergleich zeigt dies deutlich. Eine Standard-MISUMI-Hülse kann für eine gängige Flaschendeckelform geeignet sein, Aber eine maßgefertigte Hülse ist oft sicherer für ein nicht standardisiertes Elektronikgehäuse mit strengen kosmetischen Anforderungen.
Für mehr Details zur präzisen Bauteilgröße, Sunshine Pros Leitfaden zu Präzisionswerkzeugtoleranzen erklärt, wie die Toleranzregelung die Werkzeugleistung beeinflusst.
Reichen Standard-Auswurfhülsen für die meisten Formen aus.?
Standard-Auswurfhülsen bewältigen viele Produktionsformen erfolgreich, insbesondere für gängige zylindrische Geometrien mit moderaten kosmetischen Anforderungen. Sie sind leichter zu beschaffen, günstiger, und in gängigen Maßen bei großen Anbietern erhältlich.
Individuelle Hülsen werden wichtiger, wenn Formen ungewöhnliche Durchmesser benötigen, engere Konzentrizität, oder höhere kosmetische Standards. Medizinische Formen, Dünnwand-Verpackung, und Präzisionselektronik erfordert oft eine engere Steuerung als Standardteile im Katalog bieten.
Standard- vs. Custom Sleeves
| Faktor | Standardhülle | Individuelle Hülle |
|---|---|---|
| Vorlaufzeit | Kurzfilm | Länger |
| Kosten | Lower | Höher |
| Verfügbare Größen | Begrenzt | Flexibel |
| Konzentrizitätsregelung | Standardstufe | Anwendungsspezifisch |
| Kosmetische Leistung | Moderat | Höhere Präzision |
Wenn die Form grundlegende zylindrische Merkmale und standardisierte Produktionsgeschwindigkeiten verwendet, Kataloghüllen reichen meist aus. Für Hochzyklus- oder kosmetische Formen, Eine strengere technische Kontrolle zahlt sich oft durch niedrigere Fehlerraten und geringere Wartung aus.
Wie man die richtige Option auswählt
Die Wahl zwischen Auswurfhülsen und Standardstiften hängt von der Geometrie ab, Kraftverteilung, und Toleranzregelung. Tiefe Bosse, Zylindrische Kerne, und kosmetische Oberflächen profitieren meist vom Auswurf der Hülse, da die Kraft während des Lösens zentriert bleibt.
Vor der endgültigen Gestaltung eines Gussformdesigns, Überprüfung des Kern-Pin-Durchmessers, Freigabepassung, Erwartetes Produktionsvolumen, und kosmetische Anforderungen. Diese Details beeinflussen die Verschleißdauer mehr als der Bauteilpreis allein. Wenn die Auswurfhülsen korrekt angegeben sind, Sie verringern das Haften, Verbesserung der Bauteilqualität, und hilft, lange Produktionsläufe zu stabilisieren.
Häufig gestellte Fragen
Was ist die Hauptfunktion einer Auswurfhülse?
Eine Auswurfhülse drückt die geformten Teile während des Auswerfens gleichmäßig um einen Kernstift oder eine zylindrische Struktur. Er verteilt die Kraft über eine größere Kontaktfläche als ein Standard-Auswurfbolzen, was hilft, Spannungsspuren und Verformungen zu reduzieren.
Wann sollten Auswurfhülsen anstelle von Auswurfstiften verwendet werden??
Auswurfhülsen sollten für tiefe Bosse verwendet werden, Hohlzylinder, sowie von Kernstiften unterstützte Merkmale, die zentrierte Auswurf erfordern. Standard-Auswurfstifte können ungleichmäßigen Druck ausüben und das Risiko von Rissen oder sichtbaren Spannungsspuren erhöhen.
Warum werden Auswurfhülsen um Kernstifte verwendet??
Auswurfhülsen umschließen den Kernstift, sodass die Auswurfkraft um das geformte Element ausgeglichen bleibt. Dies reduziert die Seitenbelastung, verbessert die Auslösestabilität, und hilft, das Kleben während der Produktion zu verhindern.
Welche Materialien werden üblicherweise für Auswurfhülsen verwendet??
H13- und SKD61-Werkzeugstähle sind gängige Materialien für Auswurfhüsle, da sie Verschleiß und thermische Ermüdung widerstehen. Viele Hersteller verwenden auch nitridierte Oberflächen, um die Härte zu verbessern und Galling zu reduzieren.
Was verursacht den Ausfall der Auswurfhülse?
Schlechte Konzentrizität, Falsche Freigabe, unzureichende Schmierung, und Seitenbelastung sind häufige Ursachen für den Ausfall der Auswurfhülse. Diese Bedingungen erhöhen Reibung und Verschleiß, was zu einer Bindung und instabiler Auswurf führen kann..
Benötigen Auswurfhülsen enge Toleranzen.?
Ja, Auswurfhülsen erfordern kontrollierten Abstand und enge Konzentrizität, sodass sie sich sanft um den Kernstift bewegen. Lockere oder falsch ausgerichtete Hülsen erhöhen den Verschleiß und können sowohl die Form als auch das geformte Teil beschädigen.
Freigeben:



Geschrieben von Sunshine
Bei Sunshine, Wir sind ein professioneller Hersteller und Lieferant von Präzisionsformkomponenten, bietet ein breites Produktsortiment für Stange- und Spritzgussanwendungen. Unser Kernfokus liegt auf dem Stanzen von Stempeln, Auswurfstifte und -hülsen, sowie Führungspfosten und Buchsen. Mit fortschrittlicher CNC-Bearbeitung, Strenge Qualitätskontrolle, und starke Produktionskapazitäten, Wir sorgen für Zuverlässigkeit, Hochpräzisionsteile, zusammen mit vorrätigen Standardkomponenten für schnelle und effiziente weltweite Versorgung.
NACHRICHTEN
EMPFANG SERVICE
Mit hochwertigen Teilen für jedes Budget und freundlichem Personal, das geschult ist, um Ihren Besuch informativ und unkompliziert zu gestalten.
