



Leitfaden für Spritzgussformen: Komponenten, Typen, und wie es funktioniert
Spritzgusssysteme sind Präzisionswerkzeuge, die verwendet werden, um geschmolzenen Kunststoff während der Spritzgießproduktion in reprodierbare Teile zu formen.. Eine typische Spritzform beinhaltet die Hohlraumkammer, Kern, Runner-System, Kühlkanäle, und Ejektorkomponenten. Formtyp, Materialauswahl, und das Kühldesign beeinflusst direkt die Bauteilqualität, Produktionsgeschwindigkeit, Werkzeugkosten, und die Lebensdauer des Schimmels.
Eine Spritzform bestimmt, wie ein Kunststoffteil aussieht, Passt, und tritt auf. Selbst kleine Werkzeugentscheidungen können die Zykluszeit beeinflussen, Fehlerraten, und langfristige Produktionskosten. Dieser Leitfaden erklärt, wie Spritzgussformen funktionieren, Welche Komponenten sind am wichtigsten, und wie Hersteller die richtige Formanordnung für unterschiedliche Produktionsziele auswählen.
Was ist eine Spritzform.?
Eine Spritzgussform ist ein Präzisionswerkzeugsystem, das verwendet wird, um geschmolzenen Kunststoff während des Spritzgießens zu wiederholbaren Teilen zu formen. Die Form steuert die endgültige Form des Bauteils, Abmessungen, Oberflächenoberfläche, und Produktionskonsistenz.
Eine Spritzgussmaschine ist das maßgefertigte Werkzeug, das in einer Spritzgussmaschine installiert wird. Geschmolzener Kunststoff strömt unter Druck in die Formhöhle, kühlt in Form, und wirft dann als fertiges Teil aus. Derselbe Schimmel kann bei korrekter Wartung Tausende oder sogar Millionen identischer Komponenten produzieren.
Die Form selbst enthält mehrere konstruierte Systeme, die den Materialfluss steuern, Kühlung, Ausrichtung, und teilweise freigegeben. Deshalb hat die Qualität der Werkzeuge einen so starken Einfluss auf die Produktionseffizienz und Fehlerprävention.
Wenn du neu im Herstellungsprozess bist, Genau das Spritzgussanleitung für Kunststoff erklärt den umfassenderen Gussablauf und die Maschinenbedienung ausführlicher.
Für einen technischen Überblick über die Grundlagen der Formtechnik, die TWI Global Spritzgussübersicht bietet eine nützliche Branchenreferenz.
Wie funktioniert eine Spritzformform während der Produktion??
Spritzgussformen funktionieren, indem sie unter Druck geschmolzenen Kunststoff aufnehmen, Kühlung des Materials in einer Präzisionshöhle, und das fertige Teil nach der Verfestigung auszuwerfen. Der Prozess wiederholt sich schnell für die Massenproduktion.
Der Prozess beginnt damit, dass Kunststoffpellets im Lauf der Spritzgussmaschine schmelzen. Die Maschine drückt den geschmolzenen Kunststoff durch ein Runner-and-Gate-System in die Formhöhle. Sobald sich die Höhlung füllt, Die Form hält den Druck, während das Material abkühlt und aushärtet.
Die Abkühlzeit ist wichtiger, als viele Käufer erwarten. Eine schlecht gestaltete Kühlanlage kann die Produktion drastisch verlangsamen und Verzugs- oder Schrumpfprobleme erhöhen. In der Großserienfertigung, Schon ein paar zusätzliche Sekunden zur Zykluszeit können die Gesamtproduktionskosten beeinflussen.
Injektionsphase
Während der Injektion, Die Form muss fest eingeklemmt bleiben, um dem Druck standzuhalten. Die Höhlung und der Kern formen den Kunststoff zu seiner endgültigen Geometrie. Gates steuern, wie Material in das Bauteil eindringt, während Läufer das Material durch die Form verteilen.
Ein Unterhaltungselektronikgehäuse mit dünnen Wänden, Zum Beispiel, oft sind ausgewogene Durchflusswege erforderlich, um kosmetische Spuren und unvollständige Auffüllung zu vermeiden.
Kühl- und Auswurfphase
Nach dem Abkühlen, Auswurfstifte drücken das Teil aus der Form heraus. Die Form schließt sich dann wieder, und der Zyklus wiederholt sich. Ein effizientes Kühldesign hilft, Ausfallzeiten zu reduzieren und die Produktionsgeschwindigkeit zu verbessern.
Genau das Protolabs Formbarkeitsleitfaden erklärt, wie Formbarkeit und Kühldesign die Fertigungsleistung beeinflussen.
Für eine umfassendere Erklärung des Produktionsflusses, Sieh dir das an Leitfaden für den Spritzgussprozess.
Was sind die Hauptbestandteile einer Spritzgussform??
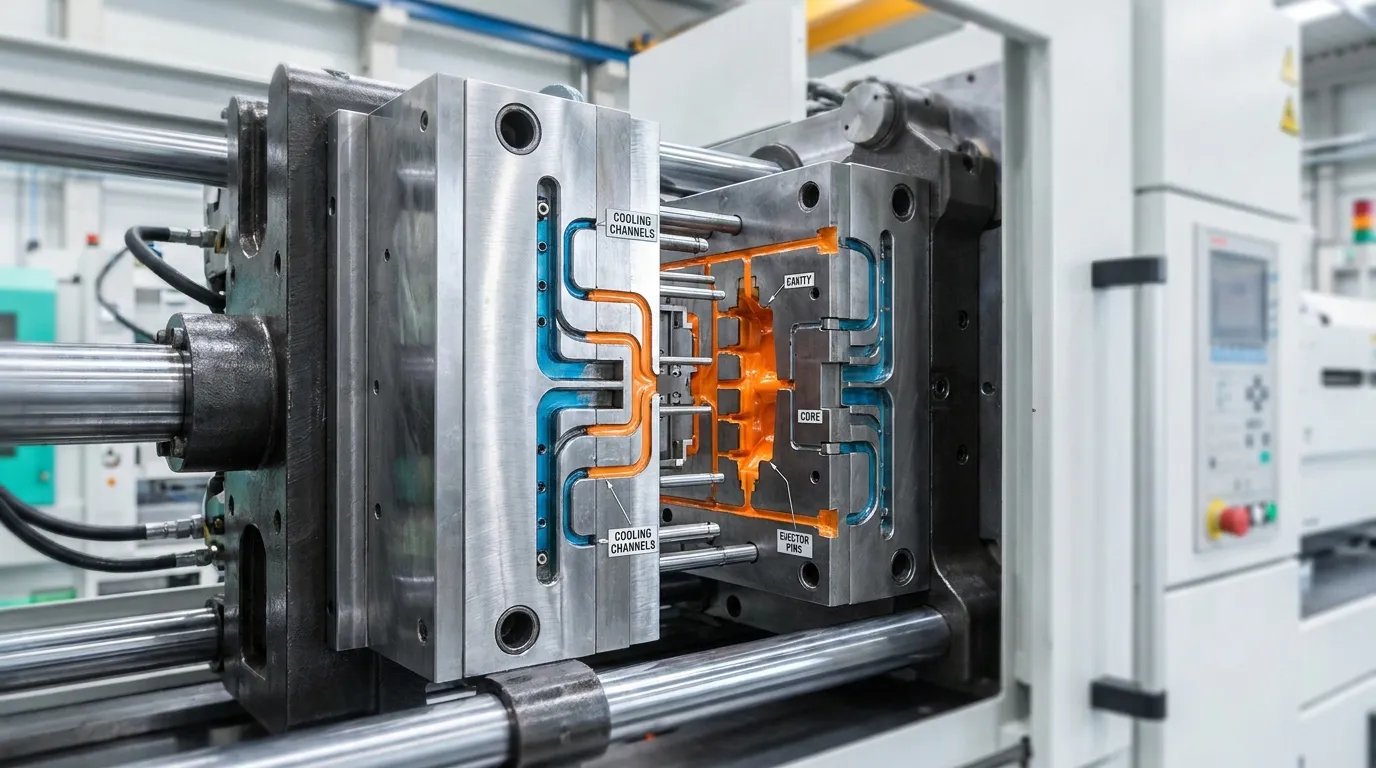
Spritzgusskomponenten arbeiten zusammen, um den Kunststofffluss zu steuern, Kühlung, Ausrichtung, und Teilauswurf. Zu den Kernsystemen gehört die Kavität, Runner-System, Ejektoren, Kühlkanäle, und Steuerungsmechanismen.
Jede Spritzform verfügt über mehrere mechanische Systeme, die mit höchster Präzision zusammenarbeiten müssen. Wenn ein Bereich versagt, Der gesamte Gussprozess kann unter Mängeln leiden, Ausfallzeit, oder inkonsistente Dimensionen.
| Komponente | Funktion | Warum es wichtig ist |
|---|---|---|
| Hohlraum | Bildet die äußere Form des Bauteils | Steuerung von Abmessungen und Oberflächenoberfläche |
| Kern | Erstellt interne Funktionen | Betrifft Passung und strukturelle Geometrie |
| Runner-System | Lenkt den Fluss des geschmolzenen Kunststoffs | Impakte, die das Gleichgewicht füllen |
| Tor | Eintrittspunkt in die Höhlung | Einflüsse auf Schweißlinien und Markierungen |
| Kühlkanäle | Entzieht die Wärme aus der Form | Verkürzt die Zykluszeit |
| Auswurfstifte | Fertige Teile herausschieben | Verhindert Klemmen und Schäden |
| Leitstifte | Formhälften ausrichten | Bewahrt die Präzision beim Spannen |
Kühlkanäle erhalten oft weniger Aufmerksamkeit als Hohlräume oder Gates, aber sie beeinflussen die Produktionseffizienz direkt. Eine neu gestaltete Kühlanlage kann die Zykluszeit während großer Produktionsmengen erheblich verkürzen.
Zum Beispiel, Ein medizinisches Bauteil mit engen Toleranzen kann fortschrittliche Kühlwege und gehärtete Stahleinsätze benötigen, um die Maßstabilität über lange Produktionsläufe zu erhalten.
Genau das Überblick über Formkomponenten bietet einen tieferen Blick auf einzelne Werkzeugsysteme und ihre Ingenieurrollen.
Für zusätzliche Details zur Formkonstruktion, die Spritzgussbau-Referenz bietet eine nützliche technische Ressource.
Welche verschiedenen Arten von Spritzformen gibt es??
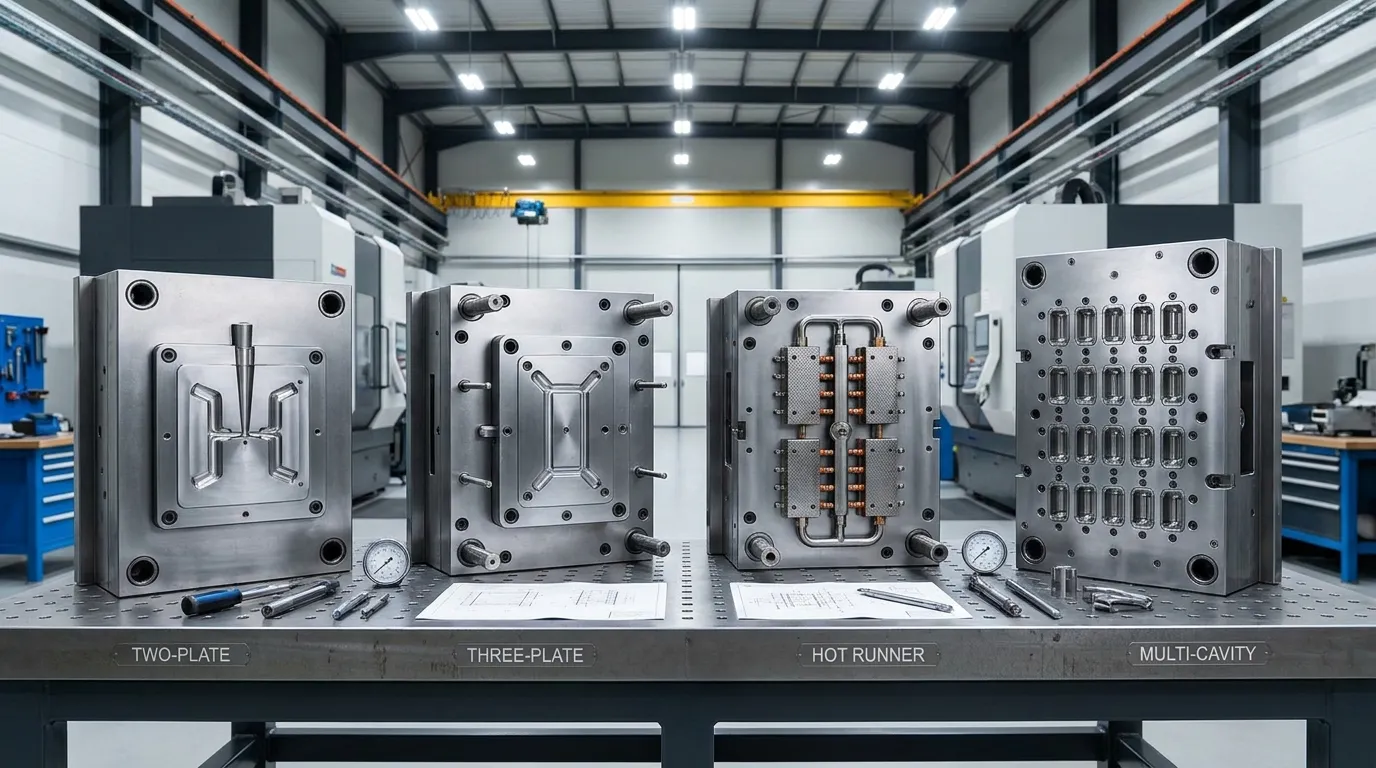
Verschiedene Spritzgusstypen sind für unterschiedliche Produktionsanforderungen konzipiert. Einfachere Formen senken die Werkzeugkosten, während fortschrittliche Systeme wie Heißlaufformen die Zykluseffizienz verbessern und Materialverschwendung reduzieren.
Hersteller wählen die Formtypen basierend auf dem Produktionsvolumen aus, Teilkomplexität, Gating-Anforderungen, und Budget. Manche Formen setzen auf geringere Werkzeugkosten, während andere schnellere Produktion und weniger Schrott priorisieren.
Zwei-Platten- vs. Drei-Platten-Formen
Eine Zwei-Platten-Form verwendet eine einzelne Trennlinie und ein einfacheres Laufsystem. Es funktioniert gut für viele Standard-Kunststoffteile und ist in der Regel günstiger in der Herstellung.
Eine Drei-Platten-Form fügt eine zusätzliche Platte hinzu, die eine flexiblere Torplatzierung ermöglicht. Dies hilft bei komplexen Geometrien und automatischer Trennung von Läufern, Aber es erhöht auch die Werkzeugkomplexität und den Wartungsbedarf.
| Formtyp | Am besten für | Hauptvorteil | Hauptnachteil |
|---|---|---|---|
| Zwei-Platten-Form | Standardteile | Geringere Werkzeugkosten | Begrenzte Gate-Platzierung |
| Drei-Platten-Form | Komplexe Gating-Layouts | Bessere Gate-Flexibilität | Höhere Pflege |
| Heißläuferform | Großserienproduktion | Weniger Materialverschwendung | Höhere Anfangskosten |
| Mehrfach-Hohlraumform | Große Produktionsserien | Höhere Leistung pro Zyklus | Mehr Balance-Komplexität |
Hotrunner-Formen sind nicht immer die beste Wahl. Sie verbessern die Materialeffizienz, Einfachere Kaltläufersysteme sind jedoch oft sicherer für geringere Produktionsmengen oder Produkte mit häufigen Materialwechseln.
Ein Prototypenprojekt mit geringem Volumen, zum Beispiel, Von einem einfacheren Werkzeugdesign mit geringerer Anfangsinvestition profitieren Sie möglicherweise mehr.
Genau das Anwendungsleitfaden für Schimmelanwendungen in der Industrie erklärt, wie verschiedene Formaufbauten zu verschiedenen Branchen und Produktkategorien passen..
Welche Materialien werden zur Herstellung von Spritzgussformen verwendet?
Stahlformen werden für lange Produktionsläufe und enge Toleranzen bevorzugt, während Aluminiumformen die Werkzeugkosten senken und die Prototypenentwicklung beschleunigen. Die Materialauswahl hängt vom Produktionsvolumen ab, Teilkomplexität, und erwartete Lebensdauer des Schimmels.
Werkzeugstahl ist das am häufigsten verwendete Formmaterial für die Langzeitproduktion. Gehärteter Stahl verarbeitet einen hohen Einspritzdruck, Abrasivmaterialien, und wiederholte Zyklen, die besser sind als weichere Metalle. Es wird häufig im Automobilbereich eingesetzt, Medizin, und industrielle Produktionsprogramme.
Aluminiumformen sind leichter und leichter zu bearbeiten. Das macht sie für das Prototyping nützlich, Brückenwerkzeuge, und kürzere Produktionsserien, bei denen Geschwindigkeit wichtiger ist als die maximale Lebensdauer.
| Material | Beste Nutzung | Stärke | Begrenzung |
|---|---|---|---|
| Gehärteter Stahl | Lange Produktionslaufzeiten | Hohe Haltbarkeit | Höhere Kosten |
| Vorgehärteter Stahl | Werkzeuge mit mittlerem Volumen | Einfachere Bearbeitung | Kürzere Lebensdauer |
| Aluminium | Prototypen und Läufe mit geringem Volumen | Schnellere Vorlaufzeit | Geringerer Verschleißwiderstand |
Aluminiumformen reduzieren die Vorlaufzeit und die Werkzeugkosten, Aber Stahlformen sind in der Regel die bessere langfristige Investition für die Massenproduktion. Ein medizinischer Steckverbinder, der in großen Mengen hergestellt wird, kann gehärtete Stahlwerkzeuge rechtfertigen, da die Maßkonsistenz über Millionen von Zyklen hinweg wichtig ist.
Wie lange dauert die Spritzgussproduktion?
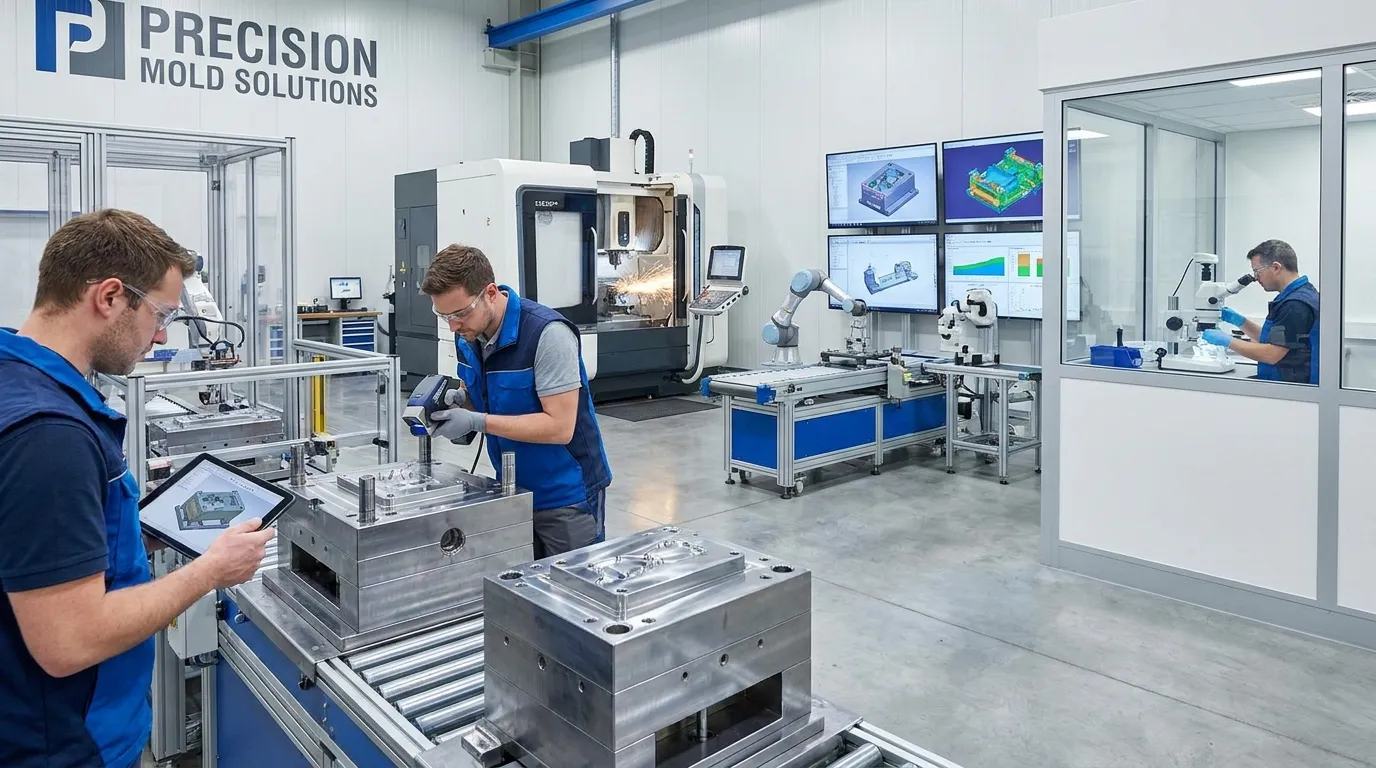
Die Vorlaufzeiten der Spritzgussform reichen je nach Funktionskomplexität der Form meist von mehreren Wochen bis zu mehreren Monaten, Anzahl der Hohlräume, Werkzeugüberarbeitungen, und Validierungsanforderungen.
Die Vorlaufzeit hängt von mehr als nur der Bearbeitungsgeschwindigkeit ab. Schimmeldesign-Bewertungen, Materialbeschaffung, Stichprobe, und Validierungstests beeinflussen alle Lieferzeitpläne. Komplexe Mehrfachformen dauern naturgemäß länger, da sie eine engere Ausbalancierung und zusätzliche Bearbeitungsschritte erfordern.
Ein einfacher Prototyp kann schnell von der Entwurfsgenehmigung zur Probenahme wechseln. Ein Multi-Kavity-Produktionswerkzeug für Unterhaltungselektronik kann aufgrund kosmetischer Anforderungen und wiederholter Validierungstests deutlich länger dauern.
Faktoren, die die Schimmellieferung verzögern
- Konstruktionsüberarbeitungen nach dem Stahlschnitt
- Verzögerungen bei der Beschaffung von Spezialwerkzeugstahl
- Zusätzliche Stichprobenanfragen
- Schimmelfluss- oder Kühlkorrekturen
- Internationale Versand- und Zollverzögerungen
Schnellere Werkzeugzeitpläne sind nicht immer ein positives Zeichen. Aggressive Zeitpläne können die Testzeit verkürzen und später Produktionsprobleme verstärken.
| Produktionsphase | Typischer Fokus |
|---|---|
| Entwurfsgenehmigung | DFM-Überprüfung und Teilvalidierung |
| CNC-Bearbeitung | Herstellung von Formbasis und Hohlraum |
| Versammlung | Installation von Komponenten und Systemen |
| Stichproben | Herstellung der ersten Testteile |
| Validierung | Maß- und kosmetische Überprüfungen |
Genau das EvokPoly Vorlaufzeit-Leitfaden erklärt, wie die Werkzeugkomplexität die Planung beeinflusst. Die Artikel über fiktive Fertigungstrends Es wird auch hervorgehoben, wie Automatisierung und digitale Validierung die Workflows in der Schimmelproduktion verändern.
Welche Probleme können Spritzgussformen beeinflussen?
Spritzgussformen können durch Verschleiß Produktionsprobleme entwickeln, Kühlungleichgewicht, Fragen der Ausrichtung, oder schlechte Wartung. Viele Defekte beginnen klein und werden erst nach steigender Produktionsmenge teuer.
Ein Blitz tritt auf, wenn geschmolzenes Plastik entlang der Formtrennlinie entweicht. Kurze Schüsse treten auf, wenn sich die Höhle nicht vollständig füllt. Ungleichmäßige Abkühlung kann ebenfalls zu Verformungen führen, Sinkspuren, oder dimensionale Instabilität.
Grundlagen der Schimmelpflege
Regelmäßige Wartung hilft, unerwartete Ausfallzeiten und Teilinkonsistenz zu vermeiden. Die meisten Produktionsteams überwachen Verschleißflächen, Kühlkanäle, Ejektorsysteme, und Ausrichtungskomponenten während geplanter Inspektionen.
Eine großvolumige Verpackungsform, Zum Beispiel, Es kann häufiger gereinigt werden müssen, da Harzablagerungen die Gate-Leistung und die Füllkonsistenz beeinträchtigen können.
Checkliste für häufige Schimmelprobleme
- Blitz um die Teilkante herum
- Kurze Schüsse oder unvollständige Füllung
- Kühlungleichgewicht
- Abgenutzte Auswurfstifte
- Schimmelausrichtungsdrift
- Torblockade
- Oberflächenkratzer oder -spuren
Genau das Leitfaden für Präzisionsformkomponenten erklärt, wie einzelne Werkzeugsysteme die Formpräzision und Wartungsplanung beeinflussen.
Wie wählen Hersteller das richtige Spritzgussdesign aus??
Die Wahl des richtigen Formdesigns hängt vom Produktionsvolumen ab, Materialauswahl, Teilgeometrie, und langfristige Kostenziele. Das beste Werkzeug-Setup ist in der Regel das, das Zuverlässigkeit ausbalanciert, Zykluseffizienz, und Wartungsbedarf.
Ein Konsumentenprodukt mit geringem Volumen kann Aluminiumwerkzeuge verwenden, um die Markteinführungskosten zu senken und die Entwicklungszeit zu verkürzen. Eine Medizintechnikkomponente mit strengen Toleranzen erfordert oft gehärtete Stahlwerkzeuge und strengere Validierungsverfahren.
Vergleichstabelle des Spritzgusstyps
| Produktionsbedarf | Empfohlene Schimmelanordnung | Warum es passt |
|---|---|---|
| Prototypenteile | Aluminiumform | Schnellere Bearbeitung |
| Mittlere Produktion | Zweiblättrige Stahlform | Ausgewogene Kosten und Haltbarkeit |
| Hochvolumenverpackung | Hot Runner Mehrfach-Kavitätsform | Schnellere Zykleneffizienz |
| Medizinische Teile mit hoher Toleranz | Gehärtete Stahlform | Bessere dimensionale Stabilität |
| Kosmetisches Elektronikgehäuse | Mehrfach ausgewogenes Läufersystem | Verbesserte visuelle Konsistenz |
Auch die Bauteilgeometrie verändert die Werkzeugstrategie. Dünnwandige Elektronikgehäuse erfordern oft ausgewogene Läuferanordnungen und fortschrittliche Kühlsteuerung. Tiefe Rippen, Undercuts, oder strukturierte Oberflächen können die Werkzeugkomplexität erhöhen und den Wartungsbedarf erhöhen.
Hersteller bewerten auch die langfristigen Betriebskosten. Ein günstigerer Schimmel kann später teuer werden, wenn die Zykluszeiten langsam bleiben oder der Wartungsbedarf steigt..
Genau das Anwendungsleitfaden für Spritzgussgussanwendungen zeigt, wie sich Tooling-Entscheidungen zwischen Branchen und Produktkategorien unterscheiden.
Was als Nächstes zu tun ist
Eine Spritzform beeinflusst weit mehr als nur die Form des Teils. Sie beeinflusst die Produktionsgeschwindigkeit, Wartungsbedarf, Fehlerraten, und langfristige Herstellungskosten. Deshalb sollten Gussformdesignentscheidungen mit den Produktionszielen des Produkts übereinstimmen, anstatt sich nur auf den Anfangspreis der Werkzeuge zu konzentrieren.
Wenn du Schimmeloptionen vergleichst, Beginnen Sie mit der Definition des Produktionsvolumens, Materialanforderungen, und Qualitätserwartungen an erster Stelle. Dann überprüfen Sie die Kühlstrategie, Hohlraumaufteilung, und die Auswahl des Gussmaterials mit Ihrem Lieferanten. Ein gut konstruierter Spritzguss spart in der Produktion in der Regel deutlich mehr Geld, als er bei der Werkzeugentwicklung kostet.
Häufig gestellte Fragen
Wofür wird eine Spritzform verwendet??
Eine Spritzform wird verwendet, um wiederholbare Kunststoffteile herzustellen, indem geschmolzenes Material in einem Präzisionshohlraum geformt wird. Es wird in der Automobilindustrie weit verbreitet eingesetzt, Elektronik, Medizin, sowie Konsumgüter, die gleichmäßige Abmessungen und ein hohes Produktionsvolumen erfordern.
Was sind die Hauptbestandteile einer Spritzgussform?
Die Hauptteile umfassen die Höhlung, Kern, Runner-System, Tor, Kühlkanäle, Auswurfsystem, und Führungskomponenten. Jedes System steuert, wie Plastik fließt, cools, ausrichtungen, und Veröffentlichungen während der Produktion.
Was ist der Unterschied zwischen einer Zwei- und einer Drei-Platten-Form??
Eine Zwei-Platten-Form verwendet eine Trennlinie und ein einfacheres Laufsystem, während eine Drei-Platten-Form eine separate Läuferplatte für flexible Torplatzierung hinzufügt. Drei-Platten-Formen verbessern die Steuerung der Gating, erhöhen aber die Werkzeugkomplexität und -wartung.
Wie lange dauert es, eine Spritzform zu bauen?
Die Herstellung von Spritzgussformen kann je nach Komplexität mehrere Wochen bis mehrere Monate dauern, Anzahl der Hohlräume, Testanforderungen, und Designüberarbeitungen. Große Produktionswerkzeuge erfordern in der Regel längere Validierungs- und Stichprobenphasen.
Warum sind Spritzgussformen teuer??
Spritzgussformen erfordern eine präzise Bearbeitung, Technisch entwickelte Kühlsysteme, Gehärtete Materialien, und detaillierte Tests. Höhere Karieszahlen, Enge Toleranzen, und komplexe Bauteilgeometrien erhöhen die Werkzeugkosten erheblich.
Wie viele Teile kann eine Spritzformform herstellen?
Die Lebensdauer der Form hängt vom Werkzeugmaterial ab, Wartungsqualität, und Produktionsbedingungen. Gehärtete Stahlformen können bei richtiger Wartung oft Hunderttausende oder sogar Millionen von Zyklen produzieren.
Teilen:



Geschrieben von Sunshine
Bei Sunshine, Wir sind ein professioneller Hersteller und Lieferant von Präzisionsformkomponenten, bietet ein breites Produktsortiment für Stange- und Spritzgussanwendungen. Unser Kernfokus liegt auf dem Stanzen von Stempeln, Auswurfstifte und -hülsen, sowie Führungspfosten und Buchsen. Mit fortschrittlicher CNC-Bearbeitung, Strenge Qualitätskontrolle, und starke Produktionskapazitäten, Wir sorgen für Zuverlässigkeit, Hochpräzisionsteile, zusammen mit vorrätigen Standardkomponenten für schnelle und effiziente weltweite Versorgung.
NACHRICHTEN
EMPFANG SERVICE
Mit hochwertigen Teilen für jedes Budget und freundlichem Personal, das geschult ist, um Ihren Besuch informativ und unkompliziert zu gestalten.
