



Spritzgussoberflächenoberfläche: Standards, Optionen, und Kostenauswirkungen
Das Oberflächenfinish der Spritzgussform steuert die Textur, Gloss, und die Rauheit wurde während des Gusses auf Kunststoffteile übertragen. SPI-Oberflächen werden häufig für polierte kosmetische Oberflächen verwendet, während VDI-Oberflächen gut für matte und strukturierte Teile funktionieren. Das rechte Finish beeinflusst das Aussehen, Auswurf, Kratz-Sichtbarkeit, Formverschleiß, und Werkzeugkosten, Daher sollte die Auswahl der Fertigstellung kosmetische Ziele mit Herstellbarkeit und Produktionseffizienz in Einklang bringen.
Eine Formoberfläche bewirkt mehr, als nur das Aussehen eines Teils zu verändern. Es kann die Auslöserkraft beeinflussen, Kratzfestigkeit, Polierenzeit, und sogar, wie lange die Form in der Produktion hält. Die Wahl der falschen Oberfläche führt oft zu höheren Werkzeugkosten oder vermeidbaren kosmetischen Problemen. Dieser Leitfaden erklärt, wie SPI- und VDI-Fertigstellungen funktionieren, Wann man sie einsetzen sollte, und wie man das Finish an die Produkt- und Produktionsziele anpasst..
Was ist eine Spritzgussoberflächenoberfläche?
Die Oberflächenbeschichtung der Spritzgussform definiert die Textur und Rauheit, die von der Formhöhle auf den Kunststoffteil übertragen werden. Die gewählte Oberfläche beeinflusst das Erscheinungsbild des Produkts, Kratz-Sichtbarkeit, Auswurfleistung, Formverschleiß, und Werkzeugkosten.
Jedes geformte Kunststoffteil kopiert den Zustand der Oberfläche der Formhöhle. Eine hochpolierte Höhlung erzeugt ein glänzendes Aussehen, während eine strukturierte Höhlung eine matte oder gemusterte Oberfläche erzeugt. Die Oberflächenbehandlung verändert außerdem, wie das Teil während des Auswerfens mit der Form wechselwirkt.
Glatte Oberflächen wirken oft hochwertig, Besonders bei Konsumgütern. Sie machen auch Kratzer und Fingerabdrücke leichter sichtbar. Strukturierte Oberflächen verbergen Verschleiß meist besser und verbessern den Griff, Deshalb sind sie häufig in Autoinnenräumen und Industriehäusern.
Auch die Auswahl der Oberflächenbehandlung beeinflusst die Herstellungszeit. Spiegelpolierte Oberflächen erfordern mehr Bearbeitung, Polieren, und Inspektionsarbeiten. Das erhöht die Werkzeugkosten und den Wartungsbedarf über den gesamten Lebenszyklus der Form hinweg.
Wenn Sie einen umfassenderen Überblick über Gussformbau- und Werkzeugsysteme wünschen, SunshinePros Vollständiger Kunststoff-Spritzgussleitfaden erklärt den umfassenderen Formenbauprozess ausführlicher.
Sie können auch die Formen Produktionsphasen die die endgültige Oberflächenqualität beeinflussen.
Was bedeuten SPI- und VDI-Oberflächenoberflächen-Standards?
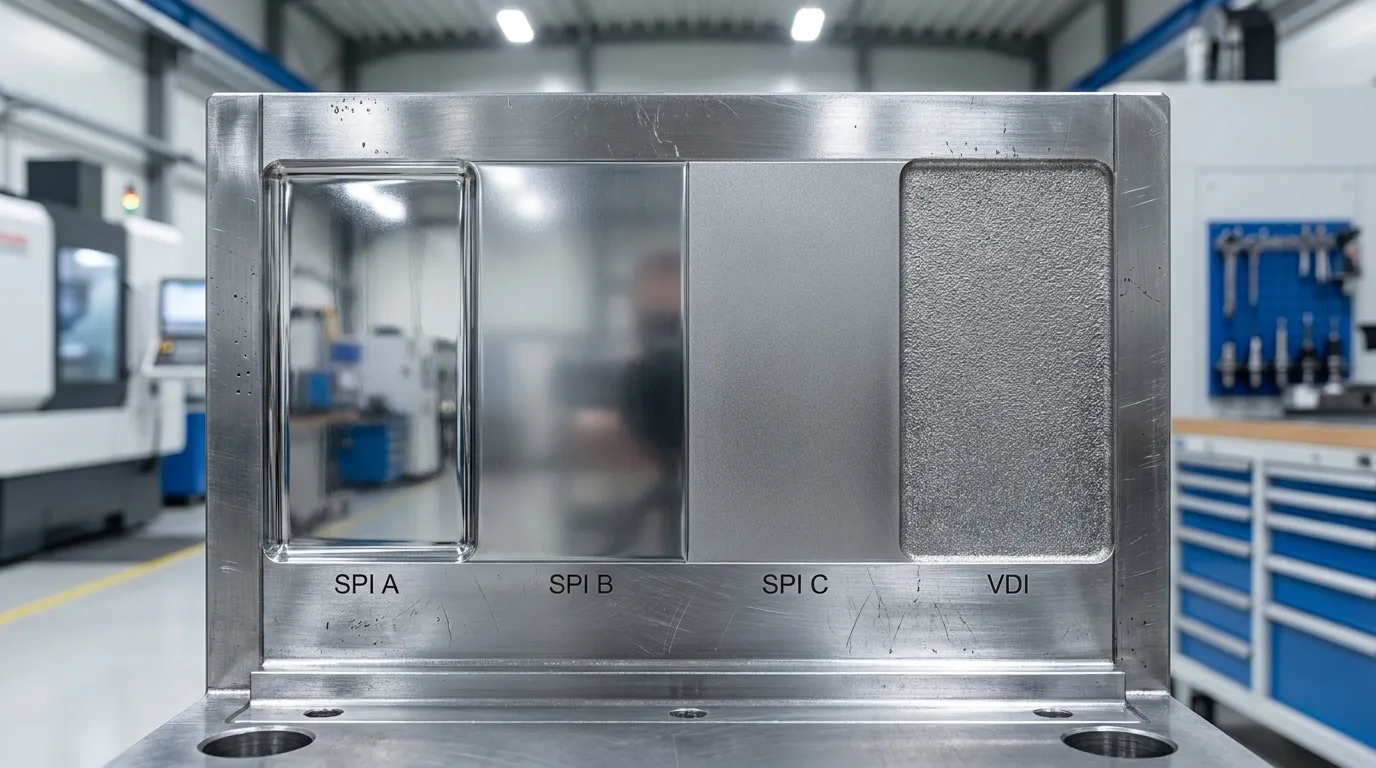
SPI-Standards klassifizieren polierte Formoberflächen von hochglänzenden A-Qualitäten bis zu strukturierten D-Qualitäten, während VDI 3400 EDM-Texturskalen für matte und texturierte Oberflächen verwendet. SPI wird häufig für polierte kosmetische Teile verwendet, während VDI für strukturierte industrielle Oberflächen bevorzugt wird.
Die meisten Spezifikationen für Spritzguss-Oberflächenbeschichtungen verwenden entweder SPI- oder VDI-Standards. SPI steht für Society of the Plastics Industry und konzentriert sich auf polierte Oberflächen. VDI 3400 wird häufig für strukturierte EDM-Oberflächen verwendet..
Laut Fictivs SPI-Finish-Leitfaden und Die Oberflächenoberflächen-Referenz von Engineering Product Design, SPI-Qualitäten reichen von hochpolierten Spiegeloberflächen bis hin zu rau strukturierten Oberflächen.
SPI-Abschlussnoten erklärt
| SPI-Grad | Aussehen | Typische Verwendung | Relative Kosten |
|---|---|---|---|
| SPI A1-A3 | Spiegelglanz | Optische Bauteile, Premium-Kosmetik | Höchster |
| SPI B1-B3 | Halbglanz | Konsumwohnungen | Mittel-hoch |
| SPI C1-C3 | Matt | Versorgungskomponenten | Medium |
| SPI D1-D3 | Texturiert | Industrieteile | Lower |
Spiegelpolierte SPI A-Oberflächen sind nicht automatisch die beste Option. Sie eignen sich gut für optische Klarheit und hochwertige Kosmetik, Aber sie zeigen auch Fingerabdrücke, Kratzer, und Schimmelfehler leichter zu lösen.
VDI-Texturqualitäten erklärt
| VDI-Range | Texturebene | Typische Anwendung |
|---|---|---|
| VDI 12-18 | Feiner Matt | Konsumgüter |
| VDI 21-27 | Mittlere Textur | Automobilausstattung |
| VDI 30-45 | Schwere Textur | Industriewohnungen |
VDI-Texturen werden häufig mittels EDM erstellt, oder elektrische Entladungsbearbeitung. Diese Oberflächen funktionieren gut, wenn Produkte Halt brauchen, reduzierte Blendung, Oder besser: Kratzermaskierung.
Wie beeinflusst Oberflächenbehandlung das Aussehen, Reibung, und Auswurf?
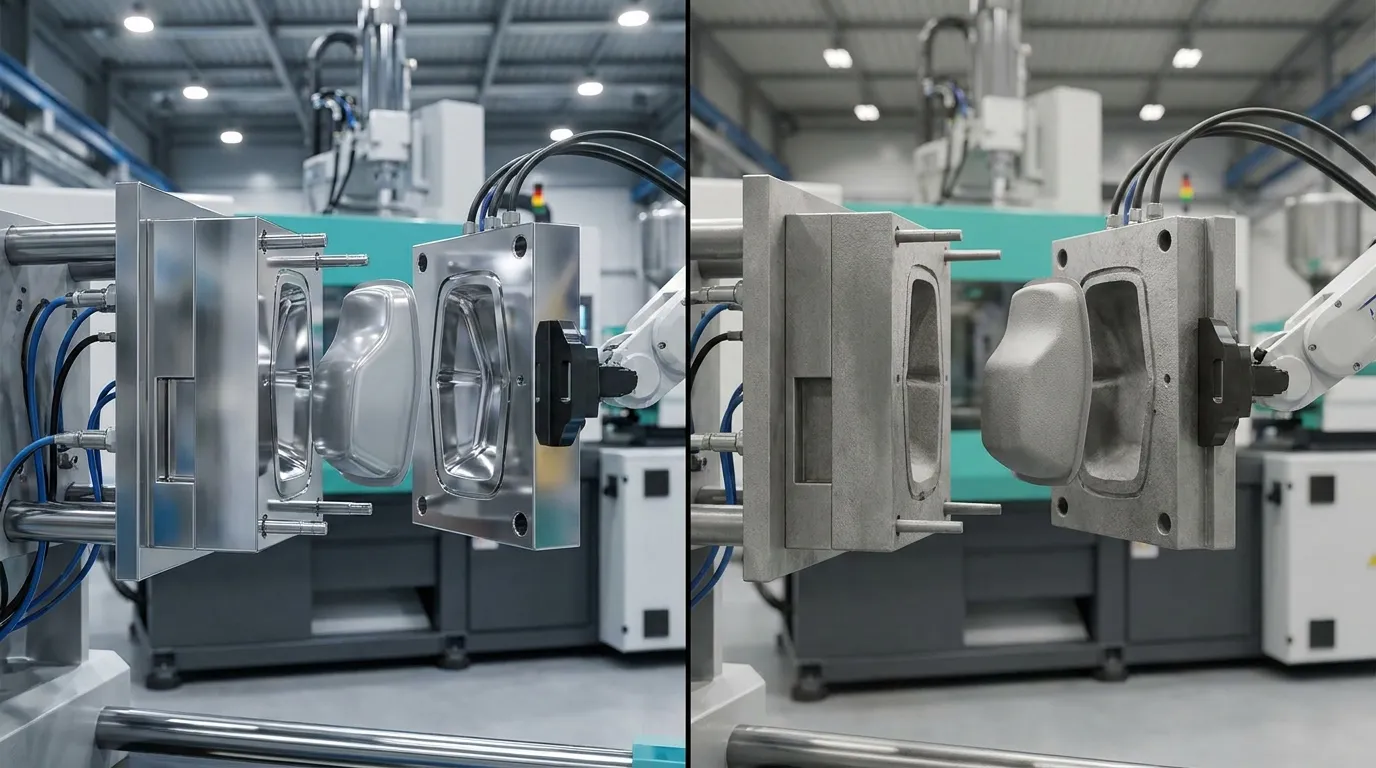
Die Oberflächenoberfläche beeinflusst mehr als nur das Aussehen. Hochglänzende Oberflächen können das Haften erhöhen und Kratzer freilegen, Während strukturierte Oberflächen den Grip verbessern und Defekte verbergen können, erfordern sie oft größere Zugwinkel für ein sanftes Auswerfen.
Die Oberflächenbehandlung verändert, wie sich das geformte Teil im Inneren der Höhlung verhält. Glatte, polierte Oberflächen schaffen mehr Kontaktfläche zwischen Kunststoff und Stahl. In einigen Materialien, das erhöht die Reibung während des Auswurfs.
Texturierte Oberflächen lösen Kontaktpunkte auf und können helfen, sichtbare Widerstandsspuren zu reduzieren. Sie verbergen auch Sinkspuren, Fingerabdrücke, und kleinere kosmetische Mängel, die besser sind als polierte Oberflächen. Das ist einer der Gründe, warum Autoinnenräume oft strukturierte Oberflächen statt Spiegelglanz verwenden.
Laut Überblick über die Oberflächenoberflächen von Nicolet Plastics, Die Auswahl des Finishes sollte sowohl den Aussehenszielen als auch den Anforderungen an die Formleistung entsprechen.
Warum strukturierte Oberflächen mehr Zugwinkel benötigen
Texturierte Formen benötigen in der Regel mehr Zug, weil der Kunststoff die Hohlraumoberfläche beim Auswerfen aggressiver packt. Tiefere Texturen erzeugen mehr mechanischen Widerstand, Vor allem bei weicheren Materialien.
| Finish-Typ | Typischer Draftbedarf | Auswurfrisiko |
|---|---|---|
| Hochpolierter | Unterer Tiefgang möglich | Sticking-Risiko |
| Leichte Textur | Mittlerer Draft | Balanced |
| Tiefe Textur | Höherer Tiefgang erforderlich | Widerstandsspuren möglich |
Ein mit Nylon gefülltes Industriegehäuse ist ein gutes Beispiel. Ein Hersteller wählte eine aggressive Textur, um den Grip zu verbessern, Aber der ursprüngliche Zugwinkel war zu niedrig. Teile begannen beim Auswerfen zu klemmen, was sichtbare Widerstandsspuren und langsamere Zykluszeiten verursachte. Das Erhöhen des Zugs löste das Problem, ohne das Harz zu wechseln.
Wenn du strukturierte Oberflächen prüfst, SunshinePros Leitlinien zum Entwurfswinkel kann Ihnen helfen, Release-Probleme früh in der Designphase zu vermeiden.
Welche Oberfläche sollte man für verschiedene Produkttypen wählen?
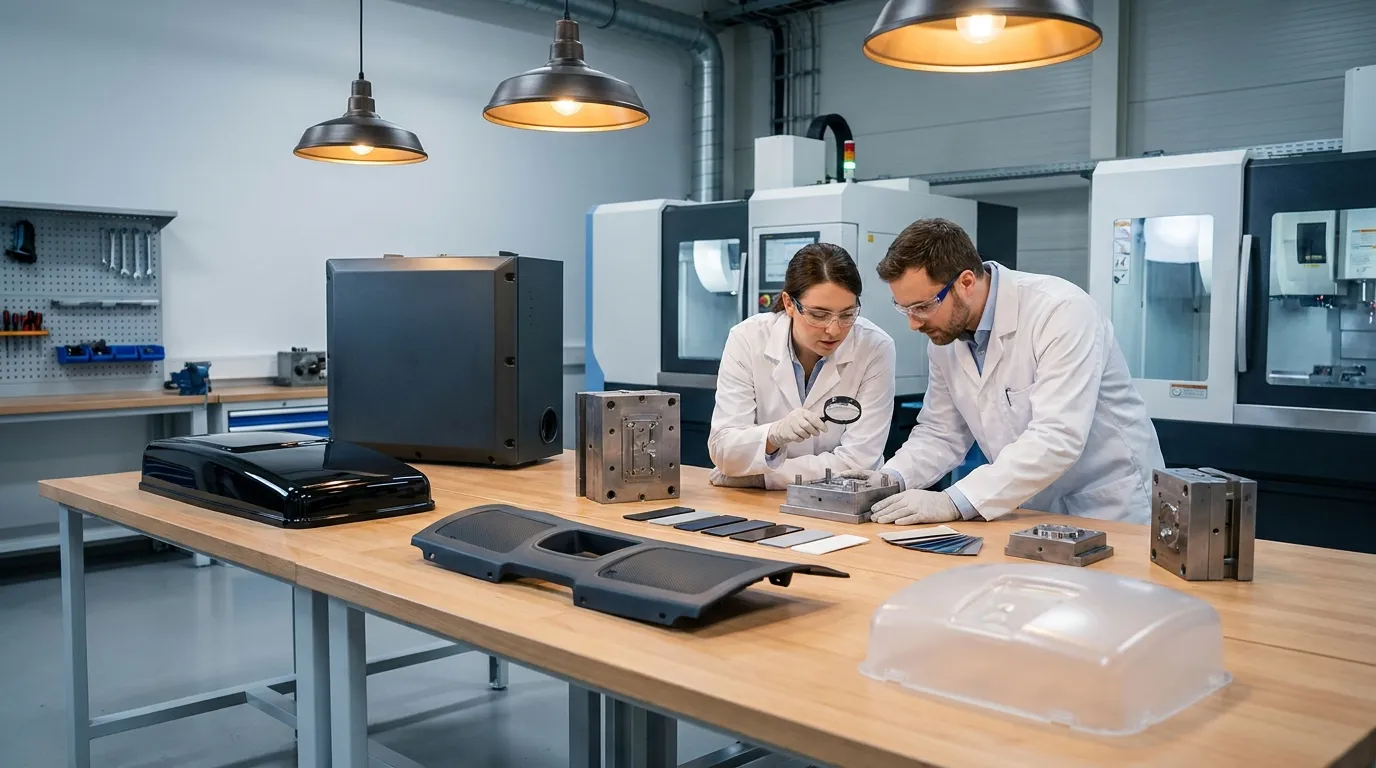
Die beste Oberflächenoberfläche der Spritzgussform hängt von den Erscheinungsanforderungen des Produkts ab, Handhabungsbedingungen, und Produktionsziele. Hochglänzende SPI A-Oberflächen passen zu kosmetischen Konsumgütern, während strukturierte VDI-Oberflächen oft besser für den Grip funktionieren, Kratzfestigkeit, und industrielle Haltbarkeit.
Das richtige Finish hängt davon ab, wie das Produkt nach dem Formen verwendet wird. Ein kosmetisches Elektronikgehäuse benötigt ein anderes Oberflächenverhalten als eine industrielle Halterung oder ein medizinisches Gehäuse.
Texturierte Oberflächen sind oft die sicherere Wahl für häufig behandelte Produkte, da sie kosmetische Abnutzung besser verbergen und sichtbare Handhabungsspuren im Laufe der Zeit reduzieren.
Finish-Auswahl nach Produkttyp
| Produkttyp | Empfohlenes Finish | Hauptgrund |
|---|---|---|
| Unterhaltungselektronik | SPI A2 oder B1 | Hochwertiges kosmetisches Aussehen |
| Fahrzeuginnenausstattung | VDI 24-30 | Reduzierte Blendung und Kratzerverstecken |
| Medizinisches Gehege | SPI B-Ziel | Einfachere Reinigung mit moderatem Glanz |
| Industriewohnung | VDI-Textur | Haltbarkeit und Grip |
| Innere Strukturteile | SPI C-Finish | Geringere Werkzeugkosten |
Ein Unterhaltungselektronikunternehmen liefert ein häufiges Beispiel. Ihr erstes Gehäusedesign verwendete eine spiegelpolierte SPI A-Oberfläche, weil das Produkt ein hochwertiges Aussehen benötigte. Nach Produktionsstart, Fingerabdruckbeschwerden nahmen zu. Der Hersteller wechselte zu einer feinen VDI-Textur, die sichtbare Flecken reduzierte, ohne die Formgeometrie zu verändern.
Für eine umfassendere Herstellungsplanung, SunshinePros DFM-Entscheidungen Leitfaden erklärt, wie kosmetische Entscheidungen Werkzeuge und Produktionseffizienz beeinflussen.
Wie sehr erhöht die Oberflächenoberfläche die Gusskosten.?
Die Oberflächenbehandlung kann die Formkosten erheblich beeinflussen, da Hohlpolituren zusätzliche Bearbeitung erfordern, Handpolieren, Inspektion, und Wartung. Spiegeloberflächen verlängern in der Regel die Werkzeugzeit und sollten nur dann angegeben werden, wenn Aussehen oder optische Klarheit dies wirklich erfordern.
Hochglänzendes Polieren erhöht Arbeitsaufwand in mehreren Phasen der Formproduktion. Werkzeugmacher benötigen oft mehrere Polierdurchgänge, finer abrasives, sowie zusätzliche Inspektionsarbeiten zur Beseitigung kleiner Oberflächenfehler.
Laut Leitfaden für Spritzgießen der Oberfläche der BEC Group, Entscheidungen über die fertigstellende Herstellung können die Werkzeugkosten und die Vorlaufzeit stark beeinflussen.
Warum das Spiegelpolieren die Werkzeugzeit erhöht
Das Spiegelpolieren ist langsam, weil jede kleine Bearbeitungsspur manuell entfernt werden muss. Hochpolierte Hohlräume erfordern zudem sorgfältige Wartung, um die Oberflächenqualität während langer Produktionslaufzeiten zu erhalten.
| Finish-Typ | Relative Werkzeugzeit | Wartungsbedarf |
|---|---|---|
| SPI A Spiegelpolitur | Höchster | Hoch |
| SPI B halbglänzend | Moderat | Medium |
| SPI C matt | Lower | Lower |
| VDI-Textur | Moderat | Medium |
Viele Hersteller spezifizieren hochglänzende Oberflächen, selbst wenn das Teil selten sichtbar ist. In diesen Fällen, Eine kostengünstigere matte Oberfläche verbessert oft die Herstellungsfähigkeit, ohne den Produktwert zu beeinträchtigen.
Ein Projekt mit industriellen Halterungen zeigt dies deutlich. Das ursprüngliche Design sah eine polierte Oberfläche für versteckte Innenkomponenten vor.. Nach der Überprüfung, das Werkzeugteam wechselte zu einer matten SPI-C-Beschichtung. Das verkürzte die Polierarbeit und verkürzte die Lieferzeit der Form, ohne die Bauteilleistung zu verändern.
Wenn Sie Werkzeugbudgets vergleichen, SunshinePros Werkzeugkostenfaktoren Artikel erklärt, wie Schimmelkomplexität, Endniveau, und die Preisgestaltung des Hohlraumdesigns beeinflussen.
Welche Oberflächen funktionieren am besten mit verschiedenen Kunststoffmaterialien?
Verschiedene Kunststoffe reagieren unterschiedlich auf polierte und strukturierte Oberflächen. Das Harzverhalten beeinflusst die Glanzkonsistenz, Kratz-Sichtbarkeit, und Veröffentlichungsleistung.
| Material | Beste Finish-Typen | Gemeinsames Anliegen |
|---|---|---|
| ABS | SPI A oder B | Fingerabdrücke auf Glanzflächen |
| Polycarbonat (PC) | SPI A | Anforderungen an die optische Klarheit |
| Polypropylen (PP) | SPI B oder VDI | Detailschärfe der unteren Oberfläche |
| Nylon | SPI C oder Textur | Ausstoßwiderstand |
| Glasgefüllte Harze | Matt oder Textur | Formverschleiß durch Schleifsplacken |
Gefüllte Materialien verdienen besondere Aufmerksamkeit. Glasgefüllte Kunststoffe können polierte Hohlräume schneller abnutzen, da die Bewehrungsfasern abrasiv sind. In vielen industriellen Anwendungen, Matte oder strukturierte Oberflächen halten sich über lange Produktionsläufe besser.
Gehäuse von medizinischen Geräten verwenden oft halbglänzende Lackierungen anstelle von Spiegelpolitur. Der moderate Glanzgrad macht Oberflächen leichter zu reinigen, ohne unnötige Polierkosten zu verursachen.
Häufige Oberflächenfehler, die Defekte und Kosten erhöhen
Viele Probleme mit der Schimmeloberfläche beginnen mit Überspezifikationen. Wahl einer hochglänzenden Oberfläche ohne Rücksicht auf das Harzverhalten, Entwurfswinkel, oder Produktionsverschleiß kann die Werkzeugkosten erhöhen und gleichzeitig vermeidbare kosmetische und Auswurfprobleme verursachen.
Der häufigste Fehler ist die Auswahl eines Finishes nur anhand des Aussehens. Kosmetische Ziele sind wichtig, Aber die Finishauswahl beeinflusst auch die Formfreigabe, Wartung, und Produktionsstabilität.
Ein weiteres häufiges Problem ist, dass die Textur zu spät im Designprozess ausgewählt wird. Das Hinzufügen von Textur, nachdem die Entwurfswinkel festgelegt sind, kann beim Auswerfen zu klebenden Problemen oder sichtbaren Schleifspuren führen.
Checkliste für Oberflächenoberflächen
- Anpassung des Endniveaus an die reale Produktsichtbarkeit
- Erhöhen Sie den Zug-Winkel für strukturierte Oberflächen
- Überprüfen Sie die Harzkompatibilität, bevor Sie die Politurstufe genehmigen
- Vermeide Spiegelpolitur, es sei denn, das Aussehen erfordert es
- Berücksichtigen Sie langfristige Wartung und Verschleiß
- Bestätigen Sie die kosmetischen Prioritätszonen auf Zeichnungen
Ein strukturiertes Automobil-Trimpanel ist ein praktisches Beispiel. Das ursprüngliche Design verwendete eine polierte Oberfläche, die das Sonnenlicht stark im Fahrzeugkabinen reflektierte. Der Wechsel zu einer mittleren VDI-Textur reduzierte die Spiegelung und versteckte Kratzer durch tägliche Nutzung.
Du kannst SunshinePros Bewertungen bewerten Tooling-Überprüfungsprozess Um zu verstehen, wie Finish-Entscheidungen vor der Zulassung der Werkzeuge bewertet werden sollten.
Wie sollte man die Oberflächenoberfläche der Form auf Konstruktionszeichnungen angeben??
Klare Oberflächenspezifikationen verringern Lieferantenverwirrung und helfen, kosmetische Konsistenz über Produktionsläufe hinweg zu gewährleisten. Die Zeichnung sollte sowohl den Oberflächenstandard als auch die genauen Oberflächenbereiche identifizieren, auf denen das Finish angewendet wird.
Die meisten Hersteller verwenden SPI- oder VDI-Callouts direkt in der Konstruktionszeichnung. Kosmetische Prioritätszonen sollten ebenfalls klar gekennzeichnet sein, damit der Formmacher weiß, wo das Aussehen am wichtigsten ist.
Checkliste für Oberflächenoberflächen-Spezifikationen
- Speifen Sie die SPI- oder VDI-Oberflächenqualität direkt auf der Zeichnung an
- Markiere kosmetische Oberflächen deutlich
- Identifizieren Sie strukturierte und polierte Zonen getrennt
- Entwurfsanforderungen für strukturierte Oberflächen bestätigen
- Überprüfen Sie die Harzkompatibilität vor der endgültigen Genehmigung
- Bringen Sie die Erwartungen an die Fertigstellung mit dem Werkzeugbudget in Einklang
Ein guter Spezifikationsprozess verhindert teure spätere Überarbeitungen. Kleine Veränderungen in der Texturtiefe oder dem Glanzgrad können die Polierzeit beeinflussen, Instandhaltungsmaßnahmen, und Produktionskonsistenz.
Für umfassendere Schimmelplanungsratschläge, SunshinePros Schimmelspezifikationsüberprüfung Resource erklärt, wie Designentscheidungen die Leistung und Herstellbarkeit von Werkzeugen beeinflussen.
Den nächsten Schritt richtig machen
Die beste Spritzgussoberflächenoberfläche balanciert das Erscheinungsbild aus, Produktionseffizienz, und langfristige Haltbarkeit. Eine polierte Oberfläche kann die kosmetische Attraktivität verbessern, Aber es kann auch die Werkzeugkosten erhöhen und Kratzer leichter sichtbar machen. Texturierte Oberflächen schneiden oft besser in Hochkontaktanwendungen ab, bei denen Grip und Verschleißfestigkeit wichtiger sind als Glanz.
Vor der Genehmigung eines Finishes, Überprüfen Sie den Harz-Typ, Produktsichtbarkeit, Entwurfswinkel, und das Budget für Werkzeuge gemeinsam. Eine praktische Fertigstellungsentscheidung früh in der Designphase verhindert in der Regel teure Formüberarbeitungen und Produktionsprobleme später.
Häufig gestellte Fragen
Was ist die SPI-Beschichtung im Spritzgießen?
SPI-Finish ist ein standardisiertes Klassifikationssystem für Formoberflächen, das für Spritzgussteile verwendet wird. Die Qualitäten reichen von hochglänzenden, polierten Oberflächen bis hin zu strukturierten matten Lackierungen, indem sie Herstellern hilft, kosmetische und funktionale Oberflächenanforderungen klar zu definieren.
Was ist der Unterschied zwischen SPI- und VDI-Oberflächen?
SPI-Oberflächen beschreiben hauptsächlich die Qualität der polierten Oberflächen, während VDI-Oberflächen häufig für strukturierte EDM-Oberflächen verwendet werden. SPI wird oft wegen kosmetischer Glanz ausgewählt, während VDI besser für matte Texturen und industrielle Produkte funktioniert.
Erfordert strukturierte Oberfläche mehr Zugwinkel?
Ja, Texturierte Oberflächen erfordern in der Regel größere Zugwinkel, damit die Teile sauber aus der Form lösen können. Tiefere Texturen erzeugen mehr Oberflächenwiderstand, was das Risiko von Widerstandsspuren beim Auswurf erhöht.
Welche Spritzgussbeschichtung verdeckt Kratzer am besten?
Matte und strukturierte Oberflächen verdecken im Allgemeinen Kratzer, Fingerabdrücke, und kleine kosmetische Mängel, die besser sind als spiegelpolierte Oberflächen. Hochpolierte Teile zeigen im Alltag leichter Verschleiß.
Sind polierte Formen teurer?
Ja, Polierte Formen kosten meist mehr, da sie zusätzliche Bearbeitung erfordern, Handpolieren, Inspektion, und Instandhaltungsarbeiten. Spiegelpolierte Hohlräume können zudem die Vorlaufzeit der Werkzeuge und den langfristigen Wartungsaufwand erhöhen.
Welche Oberfläche ist am besten für Unterhaltungselektronik geeignet?
Unterhaltungselektronik verwendet oft SPI A- oder SPI B-Oberflächen, wenn ein hochwertiges kosmetisches Erscheinungsbild am wichtigsten ist. Feine VDI-Texturen funktionieren möglicherweise besser, wenn Fingerabdruckbeständigkeit und Griff höhere Priorität haben als Hochglanz.
Teilen:



Geschrieben von Sunshine
Bei Sunshine, Wir sind ein professioneller Hersteller und Lieferant von Präzisionsformkomponenten, bietet ein breites Produktsortiment für Stange- und Spritzgussanwendungen. Unser Kernfokus liegt auf dem Stanzen von Stempeln, Auswurfstifte und -hülsen, sowie Führungspfosten und Buchsen. Mit fortschrittlicher CNC-Bearbeitung, Strenge Qualitätskontrolle, und starke Produktionskapazitäten, Wir sorgen für Zuverlässigkeit, Hochpräzisionsteile, zusammen mit vorrätigen Standardkomponenten für schnelle und effiziente weltweite Versorgung.
NACHRICHTEN
EMPFANG SERVICE
Mit hochwertigen Teilen für jedes Budget und freundlichem Personal, das geschult ist, um Ihren Besuch informativ und unkompliziert zu gestalten.
