



Spritzgussgussteile: Kern, Hohlraum, Auswurf, und Führungsteile
Spritzgussgussteile umfassen den Kern, Hohlraum, Auswurfsystem, Leitkomponenten, Läufer, Tore, Kühlkanäle, und Entlüftungsfunktionen. Diese Systeme arbeiten zusammen, um Kunststoffteile zu formen, Halten Sie die Ausrichtung aufrecht, Kontrollieren Sie den Harzfluss, und fertige Produkte sicher freigeben. Hochwertige Formkomponenten verbessern die Maßgenauigkeit, Verschleiß reduzieren, Verhindern Sie Defekte wie Flashing oder Klemmen, und den Herstellern helfen, eine stabile Produktion über lange Produktionslaufzeiten zu gewährleisten.
Spritzgussformen funktionieren als vollständige Systeme, Aber jedes System hängt von der Qualität seiner einzelnen Teile ab. Eine abgenutzte Führungsbuchse, Schlecht positionierter Auswurfbolzen, Oder ein ineffizienter Kühlkanal kann Fehler verursachen, selbst wenn der Rest der Form in Ordnung aussieht. Zu verstehen, wie diese Komponenten zusammenwirken, hilft Ingenieuren, Käufer, und Produktionsteams treffen bessere Werkzeugentscheidungen und vermeiden später teure Ausfallzeiten.
Was sind die Hauptbestandteile einer Spritzgussform?
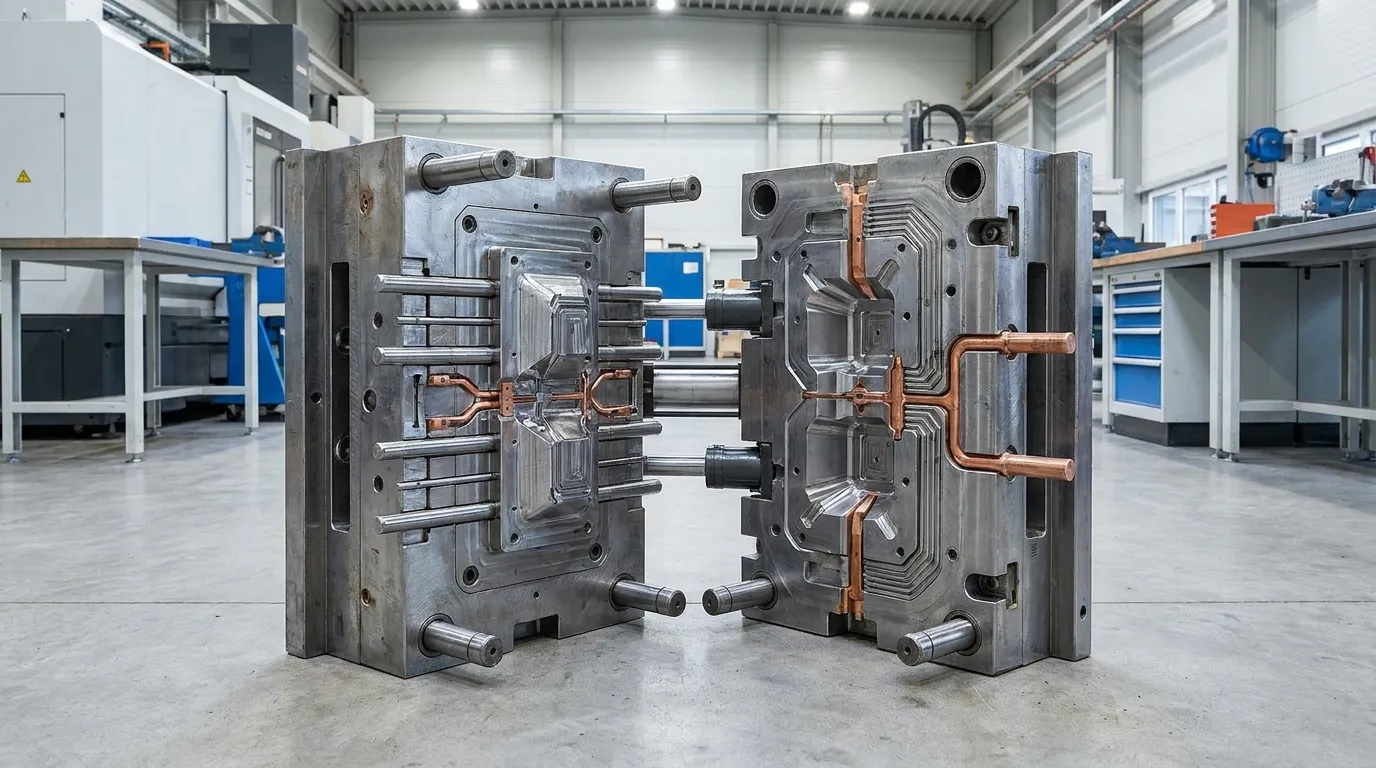
Spritzgussgussteile werden üblicherweise in Formformen eingeteilt, Ausrichtung, Auswurf, Kühlung, und Durchflusskontrollsysteme. Jede Gruppe beeinflusst die Teilequalität, mold life, und Produktionskonsistenz auf unterschiedliche Weise.
Die meisten Spritzgussformen enthalten dieselben Kernkomponentengruppen, selbst wenn die Bauteildesigns variieren. Der Kern und die Hohlräume erzeugen die geformte Form, Ausrichtungsteile halten die Formhälften korrekt positioniert, und Auswurfsysteme entfernen gekühlte Teile nach dem Formen. Kühlkanäle, Läufer, und Gates steuern den Wärme- und Harzfluss während des gesamten Zyklus.
Wenn Sie eine umfassendere Aufschlüsselung der vollständigen Schimmelarchitektur benötigen, Genau das Überblick über die Formkomponenten erklärt, wie diese Systeme innerhalb eines vollständigen Werkzeugaufbaus verbunden sind.
Laut der Wikipedia-Überblick über Spritzgießen, Standardformen verfügen außerdem über Entlüftungsfunktionen, Formplatten, und Klemmsysteme, die Druck und Ausrichtung während der Produktion unterstützen.
Funktionstabelle der Spritzgusskomponenten
| Komponentengruppe | Hauptfunktion | Häufiges Ausfallrisiko | Produktionsauswirkungen |
|---|---|---|---|
| Kern und Kavität | Formteilgeometrie | Abnutzung und Fehlanpassung | Flashing, Dimensionsfehler |
| Führungssystem | Ausrichtung aufrechterhalten | Abnutzung der Buchse | Trennliniendefekte |
| Auswurfsystem | Entfernen Sie die geformten Teile | Pin-Schaden | Kratzer, Sticking |
| Läufer- und Torsystem | Direkter Harzfluss | Abnutzung der Gates | Short shots, Ungleichgewicht |
| Kühlsystem | Kontrolltemperatur der Form | Schlechter Kühlfluss | Verformung, Lange Zykluszeiten |
| Entlüftungssystem | Eingeschlossene Luft freisetzen | Verstopfte Lüftungsschächte | Brandspuren, unvollständige Füllung |
Was ist der Unterschied zwischen Kern und Hohlraum??
Die Höhlung bildet die äußere Form des Kunststoffteils, während der Kern innere Merkmale und Hohlabschnitte erzeugt. Beide müssen genau ausgerichtet bleiben, um Blitze zu vermeiden, Verformung, oder dimensionale Defekte.
Die Hohlraumseite bildet in der Regel die sichtbare Außenfläche des geformten Teils. Die Kernseite bildet innere Details wie Löcher, Rippchen, oder Montagestrukturen. Während der Injektion, Geschmolzenes Harz füllt den Raum zwischen diesen beiden Oberflächen, um das fertige Bauteil zu erzeugen.
Eine detaillierte Übersicht Grundlagen der Spritzgussform Ein Leitfaden kann helfen, wenn Sie verstehen möchten, wie der gesamte Formzyklus diese Umformflächen unterstützt.
| Merkmal | Kern | Hohlraum |
|---|---|---|
| Hauptrolle | Erzeugt innere Geometrie | Erzeugt eine äußere Form |
| Exposition | Hochdruck und Reibung | Hohe Oberflächenanforderungen |
| Problem des häufigen Verschleißes | Abrieb und Haften | Oberflächenkratzer |
| Qualitätswirkung | Innenmaße | Kosmetisches Aussehen |
Der Kern steht oft unter höherer mechanischer Belastung, weil die Teile während der Kühlung um ihn herum schrumpfen. Deshalb ist die Platzierung des Ausstoßers so wichtig. Wenn die Kernoberfläche das Plastik zu fest packt, Das Auswurfsystem kann das fertige Teil beim Auslösen beschädigen.
Zum Beispiel, Gehäuse für medizinische Geräte benötigen oft hochpolierte Hohlraumoberflächen, um die kosmetische Qualität zu erhalten. Gleichzeitig, Der Kern benötigt möglicherweise gehärtete Stahleinsätze, um Verschleiß durch wiederholte Produktionszyklen zu verhindern.
Welche Formteile steuern die Ausrichtung und Präzision?
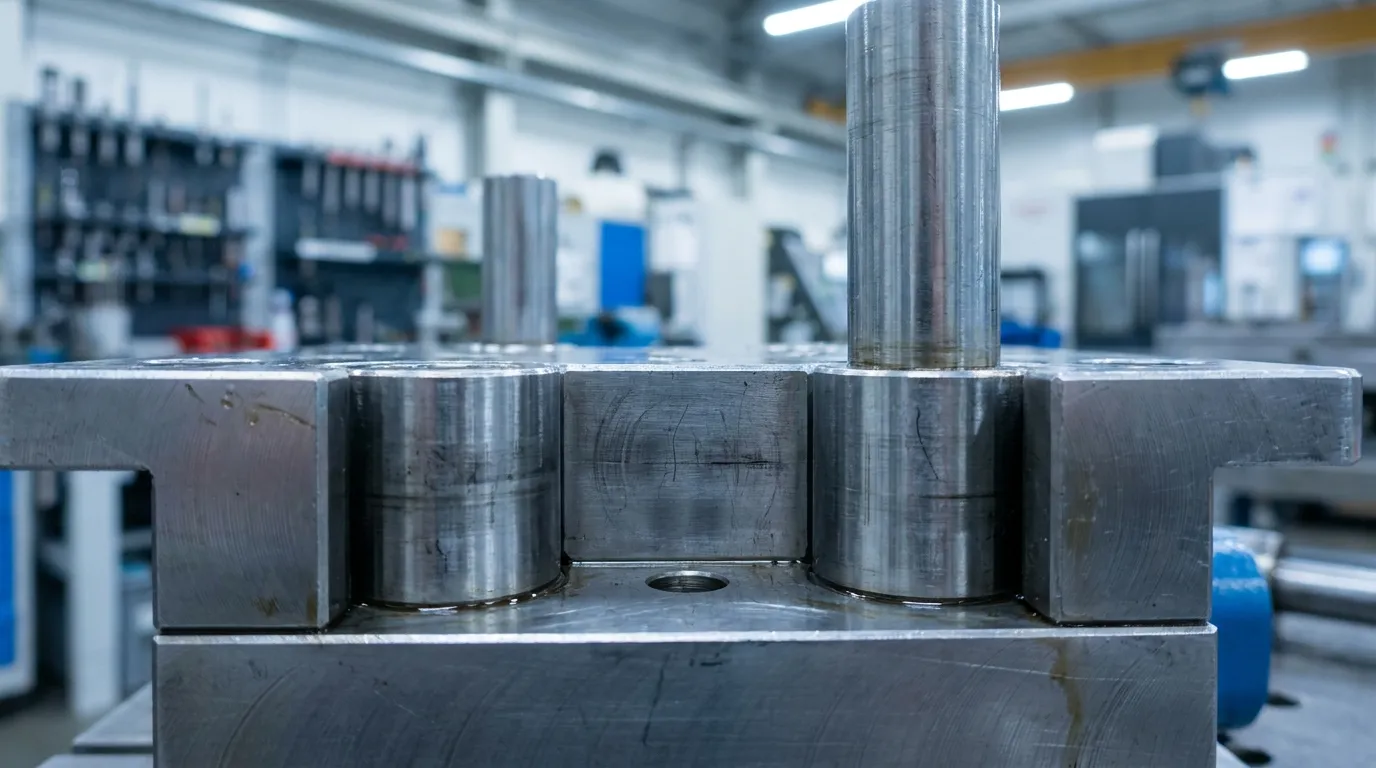
Führungspfosten und Buchsen halten die Formhälften bei jedem Zyklus ausgerichtet. Schlechte Ausrichtung erhöht den Verschleiß, Blitz, Teil-Mismatch, und langfristige Werkzeuginstabilität.
Ausrichtungssysteme steuern, wie genau die Form während der Produktion schließt. Schon eine leichte Fehlstellung kann zu Flashing an der Trennlinie oder ungleichmäßigem Druck über die Hohlraumoberfläche führen. Im Laufe der Zeit, Dies beschleunigt den Schimmelverschleiß und verringert die dimensionale Konsistenz.
Die Leitkomponenten Abschnitt erklärt, wie präzise Ausrichtungsteile eine wiederholbare Formleistung unterstützen.
Laut der Leitfaden für agilianische Formkomponenten, Leitstifte und Buchsen gehören zu den wichtigsten Abnutzungsflächen in der Fertigungswerkzeuge.
Ausrichtungsfehler-Wenn-Dann-Tabelle
| Falls das passiert | Wahrscheinliche Ursache | Produktionsergebnis |
|---|---|---|
| Blenden an der Trennlinie | Abgenutzte Führungsbuchsen | Überschüssiges Harz-Leckage |
| Ungleichmäßiger Hohlraumdruck | Falsch ausgerichtete Formhälften | Teilverzerrung |
| Schneller Verschleiß an den Hohlraumkanten | Schlechte Wiederholbarkeit der Ausrichtung | Verkürzte Schimmellebensdauer |
| Oberflächenungleichen | Beschädigte Führungsposten | Sichtbare Teildefekte |
Kostengünstigere Führungssysteme sind nicht immer die beste langfristige Option. Sie können für kurze Produktionsserien arbeiten, Aber Hochzyklusformen benötigen in der Regel gehärtete Ausrichtungskomponenten, um die Präzision über die Zeit zu erhalten.
Eine Form für die Innenausstattung von Autos ist ein gutes Beispiel. Nach verlängerten Produktionszyklen, Abgenutzte Führungsbuchsen verursachen oft Blechblitze an sichtbaren Kanten. Nur die Hohlraumeinsätze zu ersetzen, löst das Problem selten, wenn der Ausrichtungsverschleiß das ursprüngliche Problem verursacht hat..
Wie entfernt das Auswurfsystem geformte Teile??
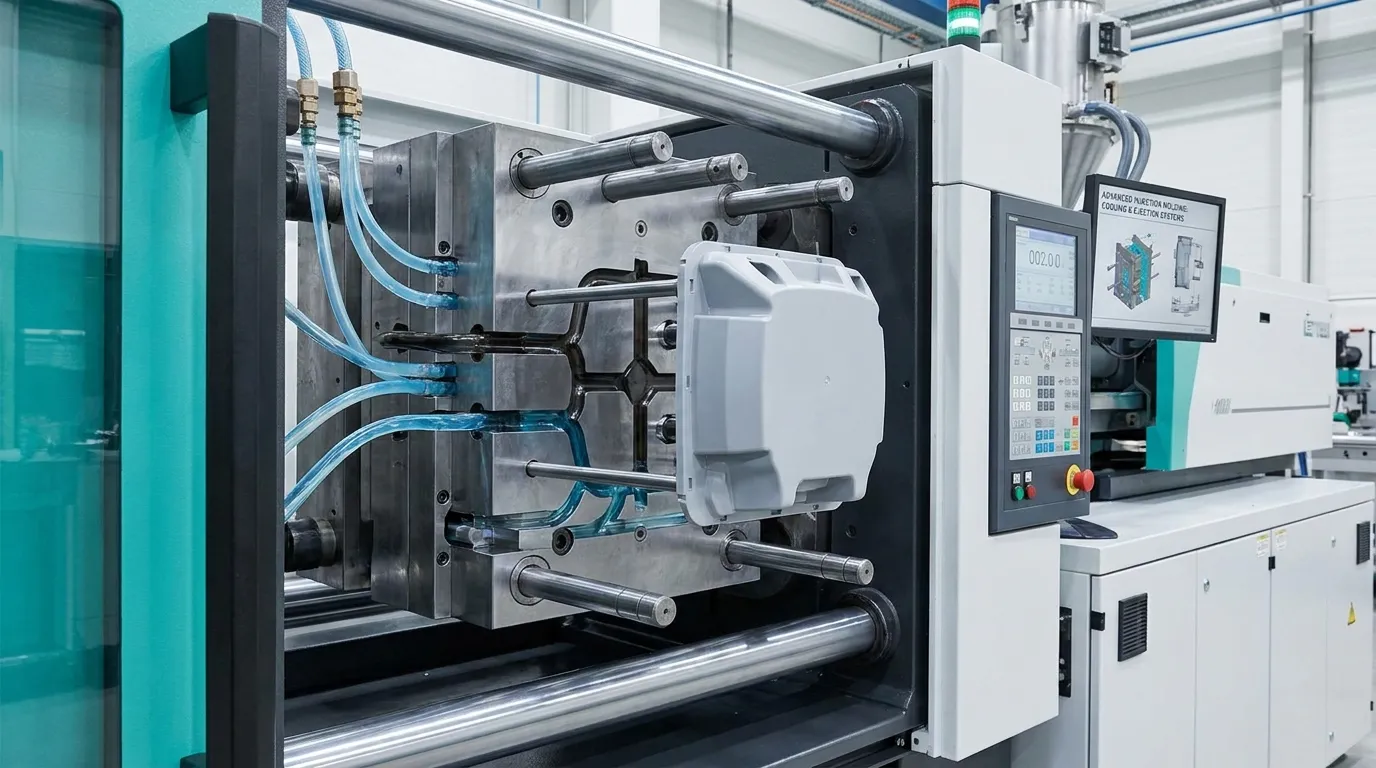
Auswurfsysteme drücken abgekühlte Kunststoffteile nach der Verhärtung aus der Form. Eine falsche Auswurfplatzierung kann Spuren hinterlassen, Rissteile, oder Verformungen während der Freigabe verursachen.
Nach dem Abkühlen, Die Form öffnet sich und das Auswurfsystem drückt das fertige Teil vom Kern weg. Die meisten Formen verwenden Auswurfstifte, Auswurfhülsen, oder Stripperplatten, je nach Bauteilgeometrie und Oberflächenanforderungen.
Die Ejektorsystemteile Der Leitfaden liefert weitere Details zu gängigen Auswurfeisen, die in Produktionsformen verwendet werden.
Eine Standard-Auswurfsequenz folgt üblicherweise diesen Schritten:
- Die Form öffnet sich nach dem Abkühlen.
- Auswurfplatten bewegen sich nach vorne.
- Ejektorstifte berühren das geformte Teil.
- Der Teil trennt sich vom Kern.
- Das Auswurfsystem zieht sich vor dem nächsten Zyklus zurück.
Verschiedene Teile erfordern unterschiedliche Auswurfstrategien. Dünnwandige Bauteile benötigen oft sorgfältig verteilte Ausstoßstifte, um Verformungen zu vermeiden. Kosmetische Gehäuse können Hüllen oder Entziehersysteme verwenden, um sichtbare Spuren zu reduzieren.
Häufige Auswurfprobleme
| Problem | Wahrscheinliche Ursache | Ergebnis |
|---|---|---|
| Stecknadelspuren | Überschüssiger Ejektordruck | Kosmetische Mängel |
| Teile kleben | Schlechter Zugwinkel | Unterbrechungszyklus |
| Rissen | Ungleichmäßige Ausstoßkraft | Schrottteile |
| Verformung | Heißauswurfzeitpunkt | Dimensionsinstabilität |
Der Austausch abgenutzter Auswurfbolzen ohne Inspektion der Ausrichtungskomponenten kann Zeit und Geld verschwenden. Auswurfprobleme beginnen manchmal mit einer Schimmelverschiebung, nicht die Nadeln selbst.
Ein Gehäuse für medizinische Elektronik veranschaulicht dies gut. Eine schlechte Auswurfplatzierung in der Nähe kosmetischer Oberflächen kann sichtbare Zeugenspuren hinterlassen, selbst wenn die Formbedingungen innerhalb der normalen Produktionsbereiche bleiben.
Was machen Läufer, Tore, und Kühlkanäle tun das?
Läufer und Tore leiten geschmolzenes Plastik in die Formhöhle, während Kühlkanäle Wärme für stabile Zykluszeiten entnehmen. Schlechtes Durchfluss- oder Kühldesign führt oft zu kurzen Schüssen, Verformung, oder Sinkspuren.
Das Runner-System bewegt geschmolzenes Harz von der Einspritzeinheit in die Hohlraum.. Gates steuern, wie Harz in das Teil selbst eindringt. Kühlkanäle entziehen dann Wärme, sodass das geformte Bauteil vor dem Ausstoßen gleichmäßig erstarrt.
Laut der Wikipedia-Eintrag zum Spritzgießen, Kühlsysteme beeinflussen die Zykluszeit und die Maßkonsistenz während der Produktion stark.
| System | Hauptaufgabe | Gemeinsames Problem |
|---|---|---|
| Läufer | Bewegt Harz durch die Form | Flussungleichgewicht |
| Tor | Kontrolliert den Hohlraumeintritt | Gate-Freeze-Off |
| Kühlkanal | Entzieht Wärme | Ungleichmäßige Kühlung |
| Wind | Setzt eingeschlossene Luft frei | Brandspuren |
Das Kühldesign wird besonders wichtig in Hochkavitationsformen. Eine Unterhaltungselektronikform, die mehrere dünnwandige Gehäuse herstellt, benötigt möglicherweise verbesserte Kühlkanäle, um stabile Zykluszeiten in jedem Hohlraum aufrechtzuerhalten.
Warum Belüftung in Spritzformen wichtig ist
Lüftungsöffnungen lassen eingeschlossene Luft entweichen, während geschmolzenes Harz die Höhlung füllt. Ohne ordentliche Entlüftung, Druckluft kann Brandspuren verursachen, Kurzaufnahmen, oder unvollständige Füllung.
Die Elastron-Fehlerbehebungsanleitung Es wird festgestellt, dass schlechte Belüftung oft zu Füllfehlern und Problemen mit eingeschlossenen Gasen während der Gusszyklen beiträgt.
Komplexe maßgeschneiderte Runner-Systeme sind nicht immer notwendig. Standardisierte Leiterlayouts vereinfachen oft die Wartung und reduzieren Ausfallzeiten bei vielen Produktionsprogrammen, Vor allem, wenn die Bauteilgeometrie relativ einfach bleibt.
Welche Spritzgussteile verschleißen am schnellsten?
Auswurfstifte, Tore, Buchsen, und Hochreibungseinsätze verschleißen meist zuerst, weil sie sich ständig bewegen, Druck, und Hitzeeinwirkung während der Formzyklen.
Bewegliche und hochkontaktige Bauteile verschleißen sich von Natur aus schneller als statische Formplatten. Produktionsvolumen, Harz-Abrasivität, Und Wartungspraktiken beeinflussen, wie schnell das passiert.
Die Formverschleißkomponenten Abschnitt hilft Produktionsteams, häufige Ersatzbereiche zu identifizieren, bevor Ausfälle die Produktion stören.
Checkliste für hochverschleißige Formkomponenten
| Komponente | Warum es sich abnutzt | Häufiges Symptom |
|---|---|---|
| Auswurfstifte | Konstante Gleitbewegung | Haft- oder Stiftspuren |
| Führungsbuchsen | Wiederholter Ausrichtungskontakt | Flashing |
| Tore | Hohe Harzgeschwindigkeit | Füllinkonsistenz |
| Einsätze | Reibung und Wärme | Dimensionsdrift |
Die ESCATEC Spritzguss-FAQ erklärt, dass die Lebensdauer von Schimmel stark von der Qualität des Stahls und den Betriebsbedingungen abhängt.
Ein Käufer, der sich zwischen gehärteten Stahlauswurfstiften und unbehandelten Bauteilen entscheidet, sollte das Produktionsvolumen sorgfältig abwägen. Günstigere, unbehandelte Pins können für kurze Stücke geeignet sein, gehärtete Bauteile halten jedoch in kontinuierlichen Fertigungsumgebungen meist viel länger.
Austauschbare Einsätze nutzen sich je nach Harztyp ebenfalls unterschiedlich ab. Glasgefüllte Materialien beschleunigen oft die Abrieb an Hohlraumeinsätzen im Vergleich zu Standardharzen.
Was sollten Käufer vor der Beschaffung von Gusskomponenten prüfen?
Käufer sollten die Toleranzfähigkeit überprüfen, Stahlqualität, Wärmebehandlungsqualität, Oberflächenoberfläche, sowie die Lieferung von Lieferanten vor der Bestellung von Formkomponenten für Produktionswerkzeuge.
Formkomponenten beeinflussen die Produktionszuverlässigkeit direkt, Daher sollten sich die Beschaffungsentscheidungen auf Konsistenz konzentrieren und nicht nur auf den Preis. Schlecht bearbeitete oder unbehandelte Bauteile können wiederholte Wartungsprobleme verursachen, die deutlich teurer sind als die ursprünglichen Einsparungen.
Hersteller, die suchen Standardformkomponenten Man sollte die Materialspezifikationen vergleichen, Bearbeitungspräzision, und Stabilität der Vorlaufzeit vor der Aufgabe von Produktionsaufträgen.
Checkliste für Käufer von Formkomponenten
- Bestätigung der Spezifikationen für Stahlqualität und Härte
- Überprüfung der Toleranzfähigkeit für Präzisionsteile
- Überprüfen Sie die Dokumentation des Wärmebehandlungsprozesses
- Prüfen Sie Anforderungen an die Oberflächenoberfläche
- Austauschzeiten vergleichen
- Bestimmen Sie, ob die Teile Standard oder maßgeschneidert sind
- Bewertung der Konsistenz von Lieferanten über Wiederholungsaufträge hinweg
Individuelle Formkomponenten sind nicht immer notwendig. Standardisierte Teile vereinfachen oft die zukünftige Wartung, da Ersatzteile weiterhin leichter zu beschaffen und einzubauen sind.
Zum Beispiel, Ein Unterhaltungselektronikanbieter mit austauschbaren Hohlraumeinsätzen kann mehrere Produktversionen unterstützen, ohne komplett neue Formen bauen zu müssen. Dies senkt die Werkzeugkosten und verkürzt die Überarbeitungszeiten während Produktupdates.
Wie beeinflussen Ausfälle von Formkomponenten die Produktionsqualität??
Versagen von Formkomponenten beeinflussen direkt die dimensionale Konsistenz, Oberflächenqualität, und Produktionsstabilität. Viele häufige Gussmängel führen auf abgenutzte oder schlecht gewartete Werkzeugteile zurück, nicht nur auf Maschineneinrichtungen.
Die Präzisionsformteile Resource erklärt, wie die Werkzeuggenauigkeit eine wiederholbare Formleistung über lange Produktionsläufe hinweg unterstützt.
Fehlerbehebungsmatrix bei Schimmelfehlern
| Defekt | Wahrscheinlich defektes Bauteil | Gemeinsame Ursache | Empfohlene Inspektion |
|---|---|---|---|
| Flashing | Führungsbuchsen | Schimmelverschiebung | Überprüfen Sie den Verschleiß der Achsvermessung |
| Kurzer Schuss | Tor oder Lüftung | Eingeschränkter Durchfluss | Gate-Zustand inspizieren |
| Brandspuren | Entlüftungssystem | Eingeschlossenes Gas | Saubere Lüftungskanäle |
| Sticking | Auswurfsystem | Schlechte Abwurfkraft | Inspektieren Sie die Bewegung des Ausstoßers |
| Verformung | Kühlkanäle | Ungleichmäßige Temperatur | Kühlfluss prüfen |
Viele Prozessoren passen den Einspritzdruck zuerst an, wenn Flashing auftritt. Dieser Ansatz löst nicht immer das eigentliche Problem. Wenn Führungssysteme abgenutzt sind, Die Form kann auch bei niedrigerem Verarbeitungsdruck weiterhin Harz verlieren.
Kühlprobleme sorgen für ähnliche Verwirrung. Ungleichmäßige Kühlkanäle führen oft zu Verformungen, die Bediener fälschlicherweise auf Materialschrumpfung oder Zykluszeitpunkte zurückführen. Die Inspektion des Kühllayouts enthüllt das eigentliche Problem meist schneller.
Was als Nächstes zu tun ist
Das Verständnis von Spritzgussgussteilen, hilft Herstellern, bessere Werkzeugentscheidungen zu treffen, bevor Probleme auf dem Produktionsboden auftreten. Der Kern, Hohlraum, Führungssystem, Kühlkanäle, und Auswurfkomponenten beeinflussen alle die Lebensdauer der Form und die Bauteilqualität auf unterschiedliche Weise.
Wenn Sie Werkzeuganbieter bewerten oder abgenutzte Formkomponenten ersetzen, Fokus auf Präzision, Materialqualität, und langfristige Wiederholbarkeit statt der Anfangskosten allein. Standardisierte Komponenten können die Wartung vereinfachen, Aber Hochzyklenformen benötigen möglicherweise dennoch verbesserte Materialien und engere Toleranzen, um über die Zeit stabile Produktion zu gewährleisten.
Häufig gestellte Fragen
Was sind die Komponenten einer Spritzgussform?
Spritzgussformen enthalten mehrere funktionale Bauteilgruppen. Dazu gehören in der Regel der Kern, Hohlraum, Auswurfsystem, Leitstifte, Buchsen, Läufer, Tore, Kühlkanäle, und Belüftungsfunktionen, die das Profilieren unterstützen, Ausrichtung, und teilweise freigegeben.
Was ist der Kern und die Kavität beim Spritzgießen?
Der Hohlraum und der Kern sind die primären Formkomponenten im Inneren der Form. Die Höhlung bildet die Außenform des Teils, während der Kern während des Formen innere Geometrie und Hohlabschnitte bildet.
Was machen Auswurfstifte beim Spritzgießen??
Ejektorstifte entfernen die geformten Teile nach dem Abkühlen sicher aus dem Hohlraum. Die richtige Platzierung der Stifte hilft, Klemmen zu verhindern, Knacken, und sichtbare Oberflächenmarkierungen während der Auswurfphase.
Welche Formkomponenten nutzen sich am schnellsten ab?
Hochreibungs- und bewegliche Bauteile verschleißen meist zuerst. Auswurfstifte, Führungsbuchsen, Einsätze, und Tore erleben wiederholte Wärme, Druck, und Bewegung während der Produktionszyklen.
Was verursacht Flashing in Spritzgussformen?
Flashing tritt auf, wenn geschmolzenes Plastik zwischen den Gussoberflächen entweicht. Abgenutzte Ausrichtungskomponenten, beschädigte Führungsbuchsen, oder schlechte Formverschlüsse führen oft zu Harzlecks an der Trennlinie..
Wie lange halten Spritzgusskomponenten?
Die Lebensdauer der Formkomponenten hängt von der Qualität des Stahls ab, Harztyp, Wartungspraktiken, und Produktionsvolumen. Gehärtete Stahlbauteile halten in Hochzyklus-Fertigungsumgebungen in der Regel länger.
Teilen:



Geschrieben von Sunshine
Bei Sunshine, Wir sind ein professioneller Hersteller und Lieferant von Präzisionsformkomponenten, bietet ein breites Produktsortiment für Stange- und Spritzgussanwendungen. Unser Kernfokus liegt auf dem Stanzen von Stempeln, Auswurfstifte und -hülsen, sowie Führungspfosten und Buchsen. Mit fortschrittlicher CNC-Bearbeitung, Strenge Qualitätskontrolle, und starke Produktionskapazitäten, Wir sorgen für Zuverlässigkeit, Hochpräzisionsteile, zusammen mit vorrätigen Standardkomponenten für schnelle und effiziente weltweite Versorgung.
NACHRICHTEN
EMPFANG SERVICE
Mit hochwertigen Teilen für jedes Budget und freundlichem Personal, das geschult ist, um Ihren Besuch informativ und unkompliziert zu gestalten.
