



Kunststoffspritzguss für medizinische Geräte: Designtipps für geformte Bauteile
Kunststoffspritzguss für medizinische Geräte funktioniert am besten, wenn die Designentscheidungen der Teile vor Beginn der Werkzeuge getroffen werden. Ingenieure sollten sich auf die Wanddicke konzentrieren, Zugwinkel, Sterilisationskompatibilität, Toleranzen, und Formbarkeit zu Beginn der Entwicklung. Kleine Geometrieänderungen können Werkzeugüberarbeitungen verhindern, Validierungsverzögerungen, Produktionsfehler, und unnötige Herstellungskosten später im Prozess.
Medizinische Formteile bieten viel weniger Spielraum für Designfehler als Konsumgüter. Ein Merkmal, das in CAD akzeptabel aussieht, kann trotzdem zu Verformungen führen., Flash, Sterilisationsfehler, oder Werkzeugverzögerungen, sobald die Produktion beginnt. Dieser Leitfaden konzentriert sich auf praktische Designentscheidungen vor Beginn der Gussformfertigung, damit Ingenieurteams Risiken reduzieren und mit weniger Überraschungen in die Validierung übergehen können.
Was unterscheidet das Design von Kunststoffspritzguss für medizinische Geräte?
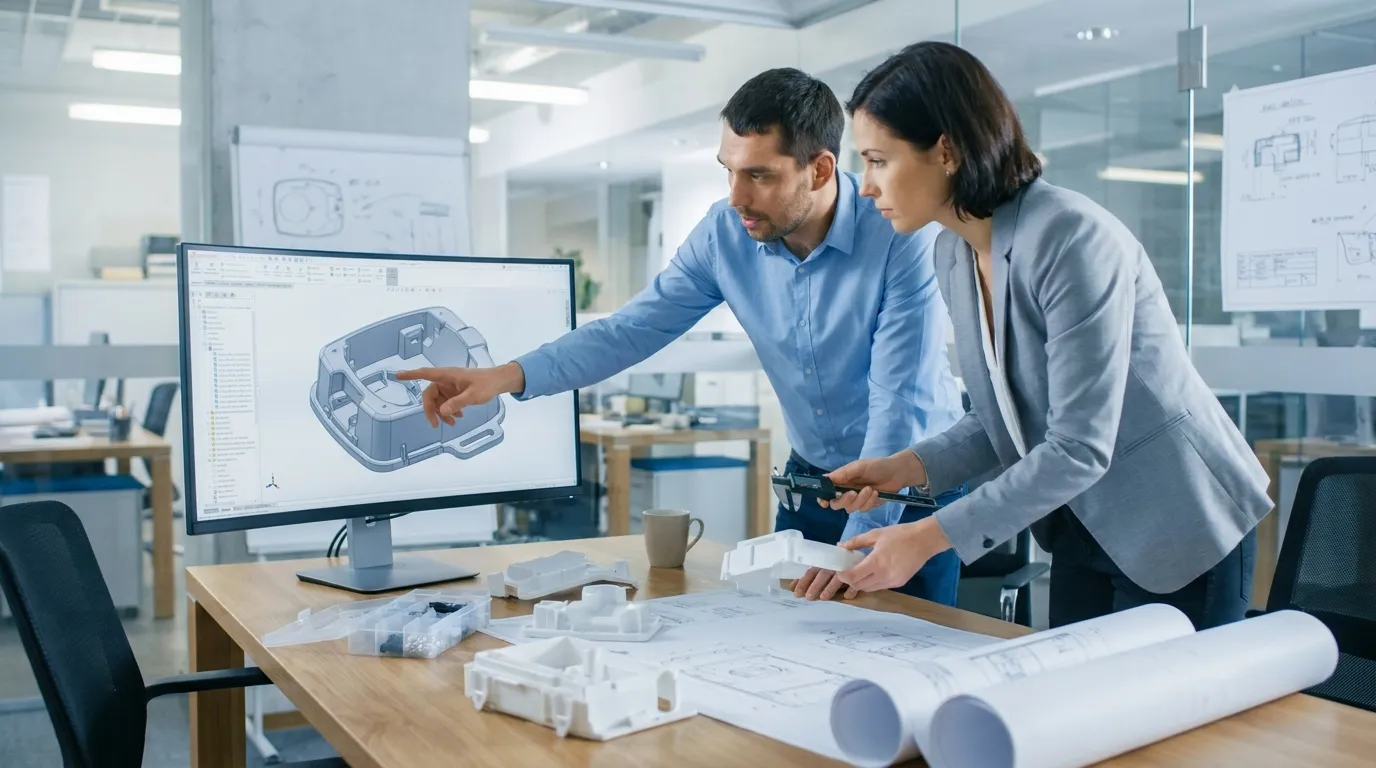
Kunststoffspritzguss für medizinische Geräte erfordert eine strengere Konstruktionskontrolle als das Standard-Verbrauchergießen, da die Geometrie, Materialwahl, Sterilisationskompatibilität, und Validierungsanforderungen wirken sich direkt auf die Sicherheit aus, Beachtung, und Herstellbarkeit.
Medizinische Produkte müssen strengere Qualitätsanforderungen erfüllen als die meisten kommerziellen Kunststoffteile. Ein kleines Maßproblem kann die Montage beeinflussen, Sterilität, Fluidfluss, oder Patientensicherheit. Das verändert, wie Ingenieure an Geometrie herangehen, Toleranzen, und Materialauswahl von Anfang an.
Auch die regulatorische Seite beeinflusst Designentscheidungen. Die FDA medical device framework and quality systems such as ISO 13485 Erhöhen Sie die Bedeutung von Prozesskonsistenz und Dokumentation. Formteile benötigen eine wiederholbare Leistung, Nicht nur erfolgreiche Prototypen.
Medizinische Teile sind zudem einer Sterilisation ausgesetzt, der Konsumgüter selten ausgesetzt sind. Dampf, Strahlung, oder chemische Sterilisation kann Kunststoffe schwächen, Verzerrte Geometrie, oder die Lebensdauer des Produkts verkürzt, wenn das falsche Harz ausgewählt wird.
| Consumer Plastic Part | Medical Molded Part |
|---|---|
| Cosmetic quality focused | Validation and safety focused |
| Moderate tolerance expectations | Tight dimensional consistency |
| Lower documentation requirements | Strict process documentation |
| Limited sterilization exposure | Repeated sterilization exposure |
| Faster design changes | Controlled engineering revisions |
Wenn dein Team noch breiteres Werkzeugwissen benötigt, Sunshine Pros Vollständiger Leitfaden für Formkomponenten erklärt den umfangreicheren Gussgussprozess ausführlicher.
You can also review the broader medical device molding process bevor die Werkzeugentscheidungen finalisiert werden.
Woran erkennt man, ob ein medizinisches Teil tatsächlich formbar ist?
Ein medizinisches Kunststoffteil gilt als formbar, wenn seine Geometrie eine gleichmäßige Befüllung unterstützt, Auswurf, Dimensionsstabilität, und Validierung, ohne übermäßige Werkzeugkomplexität oder wiederholte sekundäre Operationen zu erfordern.
Viele medizinische Bauteile versagen während des Werkzeugbaus, weil das ursprüngliche CAD-Modell zuerst auf Aussehen oder Montage ausgelegt wurde, dann die Herstellbarkeit als Zweites. Ein Design kann auf dem Bildschirm sauber aussehen, aber dennoch Sinkspuren hinterlassen, Kurzaufnahmen, oder schwieriges Auswerfen, sobald die Produktion beginnt..
Der einfachste Weg, die Formbarkeit zu bewerten, besteht darin, die Geometrie vor der Werkzeugfreigabe zu überprüfen. Ingenieure sollten Wandübergänge überprüfen, Undercuts, Zugwinkel, Gate-Platzierung, und frühes Abkühlverhalten. Kleine Anpassungen während der DFM-Überprüfung sind deutlich günstiger als später gehärtete Werkzeuge zu modifizieren.
Features that commonly create tooling problems
Mehrere Merkmale erhöhen die Schimmelkomplexität schnell:
- Deep undercuts requiring side actions
- Scharfe Innenecken
- Sudden wall thickness transitions
- Flat surfaces without draft
- Thin ribs attached to thick walls
- Cosmetic surfaces hiding gate locations
Ein wiederverwendbarer chirurgischer Griff ist ein häufiges Beispiel. Der Prototyp kann beim 3D-Druck korrekt aussehen, Aber sobald das Spritzgießen beginnt, Fehlende Zugwinkel können Auswurfschäden und Oberflächenwiderstandsspuren verursachen. Das erzwingt oft teure Werkzeugüberarbeitungen, nachdem bereits mit dem Stahlschnitt begonnen hat.
Komplexe Unterschnitte und kosmetische Geometrie sind nicht immer die beste Wahl für medizinische Produkte. Sie könnten in CAD akzeptabel aussehen, aber sie erhöhen häufig das Werkzeugrisiko, ohne die Geräteleistung zu verbessern.
| Moldability Check | Warum es wichtig ist |
|---|---|
| Gleichmäßige Wanddicke | Reduces warping and sink marks |
| Proper draft angle | Supports smooth ejection |
| Limited undercuts | Reduces tooling complexity |
| Stable parting line | Improves dimensional repeatability |
| Accessible gate location | Improves filling consistency |
Für einen umfassenderen Überblick über die Werkzeugstruktur, Überprüfen Sie diese Grundlagen der Spritzgussform vor der finalen Fertigstellung der Produktionswerkzeuge.
Welche medizinischen Kunststoffe eignen sich am besten für Formteile?
Der beste Kunststoff hängt von der Sterilisationsmethode des Geräts ab, Haltbarkeitsanforderungen, Chemische Exposition, und regulatorische Bedürfnisse. Polycarbonat, Polypropylen, Polyethylen, und PEEK gehören zu den gebräuchlichsten medizinischen Spritzgussmaterialien.
Kein einzelnes Harz funktioniert für jede medizinische Anwendung. Einige Kunststoffe vertragen wiederholte Sterilisation gut, sind aber teurer. Andere senken die Materialkosten, haben aber Schwierigkeiten mit Dimensionsstabilität oder langfristiger chemischer Exposition.
Ein Wegwerf-Diagnosegehäuse, Zum Beispiel, Polypropylen kann verwendet werden, da es chemische Beständigkeit und Kosten ausbalanciert. Ein wiederverwendbares chirurgisches Bauteil benötigt möglicherweise PEEK oder Polycarbonat, um wiederholte Sterilisationszyklen und mechanische Belastungen zu überstehen..
Ein erfolgreicher Prototyp bedeutet nicht automatisch, dass das Design produktionsreif ist. Einige Materialien funktionieren während der Tests gut, verlieren jedoch nach wiederholter Sterilisation an Festigkeit oder Verfärbung.
| Material | Beste Nutzung | Sterilisationskompatibilität | Hauptbegrenzung |
|---|---|---|---|
| Polypropylen (PP) | Disposable devices | Gut | Lower stiffness |
| Polycarbonat (PC) | Surgical housings | Gut | Stress cracking risk |
| Polyethylen (ODER) | Tubing and fluid systems | Moderat | Geringere Hitzebeständigkeit |
| PEEK | High-performance devices | Ausgezeichnet | Höhere Kosten |
| PVC | Flexible medical parts | Moderat | Regulatory restrictions |
Die Materialauswahl sollte ebenfalls den Herstellungsbedingungen entsprechen. Reinraum-Stucking, Chemische Exposition, Und lange Produktionsläufe wirken sich im Laufe der Zeit auf die Harzleistung aus.
Für mehr Produktionskontext, Sunshine Pros Leitfaden zu medical molding materials erklärt, wie sich verschiedene medizinische Kunststoffe während der Herstellung verhalten.
Wie verändern Sterilisationsanforderungen das Bauteildesign?
Sterilisationsanforderungen beeinflussen direkt die Harzauswahl, Wanddicke, und langfristige dimensionale Stabilität. Ein Teil, das das Prototyping übersteht, kann nach wiederholtem Dampfen trotzdem versagen, Strahlung, oder chemische Sterilisationszyklen.
Die Sterilisation beeinflusst mehr als nur die Materialfestigkeit. Sie kann die Farbstabilität verändern, Oberflächenoberfläche, Flexibilität, und Maßgenauigkeit über die Zeit hinweg. Ingenieure sollten die Sterilisation frühzeitig bewerten, anstatt sie als letzten Produktionsschritt zu betrachten.
Dampfsterilisation erzeugt eine hohe Hitzebelastung. Gammastrahlung kann bestimmte Kunststoffe schwächen. Chemische Sterilisation kann Spannungsrisse in Materialien verursachen, die bereits innere Gussspannung tragen.
Ein Einweg-Diagnosegehäuse ist ein gutes Beispiel dafür. Ein Design verwendete eine ungleichmäßige Wanddicke in der Nähe eines Montageelements. Das Bauteil wurde während der Tests korrekt geformt, verzog sich jedoch nach der Gamma-Sterilisation, da das Kühlverhalten und die Schrumpfung in der gesamten Geometrie uneinheitlich waren.
| Sterilization Method | Design Concern | Empfohlener Schwerpunkt |
|---|---|---|
| Steam sterilization | Heat distortion | Heat-resistant materials |
| Gamma radiation | Material brittleness | Radiation-stable resin |
| Chemical sterilization | Stress cracking | Chemical compatibility |
| EtO sterilization | Venting and residues | Geometry accessibility |
Ingenieure sollten auch späte Sterilisationsänderungen vermeiden. Das Wechseln der Sterilisationsmethoden nach der Genehmigung der Werkzeuge führt oft zu teuren Umgestaltungsarbeiten.
Welche Regeln für Wanddicke und Zugwärter reduzieren Schimmelprobleme??
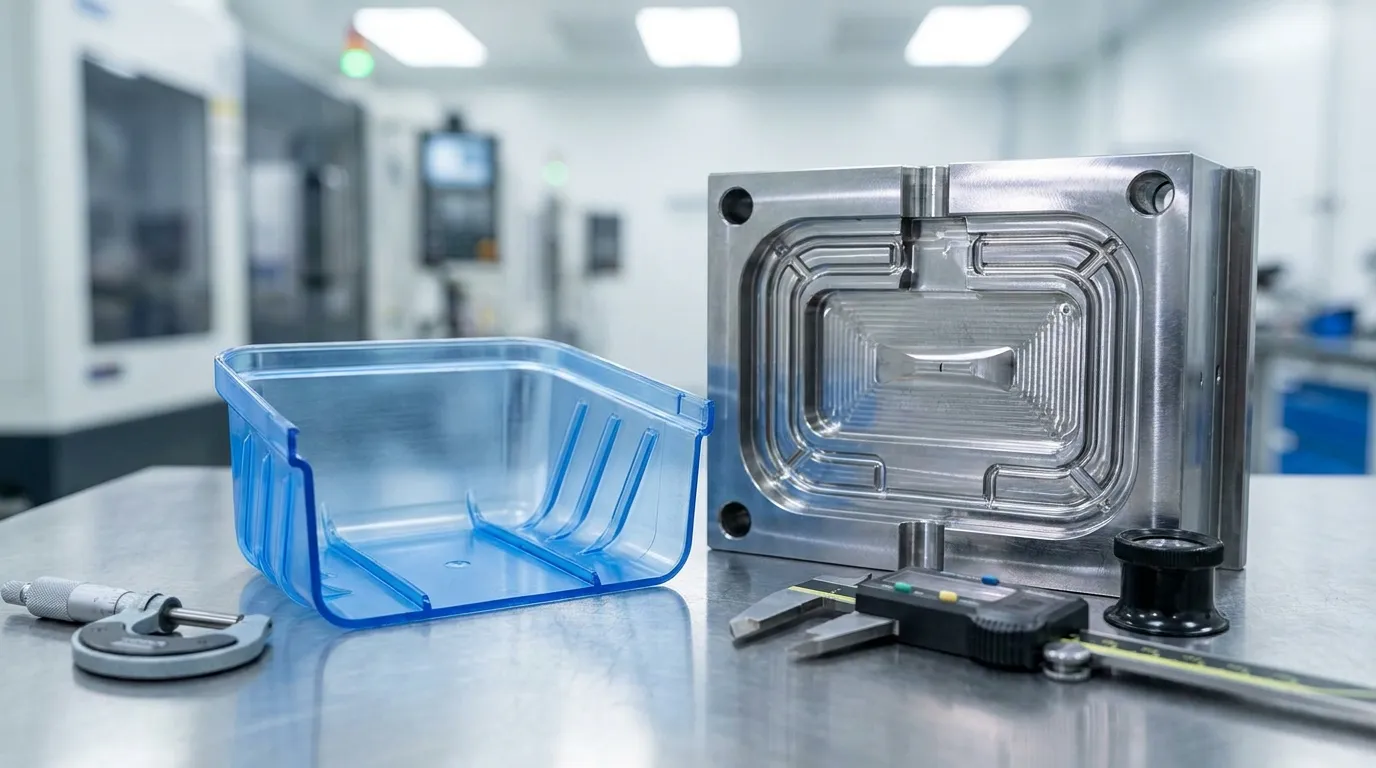
Gleichmäßige Wanddicke und richtige Zugkurven verringern Verformungen, Sinkspuren, Flash, und Auswurfschaden. Kleine Geometrieänderungen zu Beginn der Konstruktion verhindern oft teure Werkzeugänderungen später.
Die Wanddicke bestimmt, wie der Kunststoff im Inneren der Form abkühlt und schrumpft.. Große Dickenunterschiede führen zu ungleichmäßiger Kühlung, was oft zu Verformungen führt, Sinkspuren, oder dimensionale Variation.
Entwurfswinkel helfen dem Bauteil, sich sauber aus der Form zu lösen. Ohne genug Tiefgang, Geformte Bauteile können beim Auswerfen über Stahloberflächen schleifen. Das beschädigt kosmetische Oberflächen und erhöht die Zyklusinstabilität.
Common geometry mistakes in medical parts
- Thick bosses connected to thin walls
- Zero-draft cosmetic surfaces
- Scharfe Innenecken
- Deep ribs without proper support
- Abrupt wall thickness transitions
Eine Neugestaltung der Katheterkomponenten zeigte, wie kleine Geometrieänderungen die Herstellbarkeit verbessern können. Das ursprüngliche Design verwendete tiefe Seitenbewegungen und enge Eckübergänge. Nach der Vereinfachung der Geometrie und Verbesserung der Zug-Winkel, Der Hersteller verkürzte die Vorlaufzeit der Werkzeuge und verbesserte die Konsistenz der Gussform..
| Geometry Rule | Empfohlene Praxis |
|---|---|
| Wanddicke | Keep as uniform as possible |
| Draft angle | Add draft to all vertical faces |
| Corner radius | Use smooth transitions |
| Rippendicke | Keep thinner than adjacent wall |
| Boss design | Avoid thick material buildup |
Wenn du einen tieferen Werkzeugkontext brauchst, Sunshine Pros Leitfaden zu mold component design erklärt, wie die Bauteilgeometrie die Gussformleistung beeinflusst.
Wie eng sollten die Toleranzen für medizinisch geformte Teile wirklich sein.?
Nicht jedes medizinisch geformte Feature erfordert ultraenge Toleranzen. Übermäßige Einschränkung von Dimensionen erhöht die Werkzeugkomplexität, Inspektionskosten, und Produktionsrisiko, ohne immer die Geräteleistung zu verbessern.
Viele Ingenieurteams wenden enge Toleranzen über ganze Bauteile an, anstatt sich auf kritische Dimensionen zu konzentrieren. Dieser Ansatz erhöht die Werkzeugkosten und verlangsamt die Produktion, ohne funktionalen Wert zu schaffen.
Kritische Maße sollten engere Kontrolle erhalten, da sie die Montage beeinflussen, Versiegelung, Fluidfluss, oder Patientensicherheit. Kosmetische oder nicht-funktionale Merkmale benötigen in der Regel nicht denselben Toleranzwert.
Ein wiederverwendbares medizinisches Gehäuse zeigte dies während der Produktionsplanung deutlich. Die ursprüngliche Zeichnung spezifizierte ±0.02-mm-Toleranzen über mehrere nicht-kritische Merkmale hinweg. Die strengeren Grenzen erhöhten die Werkzeugkomplexität und die Inspektionszeit, verbesserten jedoch nicht die Produktfunktion. Die Lockerung dieser Maße vereinfachte die Fertigung und verringerte das Produktionsrisiko.
Engere Toleranzen sind bei medizinischen Formen nicht immer sicherer. Übermäßige Maßbeschränkungen können tatsächlich die Instabilität der Gussformen erhöhen, indem sie die zulässigen Verarbeitungsfenster verengen.
| Merkmalstyp | Recommended Tolerance Strategy |
|---|---|
| Sealing surfaces | Tight control |
| Assembly interfaces | Moderate to tight |
| Cosmetic features | Moderate control |
| Non-functional surfaces | Standard molding tolerance |
| Thin flexible sections | Material-dependent review |
Auch Materialschrumpfung spielt eine Rolle. Polypropylen, Polycarbonat, und PEEK verhalten sich während der Kühlung anders. Toleranzentscheidungen sollten dem tatsächlichen Formverhalten entsprechen und nicht den CAD-Annahmen entsprechen.
Lange Produktionsserien können ebenfalls maßlosen Verschleiß im Inneren der Werkzeuge verursachen. Sunshine Pros Leitfaden zu precision mold wear control erklärt, wie der Verschleiß der Form die langfristige Konsistenz beeinflusst.
Welche Konstruktionsfehler verursachen Gussmängel bei medizinischen Bauteilen?
Viele medizinische Gussmängel beginnen mit vermeidbaren Entwurfsentscheidungen. Unebene Wände, Scharfe Ecken, Schlechte Torplatzierung, und unrealistische Toleranzen führen oft zu Qualitätsproblemen, bevor die Produktion überhaupt beginnt..
Mängel werden oft auf Verarbeitungsbedingungen zurückgeführt, Aber die Teilgeometrie erzeugt meist das Wurzelproblem. Schlechte Kühlbalance, schwierige Füllpfade, und instabile Auswurf gehen häufig auf frühe Designentscheidungen zurück.
Medizinische Teile sind besonders empfindlich, weil Validierungsanforderungen weniger Raum für Prozessvariationen lassen. Ein Geometrieproblem, das im Verbraucherguss akzeptabel sein könnte, kann in der regulierten Produktion zu einem großen Qualitätsproblem werden.
| Defekt | Common Design Cause |
|---|---|
| Sinkspuren | Dicke Wandabschnitte |
| Verformung | Ungleichmäßige Kühlung |
| Flash | Poor shutoff geometry |
| Short shots | Thin flow paths |
| Schweißlinien | Schlechte Torplatzierung |
Ein medizinisches Start-up erlebte eine Validierungsverzögerung, nachdem Material spät im Werkzeugprozess ausgewählt wurde. Das ursprüngliche Formdesign funktionierte für eine Harzfamilie, führte aber nach dem Materialwechsel zu Füllinstabilität. Das erzwang die Redesign-Arbeit während der Validierung statt vor der Tool-Genehmigung.
Auch die Werkzeughaltbarkeit ist wichtig. Wiederholte Formspannung, Schleifharze, und enge Abschaltungen erhöhen im Laufe der Zeit den Verschleiß. Sunshine Pros Leitfaden zu mold durability factors erklärt, wie die Werkzeugleistung die langfristige Gussstabilität beeinflusst.
Was sollten Ingenieure überprüfen, bevor die Herstellung von medizinischen Formen beginnt?
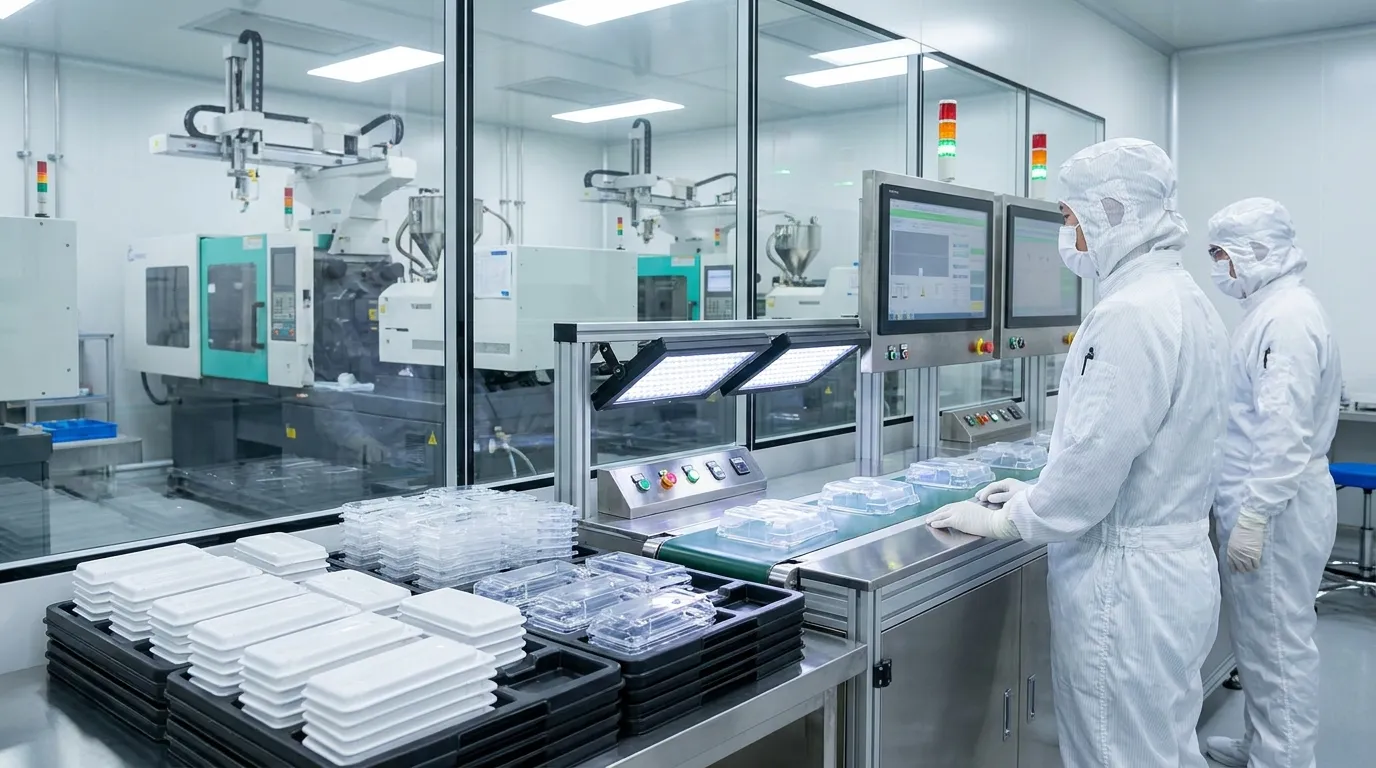
Teams sollten vor Beginn des Stahlschnitts Entscheidungen über die Herstellungsfähigkeit finalisieren. Sobald die Werkzeuge in die Produktion gehen, Selbst kleine Designänderungen können die Vorlaufzeiten verlängern, Validierungsarbeit, und Werkzeugkosten.
Der wichtigste Schritt ist die Ausrichtung der Produktentwicklung, Werkzeuge, und Herstellungsanforderungen vor der Unterzeichnung der Genehmigungen. Materialauswahl, Sterilisationsstrategie, Gate-Platzierung, und Toleranzerwartungen sollten alle gemeinsam überprüft werden.
Medical Part Moldability Checklist
| Pre-Tooling Review Item | Status Check |
|---|---|
| CAD geometry finalized | □ |
| Draft angles confirmed | □ |
| Uniform wall thickness reviewed | □ |
| Sterilization method approved | □ |
| Resin selection finalized | □ |
| Tolerance strategy reviewed | □ |
| Gate location evaluated | □ |
| Validation requirements documented | □ |
| Parting line approved | □ |
| DFM review completed | □ |
Information your mold manufacturer needs before tooling approval
Bevor die Werkzeuge beginnen, Stellen Sie bereit:
- Final CAD files
- Material specification
- Sterilization requirements
- Expected production volume
- Cosmetic surface requirements
- Validation expectations
- Critical dimensions and tolerances
Änderungen in der späten Phase verursachen einige der größten Verzögerungen bei medizinischen Spritzgießprojekten. Eine Materialüberarbeitung oder Geometrie-Aktualisierung nach dem Schnitt des Werkzeugstahls kann Wochen in den Produktionsplan verlängern.
Teams preparing for production can review Sunshine Pro’s medical tooling preparation Prozess, um die Erwartungen an Ingenieurwesen und Fertigung besser in Einklang zu bringen.
Was als Nächstes zu tun ist
Kunststoffspritzguss für medizinische Geräte funktioniert am besten, wenn die Herstellbarkeit von Anfang an die Designentscheidungen bestimmt. Kleine Geometrieanpassungen, realistische Toleranzen, und eine frühzeitige Sterilisationsplanung kann später teure Werkzeugwechsel verhindern.
Vor der Genehmigung eines Gussbaus, Überprüfen Sie das Teil sowohl aus technischer als auch aus produktionstechnischer Sicht. Fragen Sie, ob jede Funktion wirklich die Funktion verbessert, oder erhöht einfach die Werkzeugkomplexität. Eine Reinigungskraft, Ein stabileres Design verkürzt in der Regel die Validierungszeit und verbessert die langfristige Produktionskonsistenz.
Wenn dein Team noch die Tooling-Strategie bewertet, Materialauswahl, oder Details der Schimmeltechnik, Nutzen Sie die umfassenderen Spritzgussanleitung von Sunshine Pro, um die nächste Entwicklungsphase zu unterstützen.
Häufig gestellte Fragen
Welche Kunststoffe werden häufig im medizinischen Spritzgießen verwendet??
Polycarbonat, Polypropylen, Polyethylen, PEEK, und PVC werden häufig in der medizinischen Spritzgießkunst verwendet, da sie unterschiedliche Haltbarkeitsverhältnisse bieten, Chemische Beständigkeit, Sterilisationskompatibilität, und Biokompatibilität. Die beste Option hängt von der Anwendung des Geräts und den regulatorischen Anforderungen ab.
Wie lange dauert es, eine medizinische Spritzform herzustellen?
Produktionsfristen für Formen liegen je nach Bauteilkomplexität üblicherweise zwischen acht und zwanzig Wochen, Validierungsanforderungen, Anzahl der Hohlräume, und Werkzeugüberarbeitungen. Designänderungen während der Werkzeugentwicklung führen oft zu den größten Verzögerungen.
Warum ist DFM im medizinischen Spritzgießen wichtig??
DFM hilft Ingenieuren, Geometrie zu identifizieren, Toleranz, und Werkzeugrisiken vor Produktionsbeginn. Eine frühe DFM-Überprüfung reduziert Schimmeländerungen, Produktionsfehler, und Validierungsverzögerungen.
Kann Sterilisation spritzgegossene medizinische Teile beschädigen.?
Ja. Einige Kunststoffe verlieren an Festigkeit, Verfärbt, Warp, oder nach wiederholtem Dampf knacken, Strahlung, oder eine chemische Sterilisationsexposition. Materialwahl und Wanddesign sollten die Sterilisation frühzeitig in der Entwicklung berücksichtigen.
Was verursacht Verformungen in medizinischen Formteilen?
Verformungen werden häufig durch ungleichmäßige Wanddicke verursacht, Schlechte Kühlbalance, Scharfe Geometrieübergänge, oder Materialschrumpfungsvariation. Konsistente Geometrie verbessert in der Regel die Maßstabilität.
Sind engere Toleranzen immer besser für medizinische Teile?
Nein. Übermäßig enge Toleranzen erhöhen die Werkzeugkomplexität, Inspektionskosten, und Forminstabilität. Kritische Dimensionen sollten engere Kontrolle erhalten, während nicht-kritische Merkmale herstellbar bleiben sollten.
Freigeben:



Geschrieben von Sunshine
Bei Sunshine, Wir sind ein professioneller Hersteller und Lieferant von Präzisionsformkomponenten, bietet ein breites Produktsortiment für Stange- und Spritzgussanwendungen. Unser Kernfokus liegt auf dem Stanzen von Stempeln, Auswurfstifte und -hülsen, sowie Führungspfosten und Buchsen. Mit fortschrittlicher CNC-Bearbeitung, Strenge Qualitätskontrolle, und starke Produktionskapazitäten, Wir sorgen für Zuverlässigkeit, Hochpräzisionsteile, zusammen mit vorrätigen Standardkomponenten für schnelle und effiziente weltweite Versorgung.
NACHRICHTEN
EMPFANG SERVICE
Mit hochwertigen Teilen für jedes Budget und freundlichem Personal, das geschult ist, um Ihren Besuch informativ und unkompliziert zu gestalten.
