



Lochstifttoleranz und Konzentrizität für stabiles Stanzen
Die Toleranz und Konzentrizität des Lochstifts beeinflussen mehr als nur den gemessenen Durchmesser eines Bauteils. Ein Stanzpunkt kann seine Größentoleranz einhalten und dennoch relativ zum Schaft versetzt sitzen, Gefolgsgeld, oder Würfelöffnung. Dieser Fehler verändert den lokalen Stempel-zu-Stanzen-Freiraum und kann zu ungleichmäßiger Belastung führen, Verschleiß, Gratvariante, Ablenkung, oder vorzeitige Schäden.
Der Locher muss daher als Teil eines vollständigen Ortungssystems bewertet werden. Der Schaft passt in die Zahnspange, der Punkt tritt in die Würfelöffnung ein, und die umliegenden Chip-Komponenten behalten bei jedem Hub die Ausrichtung aufrecht.. Die umfassenderen Rollen dieser Rollen werden in SunshinePros Leitfaden für die Stanzenkomponenten (Schlussfolgerung). Dieser Leitfaden konzentriert sich speziell darauf, wie die Punch-Abmessungen funktionieren, Geometrische Beziehungen, Zeichensteuerungen, und Inspektionsmethoden unterstützen stabile Stanzungen.
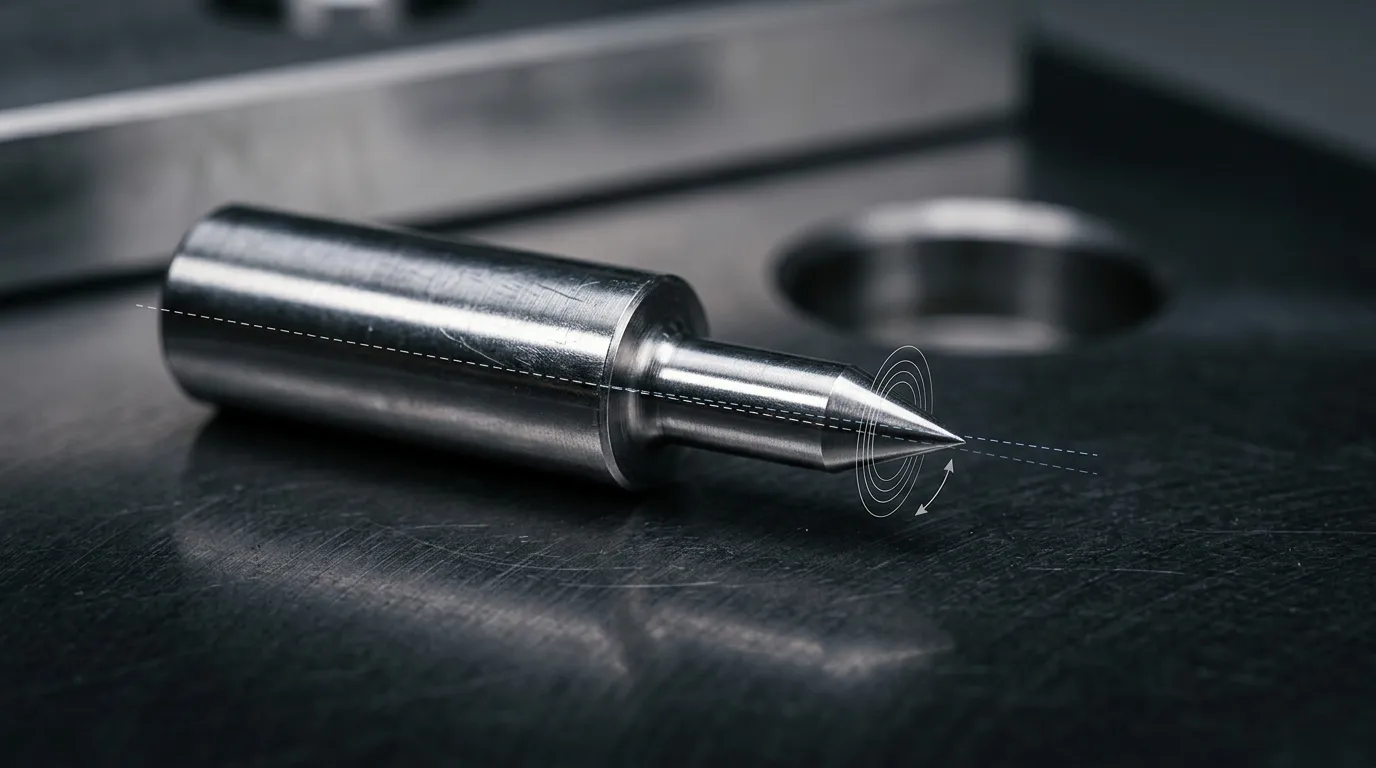
Was die Stempelbolzentoleranz tatsächlich steuert
Eine dimensionale Toleranz definiert, wie stark eine angegebene Größe variieren kann. Auf einer Stempelnadel, Separate Toleranzen können gelten für:
- Stanzpunktdurchmesser oder Schneidprofil
- Schaftdurchmesser
- Gesamtlänge
- Punktlänge
- Schulterposition
- Kopf- oder Retentionsmerkmale
Eine geometrische Toleranz steuert etwas anderes. Es kann die Form eines Merkmals einschränken, die Ausrichtung oder Lage eines Merkmals relativ zu einem anderen, oder die Variation einer Oberfläche, wenn das Bauteil um eine Bezugsachse rotiert.
Diese Unterscheidung ist wichtig, da die Größentoleranz die Ausrichtung nicht automatisch steuert.
Ein Stanzpunkt und ein Schaft können beide innerhalb ihrer angegebenen Durchmessergrenzen liegen, während ihre Mittellinien versetzt bleiben. Der Schaft kann auch leicht gebogen sein, Der Punkt kann in einem Winkel geschliffen sein, oder eine zylindrische Oberfläche kann nicht rund sein. Keine dieser Bedingungen wird vollständig allein durch die Durchmessertoleranz beschrieben.
Warum allein die Durchmessertoleranz nicht ausreicht
Betrachten Sie einen gestuften Stanz mit einem Zielschaft und einem kleineren Schneidpunkt. Jeder Durchmesser kann unabhängig unabhängig gemessen werden akzeptabel sein. Aber, wenn die Punktachse von der Schaftachse versetzt ist, Dreht man den Stempel um den Schaft, bewegt sich die Punktoberfläche zum Indikator und von der Anzeige.
Der Stempel liegt innerhalb der Größentoleranz, aber es darf nicht mittig in der Stempelöffnung bleiben.
Die Auslosung muss daher zwei verschiedene Fragen beantworten:
- Ist jedes Merkmal die richtige Größe?
- Ist jedes Merkmal in der korrekten geometrischen Beziehung zur funktionalen Referenz?
Diese Referenz ist oft der Schaft oder ein anderes Zielmerkmal, das zeigt, wie der Locher im Retainer installiert ist.
Konzentrizität, Koaxialität, Runout, und Positionen sind nicht austauschbar
"Konzentrizität" wird oft informell verwendet, um zu beschreiben, wie gut der Schlagpunkt mit dem Schaft übereinstimmt. In formaler geometrischer Dimensionierung und Toleranz, allerdings, Das Wort kann eine spezifischere Bedeutung haben.
Der anwendbare Zeichenstandard muss identifiziert werden, bevor entschieden wird, welcher Begriff oder welche Kontrolle korrekt ist. ASME Y14.5 definiert Maß- und Toleranzpraktiken für Zeichnungen, die vom ASME-System geregelt werden. ISO 1101 bietet das geometrische Spezifikationsrahmen, das bei ISO-basierten Zeichnungen verwendet wird.
| Term oder Kontrolle | Was es beschreibt | Praktische Relevanz des Schlags | Gemeinsames Interpretationsrisiko |
|---|---|---|---|
| Konzentrizität | Eine Beziehung zwischen Zentren oder abgeleiteten Medianpunkten relativ zu einer Bezugsachse, je nach Regelungsstandard | Können auf Alt- oder kundenkontrollierten Zeichnungen erscheinen | Oft verwechselt mit einer einfachen Anzeigeanzeige |
| Koaxialität | Der Zustand, dass zwei Merkmale die beabsichtigte Achse teilen | Nützliches Konzept für die Punkt-zu-Schaft-Ausrichtung | Kann beschreibend ohne vollständige Zeichnungsdefinition verwendet werden |
| Exzentrizität | Physikalischer Versatz zwischen nominell gemeinsamen Zentren oder Achsen | Beschreibt, wie weit der Stempelpunkt vom Schaftbezug verschoben ist | Es muss klar sein, ob der gemeldete Wert radialer Offset oder vollständige Anzeigebewegung ist |
| Kreisförmiger Auslauf | Oberflächenvariation, gemessen an einzelnen kreisförmigen Querschnitten während der Rotation um eine Bezugsachse | Nützlich zur Steuerung lokaler Rotationsschwankungen | Beinhaltet mehr als nur den Mittelversetzer, da die Oberflächenform auch die Messung beeinflusst |
| Totaler Auslauf | Kumulative Oberflächenvariation über eine kontrollierte Länge während der Rotation | Nützlich, wenn die vollständige zylindrische Flächenbeziehung wichtig ist | Kann unnötig einschränkend sein, wenn nur ein Abschnitt funktional wichtig ist |
| Position | Lage eines Merkmals oder einer Merkmalsachse relativ zu definierten Bezugspunkten und Grunddimensionen | Kann geeignet sein, um Stanz- oder Matrizenmerkmale zu lokalisieren | Kontrolliert nicht automatisch alle Oberflächenformvariationen |
| Profil | Größe, Form, Lage, und manchmal auch die Orientierung einer Kontur | Wichtig für nicht runde Punches | Die Zentrierung allein steuert nicht das gesamte Schnittprofil |
Ein Zifferblattanzeiger zeigt normalerweise die Oberflächenverschiebung während der Rotation an. Dieses Ergebnis wird üblicherweise als Runout oder Gesamtanzeige angegeben, oder TIR. Es ist nicht automatisch gleichwertig mit formaler GD&T Konzentrizität.
Die Nationales Institut für Standards und Technologie erklärt, dass Runout-Kontrollen sowohl achsenbezogene Verschiebungs- als auch Oberflächenformeffekte widerspiegeln können. Ein Indikator kann daher Exzentrizität enthalten, Rundheitsfehler, Fixturfehler, Oberflächendefekte, und die Art und Weise, wie das Datum simuliert wird.
Warum der Zeichnungsstandard und die Überarbeitung wichtig sind
Ein geometrischer Aufruf hat nur innerhalb seines Regelstandards und der Überarbeitung Bedeutung. Eine ältere Kundenzeichnung kann die Konzentrizität anders verwenden als eine neu erstellte ASME-basierte Zeichnung. Eine ISO-gesteuerte Zeichnung kann ebenfalls ein anderes Spezifikationsrahmen verwenden.
Ersetzen Sie nicht lautlos eine Steuerung durch eine andere, da sie leichter zu inspizieren ist. Der Designer, Lieferant, und der Inspektor sollte zustimmen:
- Der Regierungsstandard und Überarbeitung
- Die Bezugsfunktion
- Die kontrollierte Funktion
- Der numerische Grenzwert
- Die Inspektionsmethode
- Die Berichtskonvention
Wie die Stanz-Retainer-Werkzeug-Toleranzkette die Ausrichtung beeinflusst
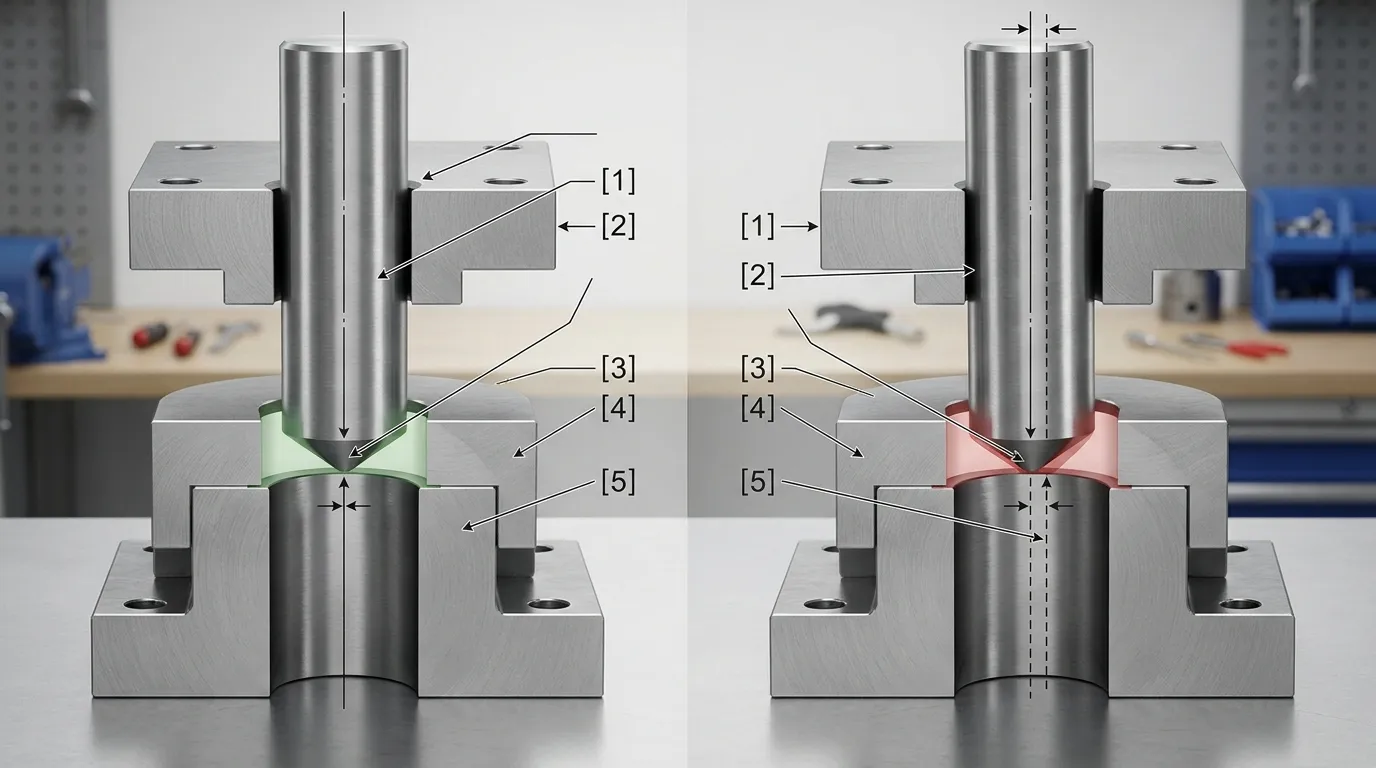
Die Ausrichtung des Stempels wird nicht allein durch den Stempel bestimmt. Mehrere Komponentenzusammenhänge tragen zur endgültigen Lage des Schneidepunkts bei:
- Das Halteloch positioniert und stützt den Stanzschaft.
- Der Schaft stellt die installierte Referenz des Stempels fest.
- Der Stanzpunkt kann relativ zum Schaft versetzt oder schräg sein.
- Die Öffnung des Würfels kann vom Stempelknopfkörper versetzt sein.
- Der Stanzhalter und der Stanzenknopf müssen korrekt innerhalb der Stanzenbaugruppe positioniert werden.
Jede Komponente kann einzeln akzeptabel sein, während die kombinierte Baugruppe an der Schnittstelle übermäßige Fehler erzeugt.
Zum Beispiel, Ein Schlagpunkt kann sich relativ zum Schaft leicht in eine Richtung verschieben. Die Öffnung des Würfels kann sich zudem in die entgegengesetzte Richtung zum Stempelknopfkörper verschieben. Diese Abweichungen addieren sich und verringern auf einer Seite stark den Abstand.
In einer anderen Versammlung, die beiden Versätze können teilweise aufheben. Das macht das Design jedoch nicht zuverlässig. Die Abhängigkeit von einer versehentlichen Löschung führt zu inkonsistenten Ergebnissen zwischen den Austauschen, Schärfzyklen, oder Produktionschargen.
Punkt-zu-Schaft-Ausrichtung
Die Punkt-zu-Schaft-Ausrichtung beschreibt die Beziehung zwischen dem Schneidpunkt und dem Zielungsschaft. Eine vollständige Anforderung sollte mehr als eine einzelne "Konzentrizitäts"-Zahl definieren.
Der Zeichnungs- oder Inspektionsplan sollte die Zeichnung oder der Inspektionsplan angeben:
- Welche Schaftfläche stellt die Referenz fest
- Welcher Punktdurchmesser oder Profil kontrolliert wird
- Der axiale Ort, an dem der Punkt gemessen wird
- Ob der Wert die radiale Exzentrizität darstellt, Kreisförmiger Auslauf, Gesamtauslauf, oder TIR
- Ob die volle Punktlänge oder ein Querschnitt berechnet wird
Der Messort spielt eine Rolle. Ein kleiner Winkelfehler kann zu einer geringen Verschiebung in der Nähe der Schulter führen, aber zu einem deutlich größeren Versatz am Ende einer langen Spitze. Kleine oder schlanke Stempel sind besonders empfindlich, da seitliche Kräfte zusätzliche Arbeitsabweichungen verursachen können.
Warum Ausrichtungsfehler den Stempelprozess destabilisieren
Der Stanz-zu-Die-Freiraum ist der Abstand zwischen der Schneidkante des Stanzes und der Öffnung der Matrize.. Es sollte zum Arbeitsmaterial passend sein, Dicke, Betrieb, und Werkzeugdesign. Dieser Artikel berechnet diese Freigabe nicht, aber die geometrische Beziehung bestimmt, ob der beabsichtigte Abstand gleichmäßig verteilt ist.
Wenn sich der Stempel zu einer Seite der Stempelöffnung verschiebt:
- Der Abstand wird auf der nahen Seite kleiner
- Der Abstand wird auf der gegenüberliegenden Seite größer
- Die Schneidelast beginnt und entwickelt sich ungleichmäßig
- Seitliche Kraft kann auf den Schlag wirken
- Der Schlag kann sich unter Last weiter ablenken
Detaillierte Branchenleitlinien von Tipco Diskutiert, wie Punch, die, und die Exzentrizität des Halters kann sich kombinieren, um ungleichmäßigen Abstand und unausgewogen Belastung zu erzeugen. Das genaue Ergebnis hängt von den Schlaganteilen ab, Unterstützung, die condition, Material, und Betriebsbedingungen.
Mögliche Symptome sind einseitige Abnutzung, ungleichmäßige Mahlscheiben, Reibspuren, Wiederholtes Absplittern auf derselben Seite, und verkürzte Wartungsintervalle. Auch eine Fehlstellung kann zum Bruch beitragen, aber es ist nur eine mögliche Ursache. Materialauswahl, Wärmebehandlung, Freigabe, Abziehkraft, Kantenbedingung, Schmierung, Und das Lochdesign spielt ebenfalls eine Rolle. Diese übergeordneten Anliegen werden in Stanzbruch in Stempelwerkzeugen.
Welche geometrischen Steuerungen gehören zu einer Lochzeichnung?
Die korrekte Steuerung beginnt mit einer funktionalen Frage: was muss ausgerichtet bleiben, und relativ zu welchem Ortungsmerkmal?
| Funktionale Anforderungen | Beteiligte Funktion | Mögliche Steuerrichtung | Was es nicht garantiert |
| Halte die Stanzpunktgröße bei. | Punktdurchmesser oder -profil | Größentoleranz- oder Profilanforderung | Ausrichtung mit dem Schaft |
| Halte den Schaft fit | Schaftdurchmesser | Größen- und Passformtoleranz | Geradlinigkeit oder Punktposition |
| Ausrichten des Punkts mit dem Schaft | Punkt relativ zum Schaftbezugsdatum | Runout, Position, oder eine andere vereinbarte geometrische Anforderung | Korrekte Position des Würfelknopfes |
| Grenzbiegung oder Achsendrift | Schaft oder Punktachse | Gerade- oder verwandte Formkontrolle | Korrekte Montageposition |
| Kontrolliere die vollzylindrische Oberfläche während der Rotation | Spitz- oder Schaftfläche | Totaler Auslauf oder eine weitere Kontrolle mit voller Oberfläche | Eignung des numerischen Grenzwerts |
| Finden Sie ein geformtes Profil | Nicht-runde Schnittkontur | Profil und Position relativ zu Bezügen | Rotationsorientierung, sofern sie nicht enthalten ist |
| Verhindern von Profilrotation | Formgeformte Stanzfunktion | Anforderung an Locken oder Ausrichtung | Zentrierung von sich allein |
Das Datum sollte normalerweise das Merkmal darstellen, das den Locher im Betrieb lokalisiert. Wenn der Schaft durch eine Präzisionsbohrung gehalten wird, Der Schaft kann die funktionale Referenz liefern. Andere Lochkonstruktionen benötigen möglicherweise eine andere Bezugsstruktur.
Die gewählte Anforderung muss außerdem inspizierbar sein. Eine Kontrolle, die nicht konsistent gemessen werden kann, kann Meinungsverschiedenheiten erzeugen, ohne den Würfel zu verbessern.
Rundenpunches
Für einen runden, gestuften Schlag, Die Zeichnung muss möglicherweise kontrolliert werden:
- Spitzendurchmesser
- Schaftdurchmesser und Passform
- Punkt-zu-Shank-Beziehung
- Schaftgeradlinigkeit
- Punktlänge
- Runout an einer bestimmten Messebene
Ein einzelner Auslaufwert ohne Bezugspunkt oder axiale Position bleibt unvollständig.
Geformte und nicht-runde Stempel
Ein nicht runder Schlag benötigt mehr als nur die Mittelausrichtung. Das Schnittprofil kann eine Kontrolle von:
- Form und Größe
- Position relativ zum Schaft
- Rotationsorientierung oder Taktung
- Kurvenradien
- Punktlänge
- Kantenbeziehung zu Retentionsmerkmalen
SunshinePro gibt an, dass es zeichenbasierte Produkte produziert Individuell geformte Stanzen und listet Profilschleifen und Draht-EDM unter den Verfahren auf, die für relevante individuelle Geometrien verwendet werden. Die tatsächliche Toleranzmachbarkeit hängt weiterhin von der Zeichnung ab, Profil, Material, Dimensionen, und Inspektionsplan.
Wie Stempelausrichtung und Auslauf inspiziert werden sollten
Ein Inspektionsergebnis ist nur dann sinnvoll, wenn die Einrichtung den Zeichnungsanforderungen entspricht.
Der Inspektionsplan sollte definieren:
- Begrenzungs- oder Tragfläche
- Kontrolliertes Merkmal
- Messposition
- Instrument und Vorrichtung
- Berichtsmethode
- Instrumentenauflösung
- Akzeptanzgrenze
- Anwendbare Überarbeitung der Zeichnung
Verschiedene Setups können unterschiedliche Ergebnisse liefern, weil sie nicht die gleiche praktische Referenz schaffen.
| Inspektionsmethode | Geeignete Anwendungen | Hauptbeschränkungen |
| Zifferblattanzeiger mit V-Blöcken, Zentren, oder eine eigene Leuchte | Praktische Spitzen- oder Shank-Runout-Prüfungen | Die Ergebnisse hängen von der Unterstützung ab, Kontaktposition, Sauberkeit, Rundung, und Operatortechnik |
| Koordinatenmessmaschine | Achse, Zentrum, Position, und komplexe Merkmalsbeziehungen | Die Ergebnisse hängen von der Sondestrategie ab, Datum-Bau, Software, und Unsicherheit |
| Optischer Komparator oder Visionssystem | Kleine Punktdurchmesser, Profile, Orientierung, und Kantengeometrie | Kantenerkennung, Vergrößerung, Ausstattung, und Fokus-Effekt-Ergebnisse |
| Rundheitsmesssystem | Detaillierte Trennung von Form und Rotationsvariation | Kann für routinemäßige Akzeptanz unnötig sein und erfordert eine angemessene Einrichtung |
Keyences Messanleitung beschreibt sowohl indikatorbasierte als auch koordinatenmessende Ansätze und hebt den Einfluss von Kontakt- und Operatorvariation hervor. ZEISS unterscheidet außerdem mittel- und achsenbasierte geometrische Beziehungen.
Zifferblattanzeiger und rotierende TIR-Kontrollen
Eine praktische Rotationsprüfung folgt üblicherweise dieser Abfolge:
- Reinigen Sie die Stans- und Fixturkontaktflächen.
- Unterstützen oder finden Sie den Schaft mit der vereinbarten Konfiguration.
- Platziere den Anzeiger an der definierten Punktstelle.
- Drehen Sie den Stempel durch eine komplette Umdrehung.
- Zeichnen Sie die maximalen und minimalen Messwerte auf.
- Melde die vollständige Indikatorvariation oder konvertiere sie nur, wenn die Zeichnung eine andere Konvention definiert.
Das Setup muss angeben, ob der angegebene Wert volle TIR oder radiale Exzentrizität ist. Die Behandlung beider als gleich kann zu einem Zwei-zu-Eins-Interpretationsfehler führen.
CMM, Optisch, und Rundungsmessung
Ein CMM kann geeignet sein, wenn die Zeichnung Achsen steuert, Feature-Position, oder komplexe Datumsbeziehungen. Optische Systeme sind nützlich für kleine Punkte und geformte Profile, bei denen die Kontaktmessung schwierig ist. Rundungsgeräte können detailliertere Forminformationen liefern, wenn Indikatorwerte in Rundheits- und achsbezogene Komponenten unterteilt werden müssen.
Keine dieser Methoden ist für jeden Schlag automatisch korrekt. Die Methode muss der zu kontrollierenden Eigenschaft entsprechen.
Wann sollte man einen Stempel erneut inspizieren
Eine erneute Inspektion ist danach angemessen:
- Schärfen oder Nachschleifen
- Abplatzen oder abnormale einseitige Abnutzung
- Ein Pressestau oder eine Kollision
- Plötzliche Veränderungen im Gratmuster
- Ersatz eines Stanzen- oder Stanzenknopfes
- Hinweise auf Reibung an der Stempelöffnung
- Unerwartete Unterschiede zwischen alten und Ersatzteilen
Das Nachschleifen entfernt Material vom Stanzpunkt und verändert die Punktlänge. Es kann auch Profil- oder Ausrichtungsfehler offenlegen, die bei der früheren Inspektion nicht sichtbar waren.
Wenn engere Toleranzen gerechtfertigt sind
Die kleinste verfügbare Toleranz ist nicht automatisch die beste Spezifikation. Eine strengere Kontrolle ist eher gerechtfertigt, wenn der Antrag:
- Geringer verfügbarer Stanz-zu-Die-Freiraum
- Lange oder schlanke Schläge
- Kleine Punktdurchmesser
- Stanzanordnungen im engen Raum
- Nicht-runde Profile mit strengen Standortanforderungen
- Hohe Anforderungen an Austauschbarkeit
- Hohe Produktionsmenge
- Anspruchsvolle Mahl- oder Kantenkonsistenz
- Begrenzte seitliche Unterstützung
Engere Toleranzen erhöhen die Herstellungs- und Inspektionsschwierigkeit. Sie können zusätzliche Schleifvorgänge erfordern, Stabilere Befestigungen, Langsamere Inspektion, oder leistungsfähigere Messgeräte.
Eine praktische Anforderung balanciert vier Faktoren aus:
- Funktionaler Bedarf
- Fertigungskapazität
- Inspektionsfähigkeit
- Kosten des Ausfalls versus Kosten der Kontrolle
Die Punch-Produktseiten von SunshinePro veröffentlichen ausgewählte Dimensionenfähigkeitszahlen, einschließlich bis zu ±0.002 mm auf seiner Lochstift-Seite und eine Konzentrizitätsfigur bis zu 0.003 mm auf einer anderen Produktseite. Dies sind Produktseiten-Fähigkeitsanweisungen, Keine universellen Designwerte. Die Anwendbarkeit sollte für den erforderlichen Durchmesser bestätigt werden, Punktlänge, Profil, Material, Menge, und Inspektionsmethode.
Leser, die eine breitere Auswahl an Würfen benötigen, Material, Freigabe, und der Quellenkontext kann sich auf die Leitfaden für Stanzenwerkzeuge.
Symptome, die eine Ausrichtungsprüfung auslösen sollten
| Symptom | Mögliche ausrichtungsbezogene Ursache | Prüfungen durchzuführen |
| Die Gratwelle nimmt hauptsächlich auf einer Seite zu. | Ungleichmäßige lokale Räumung | Prüfe die Position des Lochpunkts, Stempelöffnungsort, Verschleiß, und Kantenbedingung |
| Eine Seite des Stempels nutzt sich schneller ab | Seitenkontakt oder versetzte Belastung | Messen Sie den Punkt-zu-Schaft-Lauf und überprüfen Sie die Passung des Retainers |
| Wiederholtes Absplittern findet an derselben Stelle statt | Lokale Überlastung oder unzureichende Abstand | Inspizieren Sie die Geometrie von Stanz und Stanzen, Freigabe, Material, und Unterstützung |
| Der Stempel reibt die Öffnung der Stanze | Achsenversatz, Gebogener Schlag, oder Komponenten-Positionsfehler | Überprüfe die Geradlinigkeit, Runout, Gefolgsmannsposition, und die Ausrichtung der Würfelknopfe |
| Ersatzstanz verhält sich anders | Toleranz-Stack- oder Bezugsfehler | Vergleichen Sie die tatsächlichen Maße, geometrische Ergebnisse, und Installationsbedingungen |
| Das Gratenmuster ändert sich nach dem Schärfen | Punktgeometrie oder -länge verändert | Überprüfen Sie das Punktprofil erneut, Ausrichtung, und Stempelzustand |
Diese Symptome rechtfertigen eine Inspektion, aber sie nennen keine garantierte Ursache. Die Diagnose sollte den Schlag beinhalten, Gefolgsgeld, die opening, Freigabe, Abnutzungszustand, und Betriebsaufstellung.
Lochstiftzeichnung und RFQ-Checkliste
Eine nützliche Punch-Pin-RFQ sollte genügend Informationen enthalten, damit der Lieferant die vorgesehenen Feature-Beziehungen herstellen und inspizieren kann..
Stellen Sie bereit:
- Drawing number and revision
- Norm für Steuerung von Dimensionen und Toleranzen
- Messeinheiten
- Stanzpunktdurchmesser oder -profil
- Schaftdurchmesser und Passform
- Gesamtlänge und Weichenlänge
- Schulter, Kopf, und Aufbewahrungsdetails
- Bezugsmerkmal und Bezugssequenz
- Erforderliche geometrische Steuerung
- Numerische Toleranz
- Messebene oder kontrollierte Länge
- Berichtskonvention, wie TIR oder radiale Exzentrizität
- Profil- und Uhranforderungen für geformte Stanzen
- Material- und Wärmebehandlungsanforderungen
- Oberflächenoberflächen-Finish-Anforderungen, wo funktional erforderlich
- Menge
- Erwartungen an Ersatz oder Austauschbarkeit
- Anforderungen an den Inspektionsbericht
- Vereinbarte Inspektionsmethode
Wenn das Teil aus einer Probe reproduziert werden muss, identifizieren, welche abgenutzten Oberflächen nicht als ursprüngliche Designmaße behandelt werden sollten.
SunshinePro gibt an, dass es Standard- und Individualkomponenten aus Zeichnungen oder Mustern liefert und Präzisionsschleifen auflistet, CNC-Verarbeitung, Profilschleifen, und EDM auf relevanten Produktseiten verdrahten. Diese breit gefächerten Fähigkeiten bestätigen nicht, dass jede gewünschte Toleranz oder jedes Profil machbar ist. Die endgültige Anforderung sollte anhand der konkreten Zeichnung überprüft werden.
Wie man Lieferantentoleranzansprüche vergleicht
Vergleichen Sie Lieferanten nicht mit einer einzelnen Zahl.
Bevor eine Toleranzbehauptung als äquivalent behandelt wird, Fragen Sie:
- Auf welches Merkmal bezieht sich das?
- Liegt es an der Größentoleranz?, radiale Exzentrizität, SCHIESSEN, Runout, Position, oder formalen Konzentrizitätswert?
- Welches Datum wird verwendet?
- Wo entlang der Spitze gemessen wird?
- Trifft das auf den erforderlichen Durchmesser und die erforderliche Länge zu??
- Gilt das für runde und geformte Punches??
- Welche Vorrichtung und welches Instrument verwendet werden?
- Wird der Inspektionsbericht tatsächlich gemessene Werte anzeigen??
- Ist die Fähigkeit für das erforderliche Material und die erforderliche Menge gültig?
Eine Aussage wie "±0.002 mm Toleranz" ist unvollständig, bis das kontrollierte Merkmal und die Inspektionsbedingungen definiert sind.
Endgültiges Spezifikationsprinzip
Spezifizieren Sie die funktionale Beziehung, nicht nur die kleinste Toleranz, die ein Anbieter bewirbt.
Eine vollständige Stanzanforderung identifiziert das Merkmal, datum, Steuerungsart, Numerischer Grenzwert, Messort, Zeichenstandard, und Inspektionsmethode. Es berücksichtigt auch, wie der Punch-Shank, Gefolgsgeld, Punkt, die button, und das Öffnen der Würfel als zusammengesetztes System miteinander interagieren.
Für eine Zeichnung- oder probenbasierter Stanz, Reichen Sie die aktuelle Version ein, Material, Menge, geometrische Aufrufe, und Inspektionsanforderungen durch SunshinePro's Kontaktseite für Machbarkeitsprüfung und Zitat.
Freigeben:



Geschrieben von Sunshine
Bei Sunshine, Wir sind ein professioneller Hersteller und Lieferant von Präzisionsformkomponenten, bietet ein breites Produktsortiment für Stange- und Spritzgussanwendungen. Unser Kernfokus liegt auf dem Stanzen von Stempeln, Auswurfstifte und -hülsen, sowie Führungspfosten und Buchsen. Mit fortschrittlicher CNC-Bearbeitung, Strenge Qualitätskontrolle, und starke Produktionskapazitäten, Wir sorgen für Zuverlässigkeit, Hochpräzisionsteile, zusammen mit vorrätigen Standardkomponenten für schnelle und effiziente weltweite Versorgung.
NACHRICHTEN
EMPFANG SERVICE
Mit hochwertigen Teilen für jedes Budget und freundlichem Personal, das geschult ist, um Ihren Besuch informativ und unkompliziert zu gestalten.
