



Oberer Stanz vs. Unterer Stanz in einer Tablet-Presse: Vergleiche Rollen
Im Vergleich eines oberen Stempels und einer unteren Stempeltablettenpresse, Der Hauptunterschied liegt in ihrer Rolle während des Kompressionszyklus. Der obere Stempel dringt von oben in die Matrize ein und hilft, das Pulver zu komprimieren. Der untere Stanz erzeugt die zum Füllen verwendete Hohlraum, passt das zurückgehaltene Pulvervolumen an, Unterstützt Kompression, und erhebt sich, um die fertige Tafel auszuwerfen.
Eine vollständige Werkzeugstation enthält einen oberen Stanz, Ein tieferer Schlag, und ein Würfel. Für eine umfassendere Abdeckung von Werkzeugfamilien und -konfigurationen, Siehe Typen der Tabletpress-Werkzeuge.
Die genaue Bewegung hängt von der Maschine ab. In einer rotierenden Tablettenpresse, Beide Stempel bewegen sich durch nockengesteuerte Bahnen und tragen Drucklast. In einer einfachen Einzelstanzpresse, Der obere Stanz führt üblicherweise den Haupt-Abwärtsdruck aus, während der untere Stempel die Fülltiefe und den Auswurf steuert.
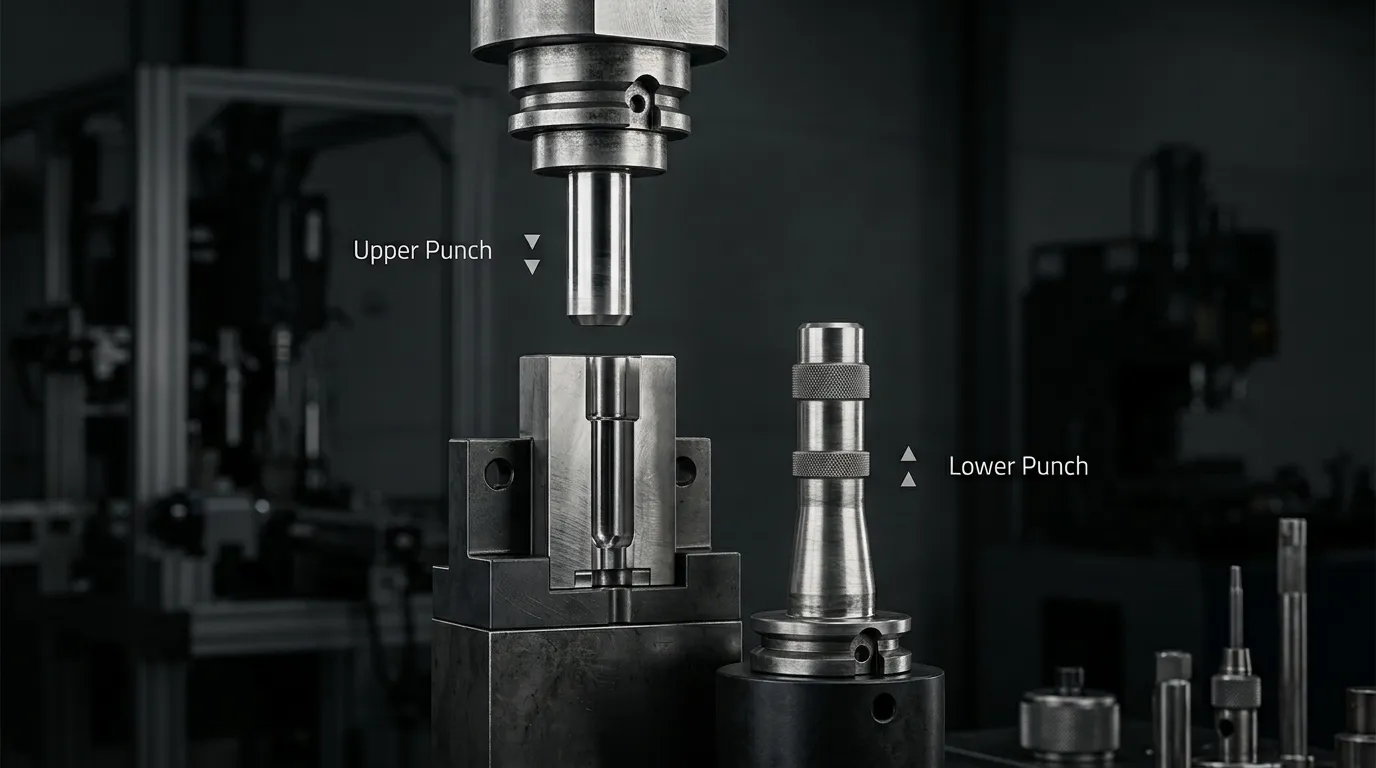
Oberer Punch vs. Lower Punch: Schneller Vergleich
| Vergleichspunkt | Oberer Stempel | Untere Schlagkraft |
|---|---|---|
| Position | Tritt von oben in den Würfel ein | Tritt von unten in den Würfel ein |
| Typische Länge | Hat meist einen kürzeren Stiel | Hat meist einen längeren Vorbau, um größere Bewegungen zu ermöglichen |
| Besetzung der Rolle | Bleibt normalerweise während des Füllens über dem Stempel | Bewegt sich nach unten, um die Füllhöhle zu schaffen |
| Dosierungsfunktion | Normalerweise wird das zurückgehaltene Pulvervolumen nicht eingestellt | Bewegt sich nach oben, um die Enddosis festzulegen |
| Kompressionsrolle | Übt Kraft von oben aus aus | Stützt und übt Kraft von unten in einer Rotationspresse aus und übt Kraft aus |
| Durchschlags- oder Positionseinstellung | Die Durchschlagsdurchdringung des Oberstanz beeinflusst, wo die Kompression im Inneren der Matrize stattfindet | Die Position des unteren Stempels beeinflusst die Fülltiefe und die Höhe der Druckkammer |
| Auswurfrolle | Zieht sich zurück, bevor die Tablette ausgeworfen wird | Steigt auf, um die Tafel aus der Stempel zu drücken |
| Gemeinsame Inspektionsbereiche | Kopf, Arbeitsdauer, Hinweis, Tasse, Oberflächenverschleiß, Durchdringungseinstellung | Kopf, Längerer Stiel, Arbeitsdauer, Hinweis, Tasse, Dosierungsbewegung, Auswurfbewegung |
| Austauschbarkeit | Sollte nicht als unterer Stempel verwendet werden, es sei denn, es ist speziell entworfen und genehmigt | Sollte nicht als oberer Punch verwendet werden, es sei denn, er ist speziell entworfen und genehmigt |
Keiner der Schlage ist wichtiger. Sie erfüllen komplementäre Funktionen, und beide müssen mit dem Würfel kompatibel bleiben, Turm, Nockenwellen, Walzen, und Druckeinstellungen.
Wie sich der obere und untere Stempel durch einen Rotationspresszyklus bewegen
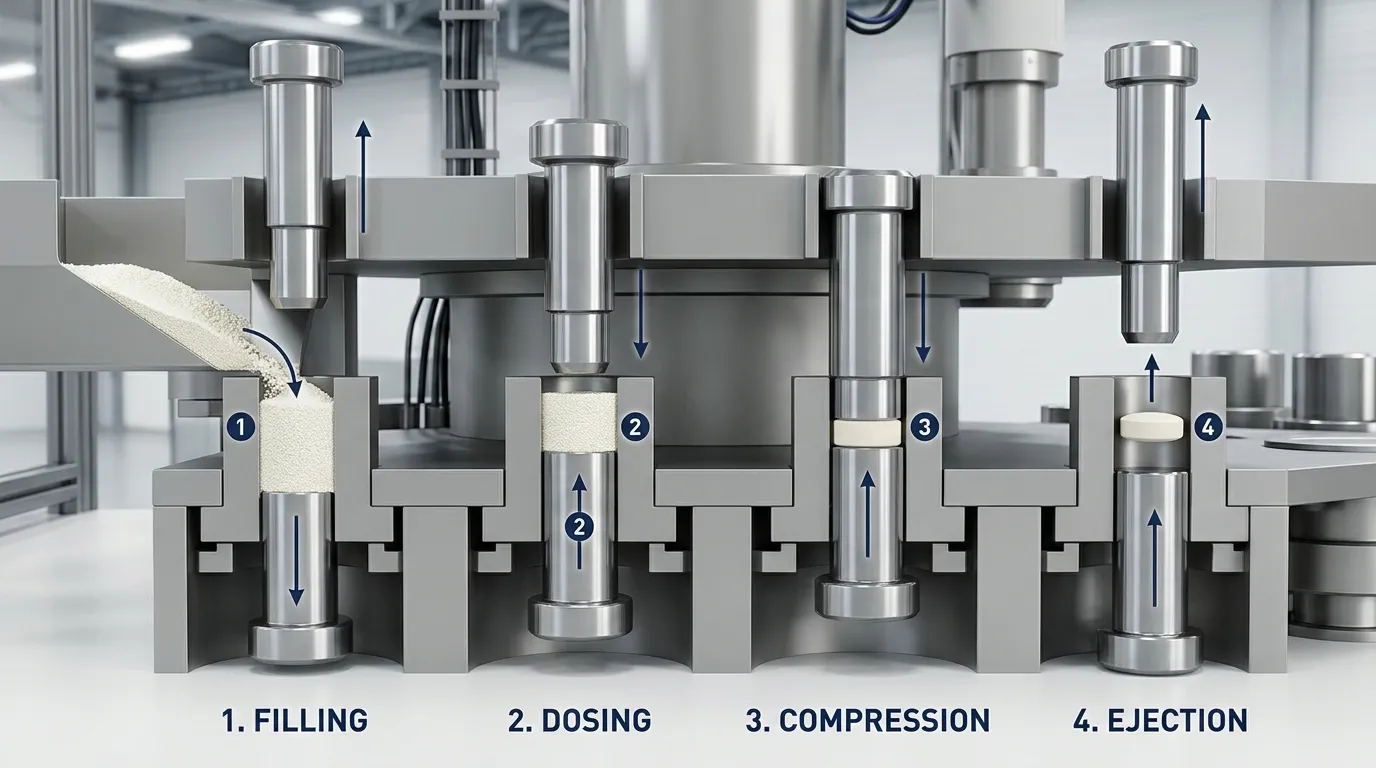
Eine rotierende Tablettenpresse führt mehrere Stanz- und Matriszenstationen um einen rotierenden Turm herum. Nockelschienen steuern die vertikale Bewegung der Schläge, während Kompressionswalzen Kraft durch ihre Köpfe ausüben.
Der untere Stempel durchläuft in der Regel mehr Betriebspositionen als der obere Stempel. Es muss den Füllraum schaffen, Passen Sie die Dosis an, Unterstützungskompression, und das Tablet auswerfen.
Befüllung und Dosierung: Der untere Punch bestimmt das Pulvervolumen
Während der Befüllung, Der untere Stanz bewegt sich unterhalb der Fläche des Stanztischs. Der Raum zwischen seiner Spitze und der Oberseite der Matrize bildet die Höhlung, in die Pulver oder Granulation fließt.
Die typische Folge ist:
- Die Füllnocke positioniert den unteren Stempel auf der erforderlichen Tiefe.
- Das Pulver gelangt in den Bohrrohr.
- Manche Pressen füllen die Höhlung absichtlich zu viel.
- Die Dosierungs- oder Gewichtsanpassungswelle hebt den unteren Schlag an.
- Überschüssiges Pulver wird entfernt, wobei das erhaltene Volumen für die Kompression bleibt.
Deshalb hat die niedrigere Punch-Position einen starken Einfluss auf das Tablet-Gewicht. Eine höhere Dosierungsposition lässt weniger Pulver im Chip zurück, während eine niedrigere Position mehr zulässt.
Allerdings, Der untere Schlag kontrolliert das Gewicht nicht allein. Pulverdichte, Flusskonsistenz, Zubringerleistung, Turmgeschwindigkeit, und die Materialverteilung beeinflusst auch die Menge, die in jedem Stempel erhalten bleibt.. Technische Diskussionen zur Tablet-Press-Anpassung behandeln daher Dosierungsposition und Zuführverhalten als zusammenhängende Variablen und nicht als isolierte Steuerungen, Wie hier erklärt Pharmaceutical Technology-Artikel über Presseanpassungen.
Manche Pressen senken das gefüllte Material nach der Dosierung auch leicht unter die Oberfläche des Stempeltischs ab. Diese Pull-down- oder Underfill-Bewegung hängt vom Maschinendesign ab und sollte nicht als universell bezeichnet werden.
Vorkompression und Hauptkompression: Beide Stanzen tragen in einer Rotationspresse die Last
Nach der Dosierung, Der obere Stempel tritt in den Stempel ein. Das Lochpaar bewegt sich dann durch die Vorkompressions- und Hauptkompressionszone.
Die Vorkompression konsolidiert das Pulver leicht, bevor maximale Kraft ausgeübt wird. Es kann helfen, eingeschlossene Luft zu entfernen, Stabilisiere das Pulverbett, und das Risiko von Defekten während der Hauptkompressionsphase zu verringern.
Während der Hauptkompression:
- Die obere Walze wirkt auf den oberen Stanzkopf.
- Die untere Walze wirkt auf den unteren Lochkopf.
- Die beiden Schlagflächen verringern den vom Pulver eingenommenen Platz.
- Die kompakte Form bildet sich zwischen den oberen und unteren Stanzspitzen im Inneren der Matrize.
Das bedeutet, es ist ungenau zu sagen, dass der obere Stempel allein das Tablet in einer Rotationspresse komprimiert. Beide Stempel übertragen die Last, obwohl ihre Wege und Schauplätze nicht identisch sind.
Die Durchschlagsdurchdringung im Oberen Stempel bestimmt, wie weit der obere Stempel während der Kompression in die Matrize eindringt. Dies beeinflusst die Position der Kompressionszone und kann die Luftfreigabe beeinflussen, Extraktionsbewegung, und Werkzeugfreiheit. Es gibt keine universelle Durchschlagstiefe, die für jede Presse geeignet ist, Tafelform, Formulierung, oder Werkzeugsatz.
Die Geometrie des Lochkopfes beeinflusst auch, wie lange das Werkzeug nahe der maximalen Kompression bleibt. Diese Zeit wird oft als Verweilzeit beschrieben. Es hängt vom Design der Presse ab, Stanzkopf flach, Turmgeschwindigkeit, und Kompressionsanordnung.
Dekompression und Auswurf: Der untere Stempel hebt die fertige Tafel an
Nach maximaler Kompression, Die Stempel beginnen sich zu lösen und der Druck wird vom Kompakt gelöst.
Der obere Stempel zieht sich zuerst aus dem Stempel zurück. Der untere Stempel bewegt sich dann unter der Steuerung der Auswurfnocke nach oben, bis die Tablette die Oberfläche des Stanzstoffs erreicht oder darüber anhebt. Eine Startkomponente kann ihn dann aus der Station entfernen.
Ein höherer als normaler Auswurfwiderstand beweist nicht automatisch, dass der untere Stempel defekt ist. Mögliche Ursachen sind unter anderem:
- Übermäßige Reibung der Matrizenwand.
- Schlechte Schmierung.
- Beschädigte oder kontaminierte Matrixoberflächen.
- Falsche Tablet-Geometrie.
- Verschleiß am unteren Stempel oder Auswurfnocken.
- Fehlausrichtung zwischen Stempel und Matrize.
- Formulierungsbezogene Adhäsion.
Der untere Schlag führt die letzte Hebebewegung aus, Aber die Auswurfqualität hängt vom gesamten Werkzeug und Prozesssystem ab.
Dreh- vs. Einzelstanzpressen: Warum die Rollen nicht identisch sind
Online-Erklärungen wirken manchmal widersprüchlich, weil sie unterschiedliche Druckarchitekturen beschreiben.
| Betriebspunkt | Rotations-Tablet-Presse | Grundlegende Einzelstanzpresse |
| Anzahl der Werkzeugstationen | Mehrere Stationen drehen sich kontinuierlich | Eine Station wiederholt den Zyklus |
| Stempelbewegung | Beide Schläge folgen kontrollierten Bewegungswegen | Der obere Stempel führt üblicherweise den Hauptkompressionshub aus |
| Kompression | Kraft wird durch obere und untere Walzen ausgeübt | Die Kompression wird oft hauptsächlich durch den absteigenden oberen Stempel erzeugt |
| Rolle des niedrigeren Schlages | Füllung, Dosierung, Kompressionsunterstützung, Dekompressionsbewegung, und Auswurf | Fülltiefenregelung, Unterstützung während der Kompression, und Auswurf |
| Produktionssequenz | Kontinuierlich | Intermittierend oder zyklisch |
Die grundlegende Unterscheidung bleibt derselbe: Der obere Stempel nähert sich von oben, während der untere Stempel den Hohlraum festlegt und die fertige Tafel auswirft. Der genaue Kraftweg und die Bewegungsreihenfolge müssen entsprechend dem Presstyp beschrieben werden.
Welcher Punch beeinflusst das Tablettengewicht, Dicke, und Breaking Force?
Aussagen wie "der untere Stanz steuert das Gewicht" oder "der obere Stanz steuert die Härte" sind nur als grobe Abkürzungen nützlich. Die tatsächlichen Eigenschaften des Tablets werden von mehreren zusammenhängenden Variablen beeinflusst.
| Tablet-Attribut | Starker punchbezogener Einfluss | Weitere Faktoren, die überprüft werden müssen |
| Tablet-Gewicht | Dosierposition mit niedrigerer Stanz und erhaltenes Stanzenvolumen | Pulverdichte, Fluss, Zuführkonsistenz, Turmgeschwindigkeit, und Materialverteilung |
| Tablettendicke | Stanzpositionen, Arbeitsdauer, und Druckwalzeneinstellungen | Pulvermasse, Formulierungskompressibilität, elastische Rückgewinnung, und Werkzeugverschleiß |
| Tablettbruchkraft | Kompressionskammer, Angewandte Kraft, Wohnen, und Stempelbedingung | Formulierung, Feuchtigkeit, Schmierstoffniveau, Teilcheneigenschaften, und Tafelgeometrie |
Die Dosierungsposition mit dem unteren Stempel verändert direkt das verfügbare Volumen vor der Kompression, Es hat also die klarste mechanische Verbindung zum Tablet-Gewicht. Ein Tablet-Kompressions-Design-of-Experiment-Studie Demonstriert auch die Beziehung zwischen Fill-Cam-Einstellungen, Zurückgehaltenes Pulver, Tablet-Gewicht, Dicke, und Kompressionsbedingungen.
Die Tablettendicke wird nicht durch einen einzelnen Locher bestimmt. Es hängt davon ab, wie viel Pulver in die Matrize gelangt, Der endgültige Abstand zwischen den Schlagflächen, Arbeitslängenkonsistenz, Walzeneinstellungen, und wie sich das Kompakt ausdehnt, nachdem der Druck freigesetzt ist.
Die Tablettenstärke sollte vorzugsweise als Bruchkraft betrachtet werden, anstatt sie grob als Härte zu bezeichnen. USP Generalkapitel 1217 Behandelt die Bruchkraft als eine gemessene Tabletteneigenschaft, die während der Entwicklung und Qualitätskontrolle verwendet wird. Es ist ein Ergebnis von Formulierungs- und Kompressionsbedingungen, Keine eigenständige Einstellung für den oberen Schlag.
Physische Unterschiede, Arbeitsdauer, und Austauschbarkeit
Der untere Stempel hat normalerweise einen längeren Stiel, da er durch die Füllung geführt werden muss, Dosierung, Kompression, und Auswurfpositionen. Der obere Stempel folgt einem kürzeren Weg von oberhalb der Matrize in die Druckzone und wieder hinaus..
Wichtige Punch-Merkmale sind:
- Kopf: Kontaktwellen oder Kompressionswalzen.
- Kopf flach: Einflüsse auf Walzenkontakt und Kompressionswelle.
- Lauf: Führt die Stanze innerhalb des Turmrohrs.
- Stamm: Verbindet Kopf und Arbeitsende.
- Spitze und Becher: Forme die Tafelfläche.
- Land: Der schmale Rand um die Tasse hilft, den Umfang der Tablette zu definieren.
- Arbeitslänge: Eine kritische Maßreferenz, die die Position des Stanzes innerhalb der Presse beeinflusst.
Obere und untere Stempel können passende Cup-Profile verwenden, sodass beide Tablet-Flächen korrekt geformt werden, Aber das macht die vollständigen Komponenten nicht austauschbar. Stängellänge, Kopfdetails, Arbeitsdauer, Bewegungsanforderungen, und die Maschinenkompatibilität kann unterschiedlich sein.
Werkzeugfamilien beeinflussen außerdem die Abmessungen und die Kompatibilität der Presse. Die funktionale Unterscheidung zwischen Oberem und Unten bleibt gleich, aber die physikalischen Spezifikationen können sich zwischen den Standards ändern. Detaillierte Dimensionsauswahl gehört zum separaten B-Werkzeuge vs. D-Werkzeuge Vergleich.
ISO 18084:2011 bietet internationalen Kontext für die Hauptdimensionen, Toleranzen, Eigenschaften, sowie die Austauschbarkeit von Tablet-Stanzen und Stanzen. Allerdings, Die Referenz auf den Standard beweist nicht, dass eine bestimmte Komponente zu einer bestimmten Presse passt. Kompatibilität erfordert weiterhin eine Maschine, Turm, Werkzeuge, und Ziehungsverifikation.
Fehlerbehebung nach Symptom: Welcher Stempel oder ein verwandtes Teil überprüft werden sollte?
Ein Tablet-Defekt erkennt selten allein ein defektes Bauteil. Nutzen Sie das Symptom, um zu entscheiden, wo die Inspektion beginnen soll, Dann überprüfen Sie die verbundenen Prozessvariablen.
| Symptom | Erste stanzbezogene Prüfungen | Weitere Prüfungen |
| Variation des Tablet-Gewichts | Bewegung des unteren Schlages, Dosierungsposition, Arbeitslängenkonsistenz | Füllnocke, Zubringer, Pulverdichte, Fluss, Turmgeschwindigkeit |
| Dickenvariation | Obere und untere Arbeitslänge, Stanzverschleiß, Kompressionsposition | Walzeneinstellungen, Pulvermasse, elastische Rückgewinnung |
| Bruchkraftvariation | Punch-Face-Bedingung, Arbeitsdauer, Kompressionskammer | Formulierung, Wohnen, Kraftsetzung, Feuchtigkeit, lubrication |
| Verschluss oder Laminierung | Obere Durchdringung, Punch-Face-Bedingung, Dekompressionsbewegung | Vorkompression, Luftfreigabe, Geschwindigkeit, Formulierung |
| Hohe Ausstoßkraft | Ausrichtung des unteren Stempels, Spitzenzustand, Auswurfbewegung | Die-wall friction, lubrication, die taper, Auswurfnocke |
| Stechen oder Picken | Obere und untere Schlagflächen, Becher, Prägung, Oberflächenschäden | Formulierung, Temperatur, Feuchtigkeit, Schmierstoffniveau |
| Metallkontakt oder ungewöhnlicher Verschleiß | Stanz-zu-Werkzeug-Ausrichtung, Kopf- und Laufverschleiß | Turmbohrungen, Nockenwellen, Walzen, die installation |
Diese Tabelle ist ein Ausgangspunkt, kein Ersatz für das Presshandbuch, Genehmigte Prozesseinstellungen, oder qualifizierte Werkzeuginspektion. Ein sichtbarer Defekt kann durch eine Kombination aus Werkzeugverschleiß entstehen, Maschinenanpassung, Fressverhalten, und Formulierungseigenschaften.
Was man beim Austausch eines oberen oder unteren Stempels angeben sollte
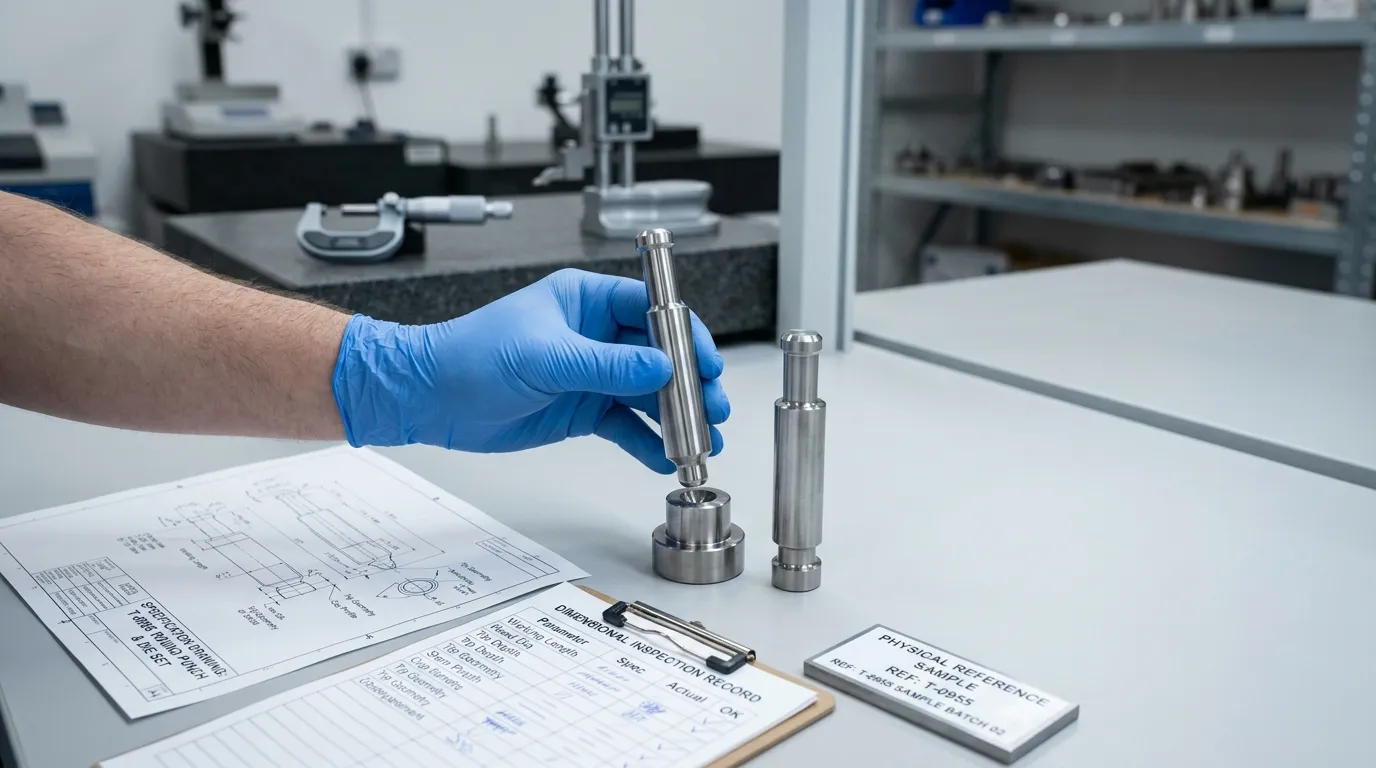
Ersatzstanzer sollten anhand verifizierter technischer Informationen bestellt werden und nicht nur nach dem Aussehen. Ein Lieferant könnte benötigen:
- Hersteller und Modell der Presse.
- Rotations- oder Einzelstanzmaschine.
- Turm- oder Stationsdetails.
- Anwendbarer Werkzeugstandard.
- Oberer Schlag, Unterer Schlag, und Stempelzeichnungen.
- Eine physikalische Probe, wo angebracht,.
- Arbeitslänge und kritischer Kopf, Lauf, Stamm, Hinweis, Tasse, und Landdimensionen.
- Tablettprofil und Cup-Tiefe.
- Prägung, Logo, Spielstand, oder Markierung der Orientierung.
- Material- und Beschichtungsanforderungen.
- Abrieb, Korrosion, oder bestehende Bedenken im Zusammenhang mit der Formulierung.
- Erforderliche Menge.
- Ob es sich bei der Anfrage um einzelne Ersatzteile oder um ein abgestimmtes Werkzeugset handelt.
- Maßsinspektion und Materialdokumentationsanforderungen.
SunshinePros Tabletpress-Werkzeuge Seitenlisten Stempel und Stempel, Hochgeschwindigkeitsstahl, CNC-Bearbeitung, Wärmebehandlung, und individuelle Verarbeitung aus Zeichnungen oder Proben. Es heißt außerdem, dass Standard- und Nicht-Standardgrößen sowie Materialinspektionsberichte verfügbar sind.
Die Seite wirbt mit Toleranzgenauigkeit innerhalb von ±0.002 mm, Diese Aussage sollte jedoch nicht so interpretiert werden, dass sie automatisch auf jedes Merkmal jedes Schlags angewendet wird. Kritische Toleranzen müssen im genehmigten Zeichnungs- und Inspektionsplan für das jeweilige Bauteil bestätigt werden.
SunshinePro beschreibt auch die Rohmaterialinspektion, In-Prozess-Überwachung, Endgültige Tests, und Inspektionsberichterstattung innerhalb seiner Qualitätskontrollprozess. Käufer sollten dennoch den Umfang der Inspektion bestätigen, Gemessene Maße, Materialdokumentation, und Kompatibilitätsanforderungen für jede Bestellung.
Obere und untere Punches müssen als abgestimmtes System funktionieren
Der obere Schlag, lower punch, und Würfeln erfüllen verschiedene Aufgaben, aber sie arbeiten als eine Werkzeugstation. Eine zuverlässige Kompression hängt von ihren Maßen ab, Ausrichtung, Oberflächenzustand, Nockenbewegung, Walzeneinstellungen, und die Kompatibilität mit der Presse.
Für Austausch oder maßgefertigte Werkzeuge, Bereite das Pressemodell vor, Werkzeugstandard, Genehmigte Zeichnungen, Proben, Materialanforderungen, und Inspektionsbedürfnisse, bevor man einen Lieferanten anspricht. Diese Details ermöglichen eine aussagekräftigere Kompatibilitätsprüfung als eine allgemeine Anfrage nach einem "oberen" oder "unteren" Stempel.
Technische Käufer können das kontaktieren Sie SunshinePro um Zeichnungen einzureichen, Proben, und Pressinformationen für eine Tablet-Tool-Review.
Teilen:



Geschrieben von Sunshine
Bei Sunshine, Wir sind ein professioneller Hersteller und Lieferant von Präzisionsformkomponenten, bietet ein breites Produktsortiment für Stange- und Spritzgussanwendungen. Unser Kernfokus liegt auf dem Stanzen von Stempeln, Auswurfstifte und -hülsen, sowie Führungspfosten und Buchsen. Mit fortschrittlicher CNC-Bearbeitung, Strenge Qualitätskontrolle, und starke Produktionskapazitäten, Wir sorgen für Zuverlässigkeit, Hochpräzisionsteile, zusammen mit vorrätigen Standardkomponenten für schnelle und effiziente weltweite Versorgung.
NACHRICHTEN
EMPFANG SERVICE
Mit hochwertigen Teilen für jedes Budget und freundlichem Personal, das geschult ist, um Ihren Besuch informativ und unkompliziert zu gestalten.
