



Individuelle Lochstift-Ziehcheckliste für schnellere Leistungen, Genauere RFQs
Eine individuelle Lochstiftzeichnung sollte mehr definieren als nur den Arbeitsdurchmesser oder das Spitzenprofil. Ein Zulieferer benötigt außerdem die Montageschnittstelle, Materialzustand, Funktionale Toleranzen, Anwendungskontext, Inspektionsanforderungen, und kontrollierte Überarbeitung vor der Erstellung eines zuverlässigen Zitats.
Diese Checkliste bezieht sich auf druckfertige Stanzstifte, die beim Stanzen verwendet werden, Piercing, Bildung, Vertiefungsstanzen, Kaltkopf, und verwandte Werkzeuganwendungen. Für umfassendere Informationen darüber, wie Stempel mit anderen Stanzenteilen interagieren, Siehe die Leitfaden für die Stanzenkomponenten (Schlussfolgerung).
Ein komplettes Paket garantiert keine bestimmte Angebotsfrist, Preis, oder Herstellungsergebnis. It can, allerdings, Reduzieren Sie vermeidbare Fragen, die durch fehlende Maße entstehen, inkonsistente Dateien, vage materielle Anmerkungen, oder undefinierte Akzeptanzanforderungen.
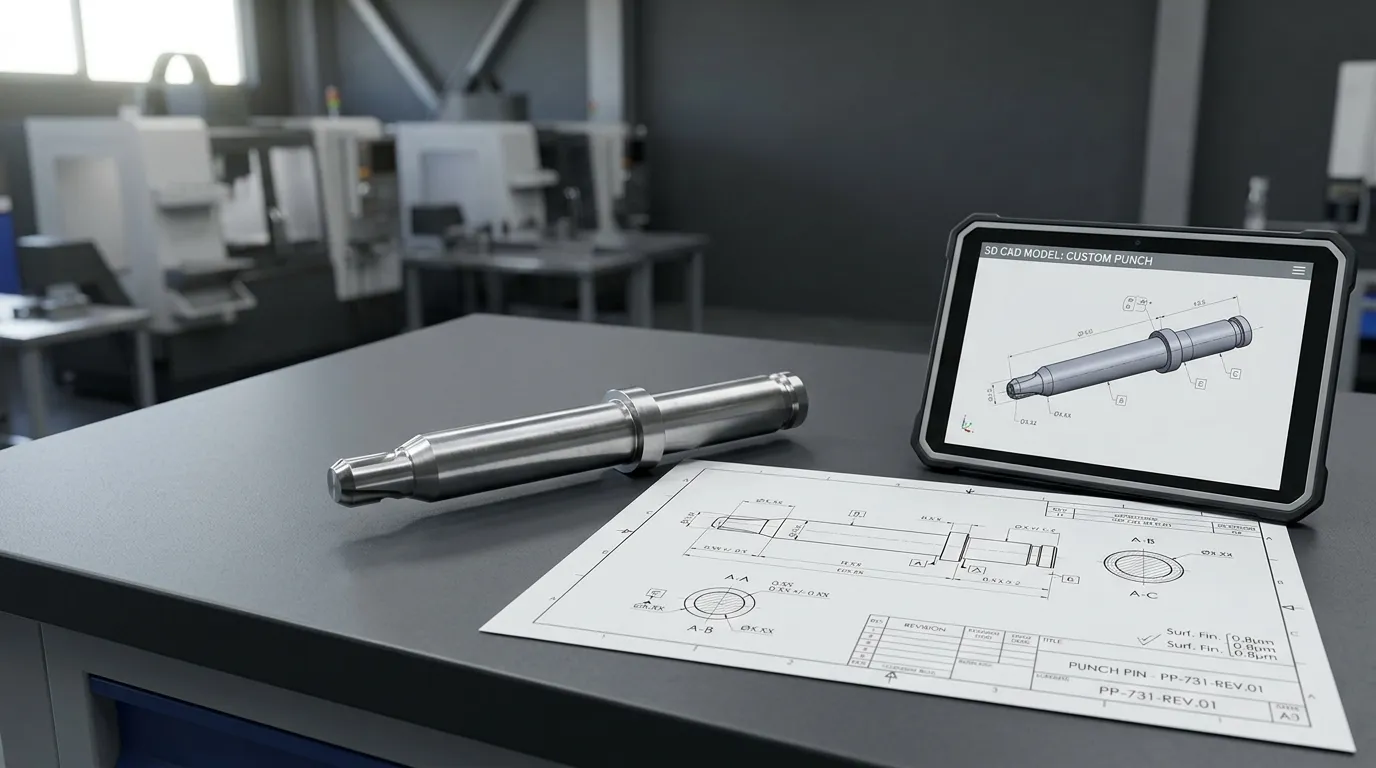
Getrennte Zeichnungsanforderungen von RFQ-Informationen
Nicht jedes Angebotsdetail gehört auf die technische Zeichnung. Die kontrollierte Zeichnung sollte das Teil definieren, während die Ausschreibung den Kaufumfang und den Betriebskontext erläutern sollte.
| Informationen | Wo es hingehört | Warum es wichtig ist |
|---|---|---|
| Bauteilgeometrie und Abmessungen | Kontrolliertes Ziehen | Definiert das herzustellende Teil |
| Bezugspunkte und Toleranzen | Kontrolliertes Ziehen | Legt funktionale und Inspektionsanforderungen fest |
| Material und Endzustand | Kontrolliertes Ziehen | Definiert den erforderlichen Materialzustand |
| Oberflächentextur und Behandlungsbereiche | Kontrolliertes Ziehen | Identifiziert kontrollierte Oberflächen |
| Drawing number and revision | Zeichnung und Dateinamen | Verhindert Zitate gegen eine veraltete Definition |
| Bestellmenge | RFQ | Definiert den kommerziellen Anwendungsbereich |
| Maschinen- und Chipanwendung | RFQ oder technischer Anhang | Hilft dem Lieferanten zu überprüfen, wie der Stempel verwendet wird |
| Werkstücksmaterial und -dicke | RFQ | Liefert Anwendungskontext |
| Inspektionsdokumente | RFQ und Zeichnungshinweise, wo zutreffend | Definiert erforderliche Lieferergebnisse |
| Angefordertes Lieferdatum | RFQ | Unterstützt Produktions- und Logistikplanung |
| Fotos oder beschädigte Proben | Unterstützende Befestigung | Hilft, Ersatz- oder Ausfallbedingungen zu erklären |
| 3D-CAD-Modell | Unterstützende technische Datei | Kommuniziert nominale Geometrie, besonders komplexe Profile |
Eine Zeichnung kann technisch vollständig sein, während die RFQ kommerziell unvollständig bleibt. Auch das Gegenteil ist möglich: Eine detaillierte Einkaufs-E-Mail kann eine nicht definierte Halteranpassung nicht ausgleichen, Fehlender Radius, Gold vage Toleranz-Notiz.
Definiere die Quelle der Wahrheit vor dem Zitat
Der Lieferant sollte nicht entscheiden müssen, welche Datei bei der Zeichnung korrekt ist, Modell, Beispiel, und E-Mail-Notizen sind anderer Meinung.
Etablieren Sie eine klare Dokumentenhierarchie:
- Identifizieren Sie die kontrollierte Zeichnung und die aktuelle Überarbeitung.
- Bestätigen Sie, dass das 3D-Modell mit dieser Version übereinstimmt.
- Markiere alle nur referenzbezogenen Dimensionen oder Dateien.
- Erläutern, ob eine vorgelegte Probe autoritativ oder nur ergänzend ist.
- Erfassen Sie vorgeschlagene Abweichungen der Lieferanten und benötigen Sie eine Genehmigung, bevor sie übernommen werden.
Eine abgenutzte oder veränderte Probe sollte die Zeichnung nicht automatisch überschreiben. Ebenso, Eine E-Mail-Notiz sollte eine kontrollierte Dimension nicht stillschweigend verändern, ohne ein aktualisiertes Dokument oder eine schriftliche Abweichungsgenehmigung.
Überprüfen Sie die Zeichnungsidentität und grundlegende technische Daten
Starten Sie die Checkliste für benutzerdefinierte Lochstiftzeichnungen mit der Dokumentensteuerung. Diese Details mögen administrativ erscheinen, aber sie bestimmen, wie der Lieferant das interpretiert, Zitate, Hersteller, und inspiziert das Teil.
Überprüfen Sie, ob die Zeichnung enthält:
- Teilname
- Eindeutige Zeichnung oder Teilenummer
- Aktuelle Version
- Überarbeitungs- oder Ausgabedatum
- Einheiten
- Maßstab
- Blattnummer und Gesamtanzahl
- Materialfeld
- Allgemeine Toleranz
- Regler für Zeichnung und Toleranzen
- Referenzzeichnungen oder Spezifikationen
- Genehmigungs- oder Freigabestatus, wo erforderlich
Die Zeichnungsnummer und die Überarbeitung sollten ebenfalls einheitlich im PDF-Dateinamen erscheinen, CAD-Dateiname, RFQ, und unterstützende Dokumente.
Titelblock-Informationen können mit Prinzipien aus aus organisiert werden ISO 7200, die Datenfelder abdeckt, die in technischen Dokumentkopfzeilen und Titelblöcken verwendet werden.
Die Auszeichnung sollte außerdem den Regelungsrahmen für Toleranzen identifizieren. Zum Beispiel, ASME Y14.5 und das ISO-System für geometrische Produktspezifikationen verwendet etablierte Regeln zur Interpretation von Maßen und geometrischen Steuerungen. Vermischen Sie keine Konventionen, ohne den geltenden Standard und die Ausgabe klar zu machen.
Definiere jedes funktionale Lochmerkmal
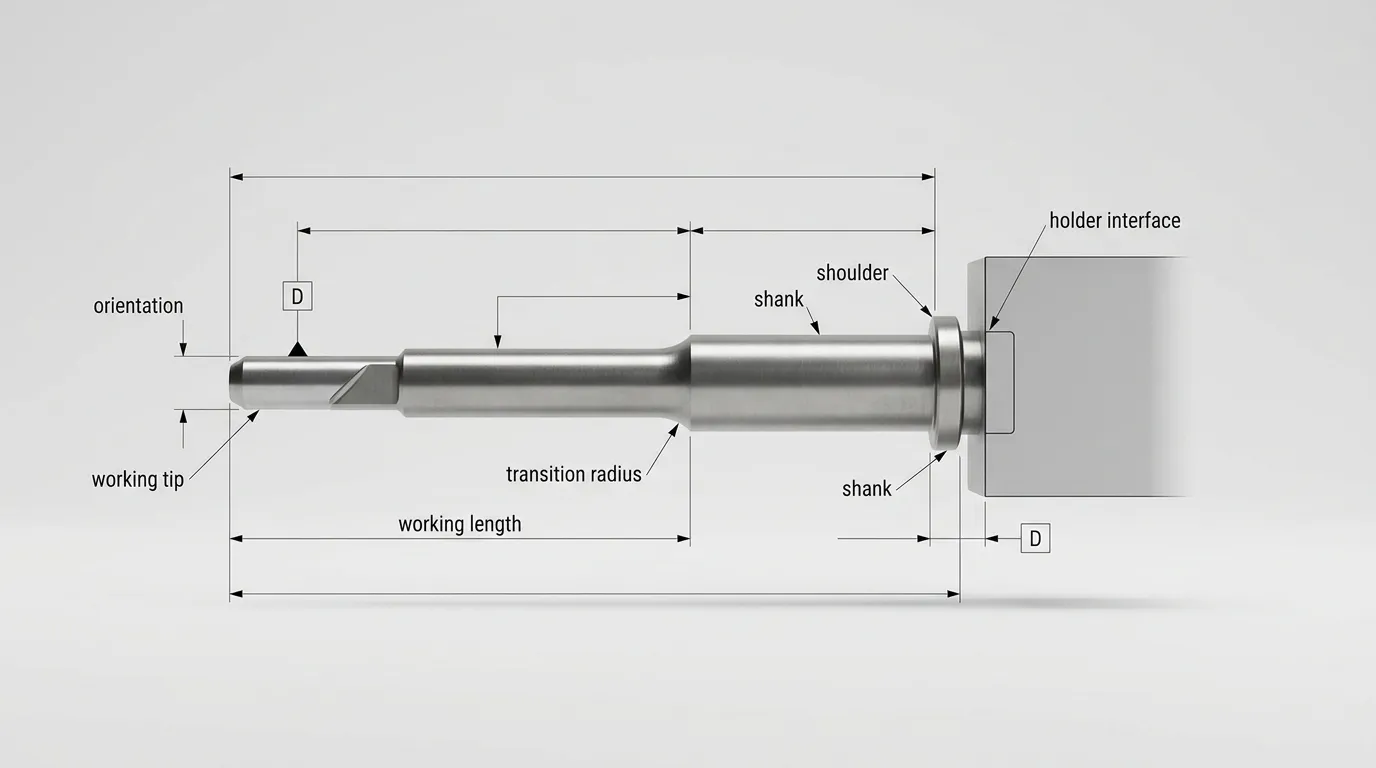
Ein Lochstift kann nicht genau angegeben werden, wenn nur der Spitzendurchmesser und die Gesamtlänge angegeben sind. Die Zeichnung muss jedes Merkmal definieren, das seine Funktion beeinflusst, Unterstützung, Lage, Verbleib, und fit.
Überprüfen Sie den Teil in funktionalen Gruppen:
- Arbeitstipp oder Profil
- Schneiden, Bildung, oder Vertiefungskante
- Arbeitslänge
- Karosserie und Schaft
- Nicht unterstützter Abschnitt
- Übergangsmerkmale
- Halter-Schnittstelle
- Kopf, Schulter, Flansch, Faden, Flach, oder eine andere Retentionsfunktion
- Orientierungsmerkmale
- Reliefs, Ländereien, Verjüngungen, und Abschrägungen
- Innenlöcher oder spezielle Formen, Wo zutreffend
Unterscheide die Gesamtlänge von der Arbeitslänge. Die Gesamtlänge beschreibt den vollständigen Teil, während die Arbeitslänge den an der Operation beteiligten Abschnitt identifiziert. Nicht getragene Länge kann auch relevant sein, wenn ein langer Stempel über seine Führung oder seinen Halter hinausragt.
Vermeiden Sie doppelte Dimensionen, die dasselbe Merkmal aus unterschiedlichen Ursprüngen steuern. Überflüssige Maße können zu widersprüchlichen Toleranz-Stapeln oder unklaren Inspektionsergebnissen führen.
Spezifizieren Sie die Arbeitsend- und Kantenbedingung
Das Arbeitsende sollte beschreiben, was der Schlag tatsächlich bewirkt. Geben Sie an, ob sie durchbohrt, Platzpatronen, Formen, Schafft eine Nische, oder führt eine weitere definierte Operation aus.
Je nach Anwendung, Die Zeichnung muss möglicherweise gezeigt werden:
- Spitzendurchmesser oder vollständiges Profil
- Kurven- und Übergangsradien
- Sharp, Radiated, abgeschrägt, oder die Bedingung der entlasteten Kante
- Landlänge
- Verjüngungs- oder Entlastungswinkel
- Polierte oder fertige Bereiche
- Orientierung eines nichtrunden Profils
- Arbeits- oder Einsetzrichtung
- Details zur Blindtiefe oder internem Profil
Ein komplexes Profil sollte nicht einer informellen Beschreibung wie "besondere Form" überlassen werden. Verwendung angemessener Ansichten, Abschnitte, Abmessungen, oder Profilsteuerungen. ISO 1660 bietet Regeln für Profiltoleranzen, wenn Linien- oder Oberflächenprofilspezifikationen angemessen sind.
Definieren Sie den Inhaber, Shank, und Retention Interface
Eine korrekt geformte Spitze reicht nicht aus, wenn der Stempel nicht passt., Lokalisieren, oder in seinem Träger sicher zu bleiben.
Überprüfe die Zeichnung für:
- Schaft Durchmesser und Länge
- Erforderliche Passform mit dem Halter oder der Führung
- Schulter oder Gesicht lokalisieren
- Kopf- oder Flanschabmessungen
- Fadengröße und -tiefe
- Flach, Schlüsselweg, Nadelloch, oder Orientierungsmerkmal
- Unterstützte Länge
- Einsetzrichtung
- Anforderungen an die Verbindungsfläche
Fügen Sie eine Halterzeichnung hinzu, Versammlungssektion, oder Verbindungsteil-Referenz, wenn die Schnittstelle allein aus der Lochzeichnung nicht verstanden werden kann.
Auch die funktionalen Montageflächen sollten die Begrenzungsstrategie beeinflussen. Ein Bezug, der nur deshalb gewählt wurde, weil er leicht zu dimensionieren ist, muss nicht widerspiegeln, wie der Locher während des Betriebs oder der Inspektion positioniert wird.
Geben Sie das Material und den Zustand des Endteils an
Materialbeschreibungen wie "Werkzeugstahl"," "HSS," oder "Hartmetall" könnte für ein kontrolliertes, maßgefertigtes Teil zu breit sein. Wo das Material bereits genehmigt wurde, Spezifizieren Sie die genaue Steigung, Zustand, und die Bezeichnung des Steuerungsmaterials.
Wenn das Material noch nicht finalisiert ist, Machen Sie die Bitte explizit. Zum Beispiel, Geben Sie an, dass der Lieferant ein Material auf Grundlage der definierten Anwendung empfehlen kann, aber jede Substitution oder Alternative muss dokumentiert und genehmigt werden.
Das Zeichnungspaket muss möglicherweise adressiert werden:
- Exakte Materialqualität
- Materialstandard
- Erlaubte äquivalente Noten
- Wärmebehandlungsbedingung
- Erforderlicher Härtebereich
- Härteskala
- Beschichtung oder Oberflächenbehandlung
- Behandelte und unbehandelte Bereiche
- Maskenpflichten
- Geschliffene oder polierte Oberflächen
- Oberflächentexturanforderungen
- Korrosionsschutz oder Lagerungserhaltung
- Material, Härte, oder Behandlungsdokumentation
Ein Härtewert ohne seine Skala ist unvollständig. Ein Beschichtungsname ohne behandelte Fläche ist ebenfalls mehrdeutig.
Oberflächen-Textur-Anforderungen sollten die betroffene Oberfläche und den anwendbaren Parameter identifizieren, anstatt ohne funktionalen Grund einen Rauheitswert auf den gesamten Locher anzuweisen. ISO 21920-1 behandelt die Angabe der Oberflächentextur in der technischen Produktdokumentation.
Erläutern, wann Maß- und Oberflächenanforderungen gelten
Wärmebehandlung, Beschichtung, Schleifen, und Polieren kann die Abmessungen oder Oberflächenbedingungen verändern. Die Zeichnung sollte angeben, wann das Teil seinen endgültigen Anforderungen entsprechen muss.
Bestätigen Sie, ob Maße und Toleranzen gelten:
- Vor oder nach der Wärmebehandlung
- Vor oder nach der Beschichtung
- Vor oder nach dem endgültigen Grinden
- Vor oder nach dem Polieren
- Mit oder ohne Beschichtungsdicke enthalten
- In dem Zustand, den für die Endprüfung verwendet wurde,
Identifizieren Sie außerdem Beschichtungsgrenzen und abgeschirmte Bereiche, wo anwendbar,. Ohne eine fertiggestellte Notiz, Der Lieferant weiß möglicherweise nicht, ob ein Maß die Vorbehandlungsfunktion oder den fertigen Stempel steuert.
Funktionale Toleranzen hinzufügen, Datum, und Inspektionsanforderungen
Toleranzentscheidungen sollten der Funktion des Punches folgen. Eine streng begrenzte Toleranz in allen Dimensionen kann die Fertigungs- und Inspektionskomplexität erhöhen, ohne den Betrieb zu verbessern.
Die Zeichnung sollte unterscheiden zwischen:
- Allgemeine Toleranzen für nicht-kritische Maße
- Individuelle Größentoleranzen
- Passungsbezogene Dimensionen
- Arbeitsprofil-Steuerungen
- Formkontrollen
- Orientierungssteuerungen
- Standortkontrollen
- Achsenbezogene Steuerungen
- Oberflächenprofilanforderungen
Die Bezugspunkte sollten widerspiegeln, wie der Locher positioniert ist, Berittet, Verwendet, oder inspiziert. ISO 5459 definiert Regeln für Bezugspunkte und Datumssysteme, während ISO 1101 behandelt geometrische Toleranzsymbole und Interpretation.
Vermeiden Sie vage Notizen wie:
- "Perfekt gerade"
- "Genau konzentrisch"
- "Kein Runout"
- "Präzise Passform"
- "Alle Dimensionen kritisch"
Diese Aussagen definieren keine Akzeptanzgrenze. Verwenden Sie die entsprechende Maß- oder geometrische Regelung unter dem deklarierten Standard.
Achsenbezogene Anforderungen erfordern besondere Aufmerksamkeit. Runout, Koaxiale Beziehungen, und konzentrizitätsbezogene Terminologie ist nicht einfach deshalb austauschbar, weil sie zylindrische Merkmale enthalten. Die korrekte Steuerung hängt von der funktionalen Beziehung ab, datum system, und Inspektionsmethode.
Trennen Sie allgemeine Toleranzen von kritischen Kontrollen
Verwenden Sie die allgemeine Toleranz der Zeichnung für Maße, die keine individuelle Kontrolle erfordern. Strengere oder spezifischere Anforderungen nur dort gelten, wo sie einen funktionalen Bedarf schützen.
Merkmale, die separate Steuerungen rechtfertigen könnten, sind unter anderem:
- Halterdurchmesser
- Arbeitstipp-Größe
- Profil relativ zum Schaft
- Schulterposition
- Gesicht lokalisieren
- Lange Körpergeradeausheit
- Arbeitsfläche senkrecht
- Orientierung eines schlüsselgebundenen oder nicht runden Profils
Die Zeichnung sollte die funktionale Begründung durch ihre Begabungsstruktur und das Maßschema klar machen. Es sollte nicht mehrere sich überlappende Steuerungen für dieselbe Beziehung erzeugen.
Für breitere Toleranz- und Werkzeugüberlegungen auf Stanzenniveau, die Leitfaden für Stanzenwerkzeuge Bietet zusätzlichen Kontext.
Kritische Anforderungen an einen Inspektionsplan anpassen
Eine Toleranz ist nur dann nützlich, wenn sie unter dem erforderlichen Zustand verifiziert werden kann.
Für jede kritische Eigenschaft, Bestimmen:
- Welches Merkmal wird gemessen
- Welche Bestimmungsanlage gilt
- Ob tatsächlich gemessene Werte erforderlich sind
- Ob eine Inspektion des ersten Artikels erforderlich ist
- Ob Produktionsstichproben akzeptabel sind
- Welches Dokument muss der Sendung beiliegen
- Ob Material- oder Härtedatensätze erforderlich sind
Mögliche Ergebnisse sind unter anderem:
- Maßsinspektionsbericht
- Erstartikelbericht
- Materialzertifikat
- Härtebericht
- Beschichtungs- oder Behandlungszertifikat
- Konformitätsbescheinigung
Diese Dokumente sollten nur angefordert werden, wenn sie eine technische Prüfung zugestellt werden, vertraglich, oder Rückverfolgbarkeitszweck. Gehen Sie nicht davon aus, dass jedes Dokument standardmäßig enthalten ist..
Fügen Sie den Anwendungskontext hinzu, den die Zeichnung nicht zeigen kann
Der Lieferant muss verstehen, wie der Punch verwendet wird, Vor allem beim Wiederholen von Material, Geometrie, Unterstützung, oder Ersatzbedingungen.
Fügen Sie relevante Anwendungsinformationen in die Ausschreibung ein.:
- Durchgeführte Operation
- Maschinen- oder Presseidentifikation
- Die type
- Die station
- Halter- oder Führungsanordnung
- Workpiece material
- Werkstücksdicke
- Coated, gehärtet, oder Zustand des abrasiven Werkstücks
- Schmierungs- oder Prozessbedingungen
- Produktionsvolumen oder Zollmuster
- Bestehende Verschleiß- oder Versagensbeobachtungen
- Grund für den Austausch oder die Neugestaltung, Überprüfung
Anwendungsinformationen sollten eine technische Überprüfung unterstützen, Nicht die Anforderungen an kontrollierte Zeichnungen ersetzen. Die Angabe des Werkstückmaterials beseitigt nicht die Notwendigkeit, die Lochgeometrie zu definieren, Materialzustand, und Akzeptanzkriterien.
Dokumentenfehlerhistorie für Ersatzlocher
Beim Austausch eines abgenutzten, gechippt, sind, Überarbeitet, oder Broken Punch, Fügen Sie Beweise für das Geschehene hinzu.
Nützliche unterstützende Informationen umfassen:
- Klare Fotos
- Ausfallort
- Abnutzungsmuster
- Ungefährer Zeitpunkt im Produktionszyklus, an dem das Problem auftritt
- Geschichte des Nachschleifens oder Polierens
- Reparaturen oder nicht dokumentierte Änderungen
- Originalzeichnung, Falls verfügbar
- Koppelungsteil oder Halterzustand
- Verbleibende Flächen, von denen angenommen wird, dass sie die ursprüngliche Geometrie repräsentieren
Eine beschädigte Probe kann bei der Inspektion oder beim Reverse Engineering helfen, aber möglicherweise repräsentiert er nicht mehr das ursprüngliche Design. Geben Sie an, ob der Lieferant die Probe reproduzieren soll, Vergleiche es mit der Zeichnung, oder eine überprüfte Änderung vorschlagen.
Für eine tiefere Diskussion der Ursachen des Scheiterns, Siehe Stanzbruch in Stempelwerkzeugen.
Vervollständige das kommerzielle und Aktenpaket
Sobald die technische Definition fertig ist, Füllen Sie das Angebotspaket mit den Kaufinformationen aus, die für die korrekte Preisgestaltung erforderlich sind.
Einbeziehen:
- Erforderliche Menge
- Optionale Volumenunterschiede
- Erwartete Wiederholung oder jährliche Nachfrage, falls bekannt
- Prototyp, Ersatz, oder Produktionsstatus
- Angefordertes Angebotsdatum
- Erforderliches Lieferziel
- Zielabgabetermin
- Teilekennzeichnungsanforderungen
- Verpackungs- und Konservierungsanforderungen
- Erforderliche Inspektionsdokumente
- Technische Kontaktperson
- Erlaubnis, Alternativen vorzuschlagen
- Genehmigungsverfahren für Abweichungen
Fügen Sie nur die aktuellen Dateien an.:
- Kontrolliertes 2D-Zeichnen
- Matching 3D-CAD-Modell
- Montage- oder Koppelzeichnung
- Relevante Spezifikationen
- Beispielfotografien
- Ausfallfotos
- Inspektionsunterlagen
- Markiertes Klarstellungsdokument, Wo es nötig ist
Gehen Sie nicht davon aus, dass ein CAD-Format von jedem Anbieter akzeptiert wird. Bestätigen Sie bei Bedarf das bevorzugte Format.
Bestätigen Sie die Übereinstimmung der 2D-Zeichnung und des 3D-Modells
Vor dem Absenden der RFQ, Vergleichen Sie die Zeichnung und das Modell direkt.
Überprüfen Sie, dass sie es getan haben:
- Die gleiche Teilenummer
- Die gleiche Revision
- Die gleichen Einheiten
- Die gleiche Nenngeometrie
- Die gleiche Merkmalsausrichtung
- Eine klare Wahrheitsquelle
- Keine veralteten oder doppelten Dateien im Anhangsatz
Ein 3D-Modell kann komplexe nominale Geometrie effizient kommunizieren, aber sie enthält möglicherweise nicht alle Toleranzen, Finish, Material, Inspektion, und Überarbeitungsanforderungen. Die kontrollierte Zeichnung sollte definieren, wie das Teil akzeptiert wird, sofern nicht eine andere genehmigte Produktdefinitionsmethode ausdrücklich festgelegt wird.
Führen Sie eine abschließende Pre-Submission-Zeichnungsprüfung durch
Verwenden Sie diese letzte Checkliste, bevor Sie das individuelle Lochstift-Zeichenpaket veröffentlichen.
| Prüfungspunkt | Status | Bestehensbedingung |
| Anwendung identifiziert | Erforderlich | Betrieb, Maschine, die, und Werkstückskontext sind klar |
| Kontrollierte Zeichnung identifiziert | Erforderlich | Teilenummer und aktuelle Version sind eindeutig |
| Arbeitsprofil vollständig. | Erforderlich | Hinweis, Edge, Radien, Reliefs, und Orientierung sind definiert |
| Halter-Schnittstelle abgeschlossen | Erforderlich | Shank, Lokalisierung, Unterstützung, und Aufbewahrungsmerkmale sind definiert |
| Abgeschlossene Längen | Erforderlich | Gesamtergebnis, Arbeiten, und relevante nicht gestützte Längen werden dargestellt |
| Definierter Materialzustand | Erforderlich | Die Note wird angegeben oder ein Empfehlungsprozess wird festgelegt |
| Endgültige Bedingung definiert | Bedingt | Wärmebehandlung, Beschichtung, Schleifen, und die Inspektionsphase sind frei |
| Definierte funktionale Toleranzen | Erforderlich | Kritische Kontrollen sind an funktionale Referenzen gebunden |
| Etablierungssystem | Bedingt | Präzisionsbeziehungen haben klare Inspektionsreferenzen |
| Angegebene Inspektionsanforderungen | Bedingt | Berichte, Stichprobe, und Zertifikate werden dort definiert, wo sie benötigt werden |
| Antragsnachweis beigefügt | Bedingt | Fotos, Proben, oder Ausfallinformationen werden bei Bedarf einbezogen, wenn relevant. |
| Dateien synchronisiert | Erforderlich | Zeichnung, Modell, RFQ, und Dateinamen verwenden dieselbe Version |
| Definierte Größen | Erforderlich | Aktuelle Bestellmengen und nützliche Mengenunterbrechungen werden bereitgestellt |
| Kontrollierte Abweichungen | Erforderlich | Lieferantenwechsel erfordern eine dokumentierte Überprüfung und Genehmigung |
Jede ungelöste Frage sollte als Frage identifiziert werden und nicht hinter einer vagen Notiz verborgen bleiben.
Beseitigen Sie diese Warnsignale, bevor Sie die RFQ senden
Stoppen und überarbeiten Sie das Paket, wenn es enthält:
- Verschiedene Versionen in den PDF- und CAD-Dateien
- Undefinierte Einheiten
- Kein regulatorischer Toleranzstandard
- Ein Materialhinweis wie "guter Werkzeugstahl"
- Eine Härtezahl ohne Skala
- Eine undefinierte Endbehandlungsbedingung
- Fehlender Halter oder Ortungsgeometrie
- Kritische Merkmale ohne Bezugsreferenzen
- Deckenenge Toleranzen
- Doppelte oder widersprüchliche Dimensionen
- Unspezifizierte Kantenbedingungen
- Fehlende Radien bei Schnittübergängen
- Eine abgenutzte Probe ohne Modifikationshistorie
- Eine Inspektionsberichtsanforderung ohne identifizierte kritische Merkmale
- Genehmigung für Substitutionen ohne Genehmigungsverfahren
Diese Probleme machen Zitate nicht immer unmöglich, aber sie schaffen Annahmen, die vor der Herstellung geklärt werden sollten.
Reichen Sie das Paket zur technischen Überprüfung und zum Angebot ein
Nachdem das Paket die Prüfung bestanden hat, Reichen Sie die kontrollierte Zeichnung ein, aktuelle CAD-Datei, Antragsdetails, Mengenanforderungen, sowie alle relevanten Stichproben oder Fehlerbelege.
Auf der Website von Sunshine wird ein Stanzwerkzeuge & Pins Kategorie und besagt, dass Zeichnungen oder Muster für kundenspezifisches, nicht standardisiertes Zubehör bereitgestellt werden können. Verwenden Sie das Kontaktseite um das Paket für eine individuelle Überprüfung einzureichen, während er ungelöstes Material klar identifiziert, Toleranz, Inspektion, oder Bewerbungsfragen.
Teilen:



Geschrieben von Sunshine
Bei Sunshine, Wir sind ein professioneller Hersteller und Lieferant von Präzisionsformkomponenten, bietet ein breites Produktsortiment für Stange- und Spritzgussanwendungen. Unser Kernfokus liegt auf dem Stanzen von Stempeln, Auswurfstifte und -hülsen, sowie Führungspfosten und Buchsen. Mit fortschrittlicher CNC-Bearbeitung, Strenge Qualitätskontrolle, und starke Produktionskapazitäten, Wir sorgen für Zuverlässigkeit, Hochpräzisionsteile, zusammen mit vorrätigen Standardkomponenten für schnelle und effiziente weltweite Versorgung.
NACHRICHTEN
EMPFANG SERVICE
Mit hochwertigen Teilen für jedes Budget und freundlichem Personal, das geschult ist, um Ihren Besuch informativ und unkompliziert zu gestalten.
