



Richtlinien zum Spritzgießen: Konstruktion, Werkzeuge, und Produktions-Best Practices
Die Richtlinien zum Spritzgießen sollten vor Beginn der Werkzeuge überprüft werden., nicht nachdem der Stahl geschnitten wurde. Zu den wichtigsten Best Practices gehört die Aufrechterhaltung einer gleichmäßigen Wanddicke, Hinzufügen von richtigen Zugwinkeln, Rippen und Bossen sorgfältig entwerfen, Realistische Toleranzen setzen, und eine vollständige DFM-Überprüfung frühzeitig durchzuführen. Teams, die die Herstellbarkeit vor der Tool-Genehmigung validieren, reduzieren die Überarbeitungskosten, Verkürze die Vorlaufzeiten, und die Produktionskonsistenz zu verbessern.
Spritzgussprobleme beginnen meist lange vor Produktionsbeginn. Ein Teil kann in CAD in Ordnung aussehen, dann scheitern sie bei der Probenahme wegen Sinkmarkierungen, Schlechter Auswurf, instabile Toleranzen, oder teure Werkzeugüberarbeitungen. Dieser Leitfaden konzentriert sich auf die praktischen Regeln, die Käufer und Ingenieure vor der Genehmigung der Werkzeuge prüfen sollten., Vor allem, wenn es um Zeitpläne geht, Produktionsmaßstab, und die Koordination der Lieferanten sind von zentraler Bedeutung.
Was sind die wichtigsten Spritzgießrichtlinien vor Beginn der Werkzeuge.?
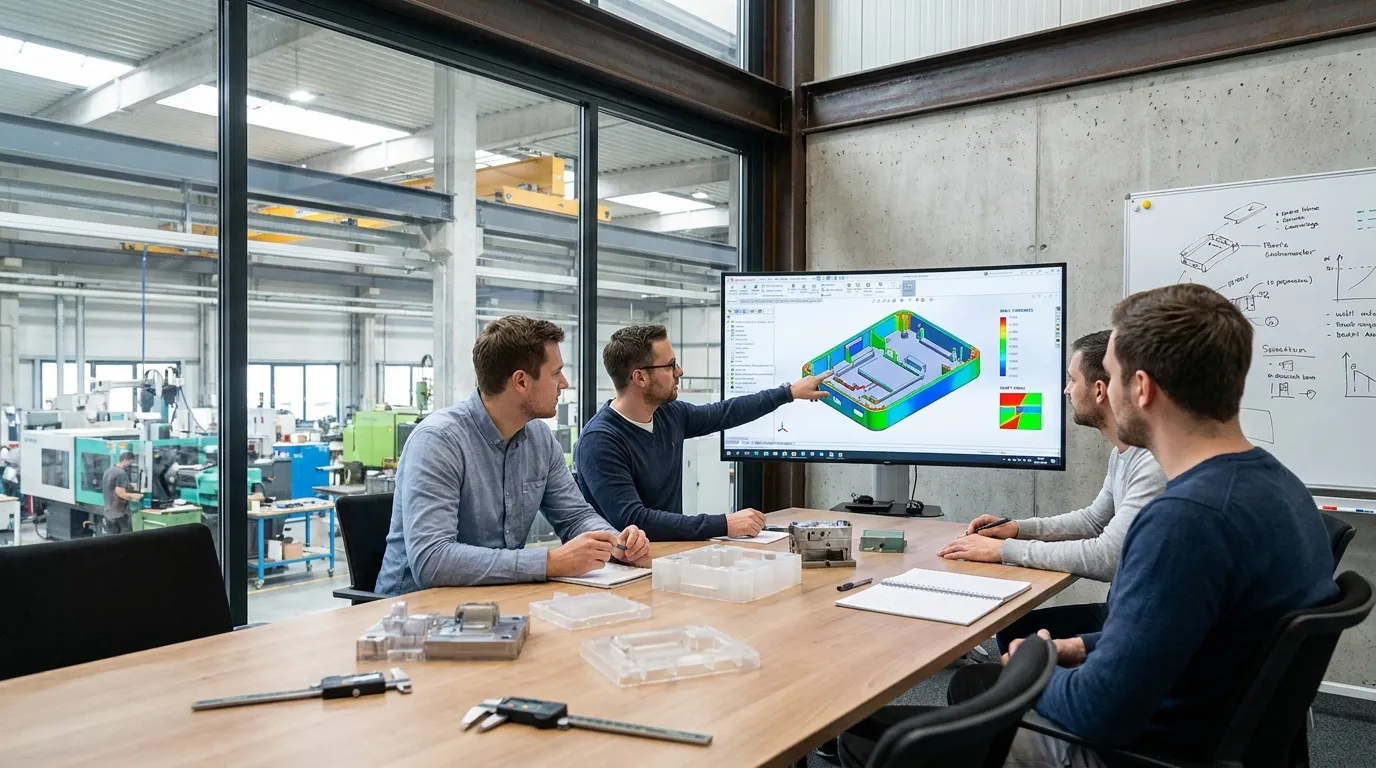
Spritzgussrichtlinien sollten sich vor Beginn des Stahlschneidens auf die Formbarkeit konzentrieren. Gleichmäßige Wanddicke, Richtige Zugwinkel, realistische Toleranzen, und frühe DFM-Überprüfungen reduzieren Werkzeugüberarbeitungen, Verkürze die Vorlaufzeiten, und die Produktionskonsistenz zu verbessern.
Die teuersten Spritzgussfehler passieren meist während der Entwurfsgenehmigung. Sobald der Werkzeugstahl geschnitten ist, Selbst kleine Geometrieänderungen können die Produktion verzögern und die Kosten erhöhen. Deshalb ist die frühe Herstellungsprüfung wichtiger als das überstürzte Werkzeugbau.
Beginnen Sie damit, die Konsistenz der Wanddicke zu überprüfen, Zugwinkel, Materialschrumpfung, Gate-Platzierung, und Montagemerkmale. Ein guter Lieferant sollte auch ein komplettes Paket bereitstellen DFM-Überprüfungsprozess vor der Genehmigung der Werkzeuge.
Das günstigste Werkzeugangebot hat nicht immer die niedrigsten Produktionskosten. Lieferanten, die eine detaillierte DFM-Analyse überspringen, erstellen später oft teurere Überarbeitungen, insbesondere wenn Defekte während der T1-Probenahme auftreten.
Für Teams, die einen umfassenderen Hintergrund zu Werkzeugsystemen und Formterminologie benötigen, Genau das Vollständiger Spritzgussleitfaden bietet einen vollständigen Überblick.
Pre-Tooling-Genehmigungscheckliste
| Überprüfungsbereich | Was bestätigt werden soll |
|---|---|
| Wanddicke | Konsistente Abschnitte im gesamten Teil |
| Entwurfswinkel | Genug Luftzug für einen sauberen Auswurf |
| Materialauswahl | Harz passt zu den Anforderungen an Festigkeit und Schrumpfung |
| Gate-Platzierung | Ausgewogene Füllung und kosmetische Kontrolle |
| Toleranzen | Nur kritische Maße sind eng |
| Rippen- und Boss-Design | Keine überdimensionierten Unterstützungsfunktionen |
| DFM-Rezension | Vom Lieferanten geprüfte Gussrisikos |
| Stichprobenplan | T1 und Überarbeitungsplan vereinbart |
Wie beeinflussen Wanddicke und Zugwinkel die Formbarkeit??
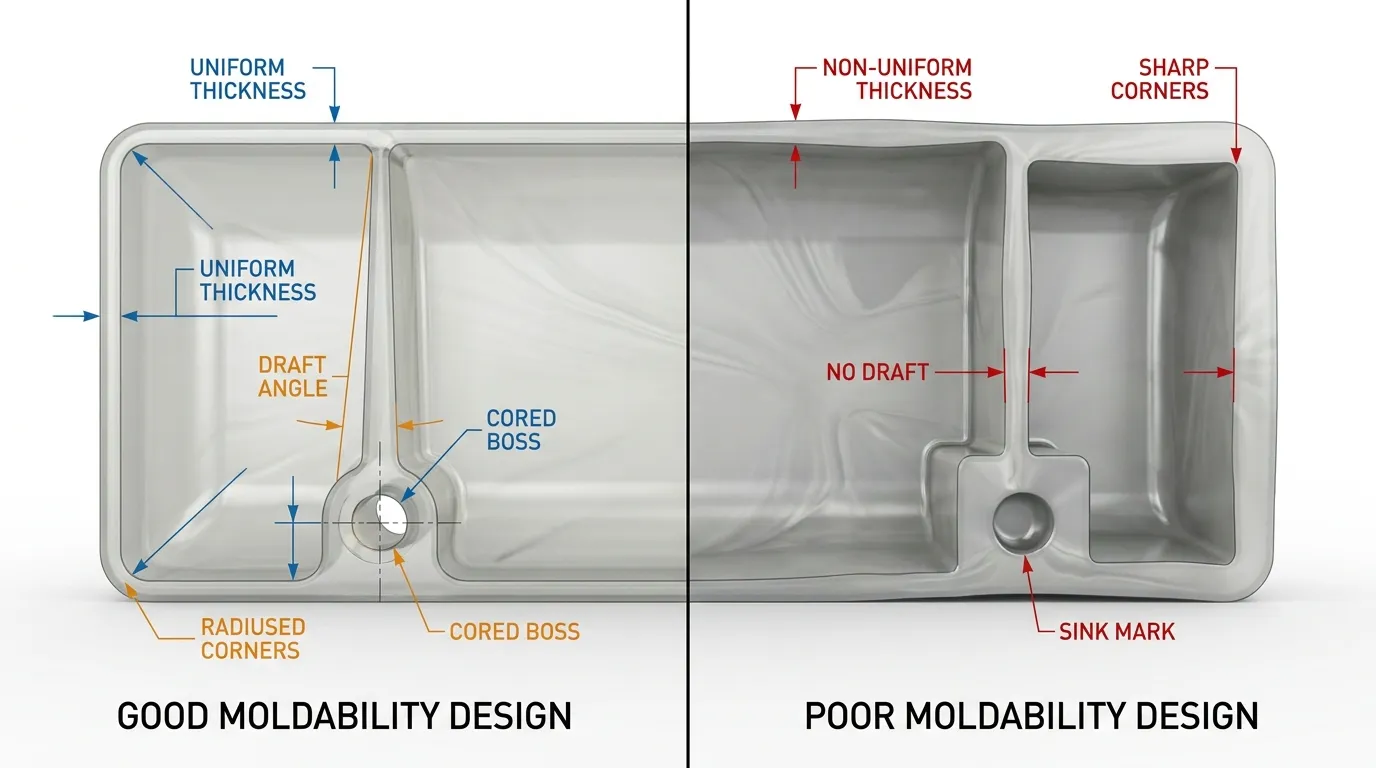
Wandstärke und Zugwinkel beeinflussen direkt die Auffüllung, Kühlung, und Auswurf. Konsistente Wandabschnitte verringern Verformungen, während ausreichende Entzugswinkel helfen, die Teile sauber zu lösen und kosmetische Schäden während der Produktion zu reduzieren.
Die Wanddicke bestimmt, wie der Kunststoff im Inneren der Form fließt und abkühlt. Dicke Abschnitte kühlen langsamer ab, was Senkenspuren verursachen kann, Voids, oder ungleichmäßige Schrumpfung. Dünne Schnitte können sich nicht richtig füllen, wenn das Material zu schnell einfriert.
Ein Gehäuse für Unterhaltungselektronik ist ein häufiges Beispiel. Eine Seite kann nach dem Formen sauber aussehen, während ein anderer sichtbare Senkenspuren zeigt, weil innere Rippen dicke Kühlzonen hinter der kosmetischen Oberfläche erzeugten..
Laut der Hubs Spritzgussleitfaden und die Fiktiver Spritzguss-Designleitfaden, Die gleichmäßige Wanddicke hilft, Verformungen zu reduzieren und die Produktionsstabilität zu verbessern.
Empfohlene Wanddickenbereiche
| Bauteiltyp | Allgemeine Richtlinie |
|---|---|
| Kleine Verbraucherteile | Dünn, Einheitliche Wände |
| Tragende Gehäuse | Mittlere Dicke mit Rippenstütze |
| Große kosmetische Paneele | Ausgewogene Dicke zur Reduzierung von Verformungen |
| Hochfeste Industrieteile | Verstärkung durch Geometrie, Keine übermäßige Wanddicke |
Entwurfswinkelrichtlinien für strukturierte und nicht-strukturierte Teile
Zugwinkel helfen Teilen, sauber aus der Form auszuwerfen. Die meisten Formteile benötigen mindestens 1 bis 2 Grad Zugkraft pro Seite. Texturierte Oberflächen benötigen oft mehr, weil die Textur die Reibung beim Auswerfen erhöht.
Ein Hersteller von Automobilausstattungen kann nach dem Testen der strukturierten Oberflächen die Zugwinkel erhöhen. Ohne zusätzlichen Zug, Kosmetische Bremsspuren können beim Auswerfen auftreten, Vor allem bei tiefen Merkmalen oder glänzenden Teilen.
Wenn du die Geometrie für die Herstellungsfähigkeit verfeinerst, Dieser Leitfaden auf Kunststoffteilgeometrie Deckt weitere Designaspekte ab.
Was sind die besten Praktiken für Rippchen, Bosse, und Ecken?
Rippen und Bosse sollten Teile stärken, ohne dicke Abschnitte zu erzeugen, die ungleichmäßig abkühlen. Allmähliche Übergänge, Verstärkte Bosse, und die richtige Rippendicke hilft, Sinkspuren und Spannungskonzentration zu verhindern.
Rippen sind oft besser als dicke Wände, wenn zusätzliche Steifigkeit nötig ist. Dicke Kunststoffabschnitte kühlen ungleichmäßig ab und verursachen sichtbare Defekte. Richtig dimensionierte Rippen stärken das Teil und sorgen für ein gleichmäßigeres Kühlverhalten.
Bosse brauchen außerdem sorgfältige Unterstützung. Nicht gestützte Bossen können während der Montage reißen oder sich beim Formen verformen. Ein Start-up-Hardwareunternehmen kann die Werkzeugzulassung verzögern, nachdem eine DFM-Überprüfung nicht gestützte Schraubenbosse in der Nähe eines dünnen Wandabschnitts identifiziert hat.
Rib and Boss Design-Checkliste
- Halte die Rippendicke kleiner als die angrenzende Wand
- Füge Filets an den Rippenbasen hinzu, um die Spannungskonzentration zu reduzieren
- Verstärke hohe Bosse mit unterstützenden Rippen
- Vermeiden Sie scharfe Ecken, die den Materialfluss unterbrechen
- Verwenden Sie allmähliche Radiusübergänge zwischen Wandabschnitten
Ecken sind wichtiger, als viele Teams erwarten. Scharfe innere Ecken erhöhen die Spannung und den Unterbrechungsfluss. Abgerundete Übergänge helfen dabei, das Material gleichmäßiger durch den Hohlraum zu bewegen und das Rissrisiko später zu verringern.
Für detailliertere Funktionsplanung, Diese Ressource auf Gestaltung von Formmerkmalen erklärt, wie Formstrukturen mit der Bauteilgeometrie interagieren.
Wie sollte die Materialauswahl das Bauteildesign beeinflussen??
Die Materialwahl beeinflusst die Schrumpfung, toleranzen, Kühlverhalten, und Anforderungen an das Formdesign. Teams sollten die Harzeigenschaften sowohl an die Produktleistung als auch an die Herstellbarkeitsziele anpassen, bevor die Werkzeuge genehmigt werden.
Die Materialwahl beeinflusst viel mehr als nur die Festigkeit. Verschiedene Harze schrumpfen während der Kühlung unterschiedlich zusammen, reagieren unterschiedlich auf Hitze, und erfordern unterschiedliche Verarbeitungsbedingungen. Diese Variablen beeinflussen direkt das Werkzeugdesign und die Produktionskonsistenz.
Ein Material mit höherer Schrumpfung kann beim Formentwurf zusätzliche Kompensation benötigen. Ein anderes Harz benötigt möglicherweise eine strengere Prozesskontrolle, um die kosmetische Qualität oder Maßstabilität zu erhalten.
Materialauswahl-Entscheidungstabelle
| Designvorrang | Materielle Überlegungen |
|---|---|
| Kosmetische Oberfläche | Oberflächenqualität und Fließverhalten |
| Hitzebeständigkeit | Thermische Stabilität während der Nutzung |
| Strukturelle Festigkeit | Stoßfestigkeit und Steifigkeit |
| Enge Toleranzen | Vorhersehbares Schrumpfverhalten |
| Außennutzung | UV- und Umweltresistenz |
Enge Toleranzen sollten nicht als Standard-Ingenieurspraktik betrachtet werden. Viele Spritzgussteile leisten eine gute Leistung mit standardisierten Produktionstoleranzen und geringerer Werkzeugkomplexität. Eine übermäßige Präzision erhöht oft die Kosten, ohne die funktionale Leistung zu verbessern.
Dieser Leitfaden auf Überlegungen zur Materialverarbeitung erklärt, wie das Harzverhalten die Produktionsbedingungen und den Formaufbau beeinflusst.
Welche Toleranzrichtlinien verhindern unnötige Werkzeugkosten?
Enge Toleranzen erhöhen die Werkzeugkomplexität, Anforderungen an die Inspektion, und Prozessvariabilität. Die meisten Spritzgussteile sollten standardisierte Produktionstoleranzen verwenden, es sei denn, die Anwendung erfordert kritische Präzisionsmerkmale.
Jede Toleranz sollte einen Grund dafür haben. Enge Maße erhöhen die Bearbeitungspräzision, Schimmelkomplexität, Prozessüberwachung, und Inspektionsanforderungen. Sie können auch die Produktionsausbeute während der Massenproduktion verringern.
Viele Käufer verursachen unbewusst unnötige Werkzeugkosten, indem sie Präzisionstoleranzen über ein ganzes Bauteil anwenden, anstatt sie auf funktionale Bereiche zu beschränken..
Vergleichstabelle der Toleranz
| Toleranzstrategie | Produktionsauswirkungen |
|---|---|
| Standard-Produktionstoleranz | Geringere Werkzeugkosten und schnellere Probenahme |
| Enge kosmetische Toleranz | Mehr Polieren und Inspektion |
| Toleranz für enge Montage | Höhere Werkzeuggenauigkeit ist erforderlich |
| Enge Toleranz über den gesamten Teil | Erhöhte Produktionsvariabilität |
Ein Steckverbindergehäuse benötigt möglicherweise nur kritische Toleranzen rund um die Verbindungsmerkmale. Die äußeren Gehäuseflächen erfordern oft nicht die gleiche Präzision. Die Begrenzung enger Toleranzen auf Funktionsbereiche hilft, angemessene Werkzeugkosten und Produktionseffizienz zu gewährleisten.
Wenn dein Team Kosten gegen Herstellbarkeit abwägt, Dieser Artikel über Fertigungstoleranzplanung bietet zusätzliche DFM-Anleitung.
Was sollte eine ordnungsgemäße DFM-Bewertung im Spritzgießen enthalten.?
Eine ordnungsgemäße DFM-Überprüfung prüft, ob das Teil gefüllt werden kann, kühl, Auswerfen, und während der Produktion konstante Toleranzen aufrechterhalten. Es sollte geometrische Risiken erkennen, bevor der Gussstahl geschnitten wird.
Eine gründliche DFM-Überprüfung ist eine der besten Möglichkeiten, Tooling-Überarbeitungen zu verhindern. Es hilft Lieferanten, Gussrisiken vor Beginn der Bearbeitung zu identifizieren, wenn Veränderungen noch handhabbar und erschwinglich sind.
Laut der Protolabs-Design für Modellbau-Toolkit, DFM-Analyse sollte die Geometrie bewerten, Materialverhalten, Gate-Platzierung, Kühleffizienz, und Auswurfleistung.
Kern-DFM-Überprüfungsbereiche
- Gate-Platzierung und Materialfluss
- Kühlkonsistenz über die gesamte Kavität hinweg
- Auswurf- und Entwurfswinkelvalidierung
- Versenkungsmarkierung und Verzugsrisiko
- Bewertung von Rippen- und Bossgeometrie
- Trennlinienplatzierung
- Toleranzmachbarkeit
Eine häufige Produktionsverzögerung tritt auf, wenn Teams Werkzeuge genehmigen, bevor sie die Gate-Platzierung sorgfältig überprüfen. Eine spätere Verlegung des Tores kann eine Neubearbeitung von Stahl und eine Verlängerung der Probenahme um mehrere Wochen erfordern.
Geschwindigkeitsorientierte Werkzeugpläne können auch zu instabilen Produktionsstarts führen, wenn die Revisionsplanung zu aggressiv komprimiert wird. Schnelle Zeitpläne funktionieren am besten, wenn Entwürfe bereits ausgereift und vollständig geprüft sind.
Fragen, die Käufer während der DFM-Genehmigung stellen sollten
- Welche Bereiche sind am stärksten gefährdet für Sinken oder Verzug?
- Sind irgendwelche Merkmale schwer auszuwerfen??
- Welche Dimensionen sind schwer konstant zu halten?
- Benötigen kosmetische Oberflächen zusätzlichen Zug.?
- Welche Überarbeitungen werden nach dem Stahlschnitt teuer?
Für einen tieferen Bewertungsablauf, Dieser Leitfaden auf DFM-Analyse der Spritzgießtechnik erweitert Methoden zur Herstellung der Herstellungsfähigkeit.
Welche Lieferantenfragen verhindern Produktionsverzögerungen?
Käufer sollten bewerten, wie Lieferanten mit DFM-Feedback umgehen, Stichprobenüberarbeitungen, Schimmelpflege, und Produktionsausweitung. Diese operativen Details beeinflussen oft die Zeitpläne eher als die angebotenen Werkzeugkosten allein.
Ein Anbieter kann wettbewerbsfähige Werkzeugpreise anbieten, aber dennoch Schwierigkeiten beim Produktionsaufbau haben. Fragen zum Arbeitsablauf, Kommunikation, und Überarbeitungshandhabung verrät oft mehr über die langfristige Zuverlässigkeit als das ursprüngliche Angebot.
Fragen Sie Lieferanten, wie sie die T1-Probenahme verwalten, Werkzeugkorrekturen, Vorbeugende Wartung, und Prozessvalidierung. Die Planung der Formpflege ist wichtig, weil abgenutzte Werkzeuge die Konsistenz über lange Produktionsläufe beeinflussen können.
Lieferantenbewertungscheckliste
| Frage | Warum es wichtig ist |
|---|---|
| Wie werden DFM-Überarbeitungen gehandhabt?? | Verhindert Verwirrung bei der Genehmigung |
| Wie sieht der Zeitplan für die T1-Probenahme aus?? | Setzt realistische Erwartungen an den Zeitplan |
| Welche Pressgrößen sind verfügbar? | Bestätigt die Produktionskompatibilität |
| Wie werden Werkzeugreparaturen gehandhabt?? | Verringert das Ausfallzeitrisiko |
| Welche Qualitätsprüfungen sind Standard? | Verbessert die Konsistenz |
Ein Anbieter mit etwas längerer Vorlaufzeit könnte dennoch die sicherere Option sein, wenn seine DFM-Kommunikation stärker ist und der Probenahmeprozess organisierter ist.
Diese Übersicht von Produktionsworkflow-Phasen hilft Einkäufern zu verstehen, wie die Koordination der Lieferanten die Produktionsbereitschaft beeinflusst.
Welche Produktions- und Beschaffungsrisiken sollten Teams einplanen?
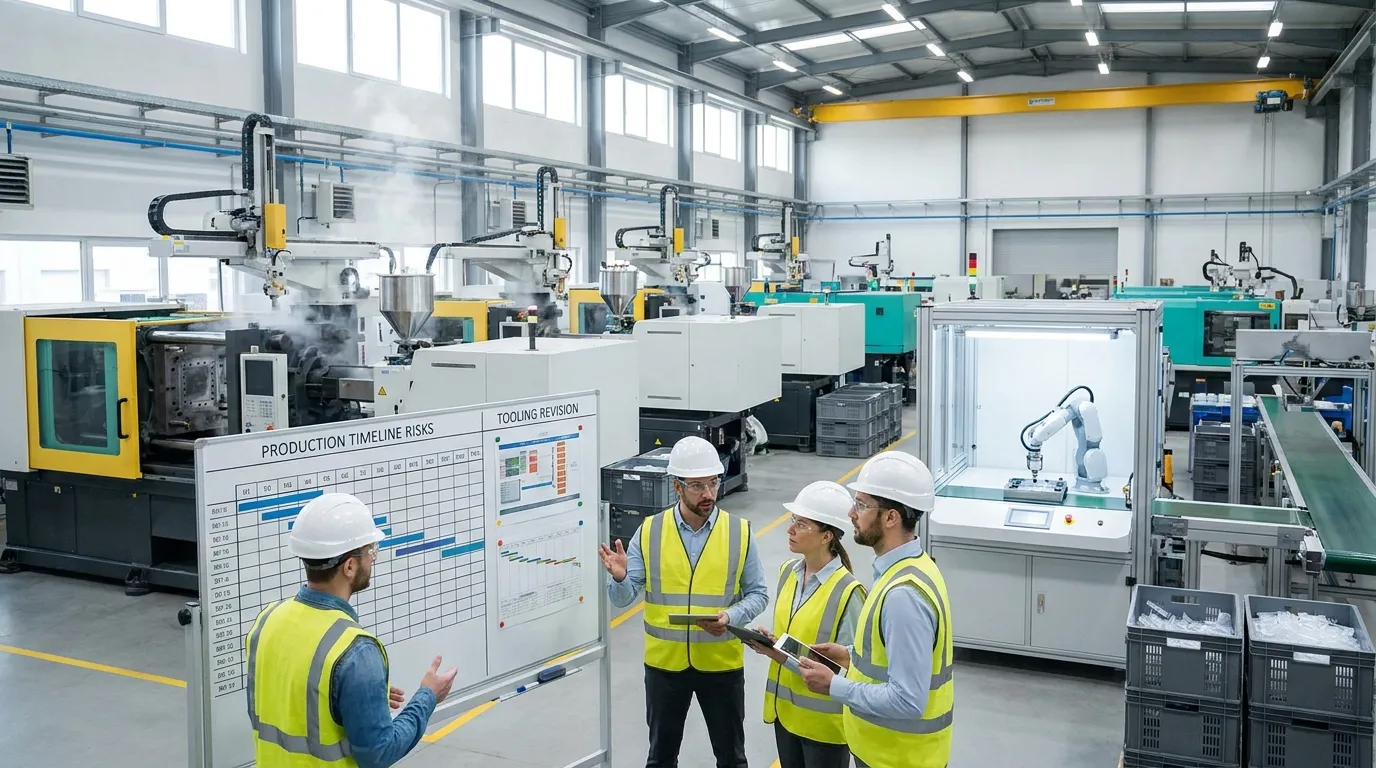
Zeitpläne für Spritzgießen verzögern sich oft aufgrund von Werkzeugüberarbeitungen, Verzögerte Genehmigungen, Zollkontrollen, oder instabiler Produktionssteigerung nach der Stichprobennahme. Frühzeitige Planung reduziert sowohl das Kostenrisiko als auch Startverzögerungen.
Die meisten Projektverzögerungen treten auf, nachdem Teams davon ausgehen, dass die Werkzeuge bereits "fertig" sind. In Wirklichkeit, Stichprobe, Überarbeitungen, Versand, und die Produktionsübertragung kann noch lange nach Beginn des Stahlschnitts zu Zeitplaninstabilität führen.
Eine Überarbeitung nach dem Stahldesign ist eine der teuersten zeitlichen Unterbrechungen. Selbst die Änderung der Gate-Platzierung oder die Anpassung eines kosmetischen Merkmals kann eine Neubearbeitung des Gussstahls und eine Neustartvalidierung erfordern..
Warum Änderungen nach dem Stahldesign zu teuren Verzögerungen führen
Ein medizinisches Gehäuseprojekt kann die erste CAD-Genehmigung bestehen, dann scheitert die kosmetische Überprüfung nach der T1-Probenahme. Die überarbeitete Gate-Position verbessert die Oberflächenqualität, verlängert aber mehrere Wochen zum Werkzeugplan, da der Hohlraum Bearbeitungsupdates benötigt.
Diese Verzögerungen werden beim Auslandstransport von Werkzeuglieferungen noch ernster, Zollabfertigung, oder zollbezogene Inspektionen beteiligt sind. Branchenberichte von Aprios und Versand-Updates, die von BAP-Leisten Zeigen, wie sich die Vorlaufzeiten verlängern können, wenn Produktionstransfer und Logistikplanung schwach sind.
Risikotabelle für Spritzgießverzögerungen
| Risikoquelle | Typische Ursache | Auswirkungen auf den Zeitplan | Präventionsschritt |
|---|---|---|---|
| Werkzeugüberarbeitung | Späte Geometrieänderung | Mehrwöchige Verzögerung | DFM frühzeitig finalisieren |
| Zollkontrolle | Unvollständige Unterlagen | Versandverzögerung | Dokumente überprüfen |
| Schlechter Stichprobenplan | Unklarer Genehmigungsprozess | Wiederholte Stichprobenzyklen | Definition der T1-Erwartungen |
| Materialänderung | Problem der Harzverfügbarkeit | Revalidierung erforderlich | Frühzeitige Auswahl des Schlossmaterials |
| Produktionsübertragung | Inkonsistenter Prozessaufbau | Start-Instabilität | Standardisieren Sie Prozesskontrollen |
Eine ausländische Werkzeugsendung kann auch Zollverzögerungen erleiden, wenn Musterdeklarationen oder kommerzielle Dokumente unvollständig sind. Diese Risiken werden bei frühen Beschaffungsgesprächen oft ignoriert, auch wenn sie direkt die Startpläne beeinflussen.
Für Teams, die Lieferantenzeitpläne verwalten, Dieser Leitfaden zu dem Zeitplan von Werkzeugen bis Produktion erklärt, wie Produktionsphasen von der Werkzeugfreigabe bis zum Fertigungsaufbau zusammenhängen.
Den nächsten Schritt richtig machen
Gute Spritzgussrichtlinien drehen sich weniger darum, technische Regeln auswendig zu lernen, sondern vielmehr darum, bessere Produktionsentscheidungen vor Beginn der Werkzeuge zu treffen. Teams, die die Wanddicke validieren, Entwurf, toleranzen, Materialien, und DFM-Rückmeldungen früh vermeiden meist die teuersten Überarbeitungen später.
Vor der Genehmigung der Werkzeuge, Überprüfen Sie das Teil sowohl aus technischer als auch aus produktionstechnischer Sicht. Stellen Sie den Lieferanten schwierige Fragen, unnötige Toleranzen herausfordern, und zu bestätigen, wie Überarbeitungen gehandhabt werden, falls die Stichprobenbildung Probleme aufdeckt.. Kleine Entscheidungen während der Designüberprüfung bestimmen oft, ob die Produktion stabil bleibt oder später teuer zu beheben ist.
Häufig gestellte Fragen
Was ist die ideale Wanddicke für das Spritzgießen??
Die ideale Wanddicke hängt vom Harz und der Bauteilgeometrie ab, Aber Konsistenz ist wichtiger als absolute Dicke. Einheitliche Wände verringern Verformungen, Sinkspuren, und Kühlungleichgewicht während der Produktion.
Wie viel Zugwinkel wird für Spritzgussteile empfohlen??
Die meisten Spritzgussteile benötigen mindestens 1 bis 2 Grad Zugkraft pro Seite für einen glatten Auswurf. Texturierte Oberflächen und tiefere Merkmale erfordern meist zusätzlichen Zug, um Schleifspuren und kosmetische Schäden zu verhindern.
Warum ist DFM im Spritzgießen wichtig??
DFM hilft Herstellern, Füllungen zu identifizieren, Kühlung, Auswurf, und Toleranzrisiken vor Beginn der Werkzeugbildung. Eine frühe DFM-Überprüfung senkt die Überarbeitungskosten und verhindert vermeidbare Produktionsverzögerungen während der Sampling und des Hochlaufs.
Wie lange dauert es, eine Spritzform zu bauen?
Die Vorlaufzeiten für Produktionsformen reichen je nach Geometrie meist von mehreren Wochen bis zu mehreren Monaten, Karies, Oberflächenanforderungen, und Werkzeugüberarbeitungen. Konstruktionsänderungen nach dem Stahlschnitt verlängern in der Regel die Zeitpläne weiter.
Was verursacht Sink-Spuren beim Spritzgießen??
Sinkspuren entstehen meist, wenn dicke Abschnitte ungleichmäßig abkühlen oder Rippen und Bosse überdimensioniert sind. Gleichmäßige Wanddicke und allmähliche Übergänge helfen, das Risiko beim Formen zu verringern.
Welche Fragen sollten Käufer einem Spritzgießanbieter stellen??
Käufer sollten nach dem DFM-Überprüfungsprozess fragen, Sampling-Workflow, Pressefähigkeit, Überarbeitungshandhabung, und Schimmelpflegeplanung. Diese Faktoren beeinflussen die Produktionsstabilität und die Zuverlässigkeit der Vorlaufzeit stark.
Freigeben:



Geschrieben von Sunshine
Bei Sunshine, Wir sind ein professioneller Hersteller und Lieferant von Präzisionsformkomponenten, bietet ein breites Produktsortiment für Stange- und Spritzgussanwendungen. Unser Kernfokus liegt auf dem Stanzen von Stempeln, Auswurfstifte und -hülsen, sowie Führungspfosten und Buchsen. Mit fortschrittlicher CNC-Bearbeitung, Strenge Qualitätskontrolle, und starke Produktionskapazitäten, Wir sorgen für Zuverlässigkeit, Hochpräzisionsteile, zusammen mit vorrätigen Standardkomponenten für schnelle und effiziente weltweite Versorgung.
NACHRICHTEN
EMPFANG SERVICE
Mit hochwertigen Teilen für jedes Budget und freundlichem Personal, das geschult ist, um Ihren Besuch informativ und unkompliziert zu gestalten.
