



Perforations-Lochstift-Design für wiederholte Small-Loch-Muster
Das Design eines Perforationsstempelstifts ist nicht einfach eine Frage der Wahl eines kleinen Durchmessers und eines harten Materials. Ein zuverlässiges Design muss das Lochmuster koordinieren, Blechmaterial, Stanzgeometrie, Unterstützungssystem, Kombinierte Schneidkraft, die clearance, Schneckenpfad, und Wartungsmethode.
Die Herausforderung wird größer, wenn der Lochdurchmesser kleiner wird oder bei jedem Schlag mehr Löcher gestanzt werden. A long, Nicht gestützter Spitze kann abgelenkt werden. Ein dichter Cluster kann die Presskapazität überschreiten oder das Blatt verzerren. Kleine Slugs können die Matrize verstopfen oder auf die Arbeitsfläche zurückkehren. Der Stanz muss daher als Teil des vollständigen Schneidsystems konstruiert werden.
Für umfassendere Informationen über Punches, Stripper-Systeme, Leitelemente, und andere Werkzeugteile, Siehe die Leitfaden für die Stanzenkomponenten (Schlussfolgerung). Dieser Leitfaden konzentriert sich speziell auf Lochstifte, die für wiederholte Small-Loch-Muster verwendet werden.
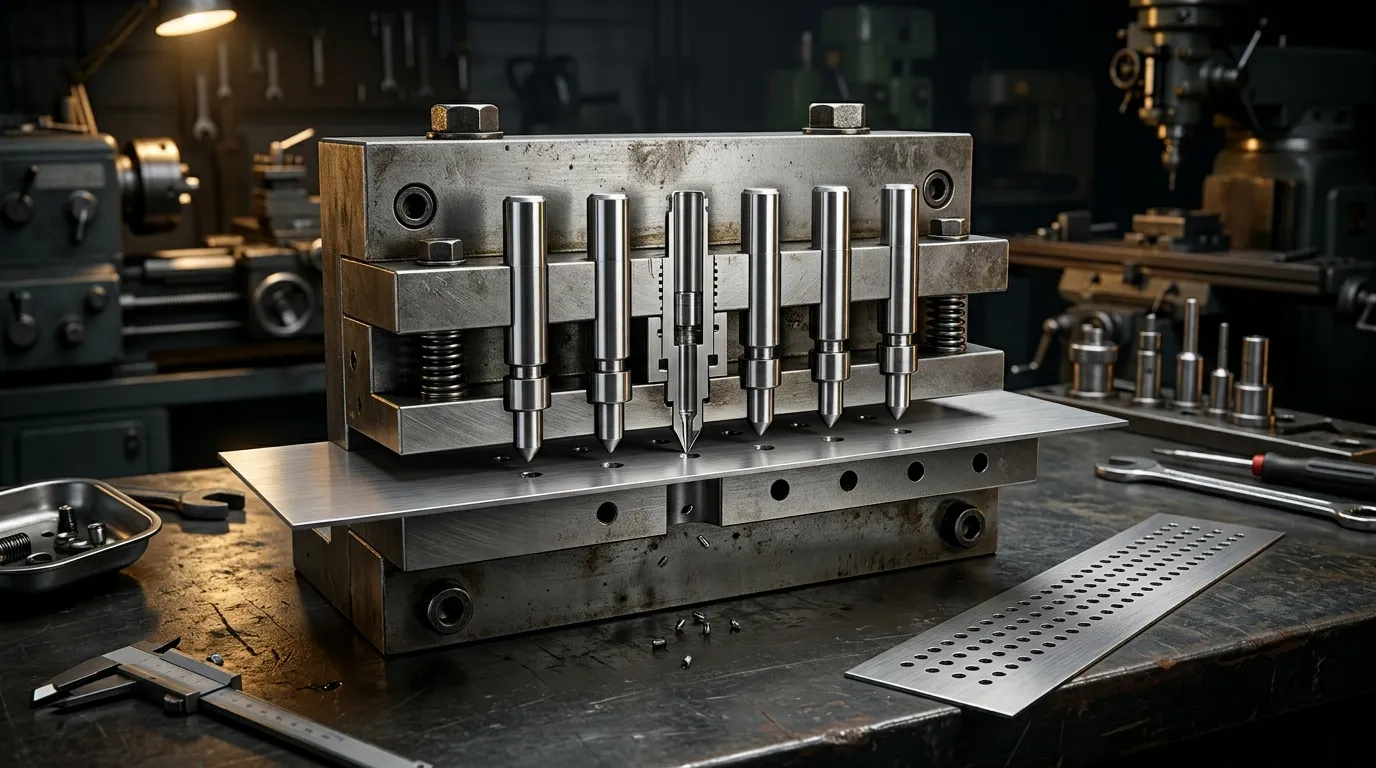
Was in einem Perforationsstanzsystem zusammen entworfen werden muss?
Ein Lochstift bildet einen Teil eines Lastwegs, der durch das Werkzeug verläuft:
- Die Schneidspitze tritt in das Blatt ein.
- Der Stanzschaft überträgt die Schneidlast nach oben.
- Die Lochplatte lokalisiert und hält den Stift.
- Die Rückplatte stützt den Stempel gegen axiale Reaktionen.
- Der Abzieher steuert das Blatt und kann den Stempel in der Nähe seiner Spitze führen..
- Die Matrizenöffnung bildet die gegenüberliegende Schneide.
- Der Slug geht durch die Stanzenrelief und verlässt das Werkzeug.
Eine Schwachstelle in einem Teil kann die gesamte Operation beeinflussen. Ein starkes Stanzmaterial verhindert keinen Versagen, wenn die Arbeitsspitze zu lang ist, Der Stripper erlaubt seitliche Bewegung, oder die Lochöffnung ist nicht ausgerichtet. Ein korrekt dimensionierter Stift kann dennoch instabile Ergebnisse liefern, wenn mehrere Spitzen eine übermäßige kombinierte Kraft erzeugen oder der Slug-Weg blockiert wird.
Deshalb sollte Perforationswerkzeuge nicht als isolierte Komponentenauswahl behandelt werden. Allgemeine Werkzeugbau- und Stempeltypentscheidungen werden in den Leitfaden für Stanzenwerkzeuge. Hier, Das Design beginnt mit dem wiederholten Lochmuster und arbeitet sich nach innen in Richtung des Lochstifts hin.
Define the Hole Pattern and Sheet Requirements Before Designing the Pin
Der Arbeitsdurchmesser ist nur ein Eingang. Vor der Auswahl einer Nadelarchitektur oder eines Materials, Definieren Sie die Bedingungen, die den Schneidvorgang steuern.
Das Designpaket sollte enthalten sein:
- Sheet material and condition
- Nominal sheet thickness and thickness tolerance
- Lochdurchmesser, Form, und dimensionale Toleranz
- Hole pitch in each direction
- Remaining material between adjacent holes
- Musteranordnung, einschließlich ausgerichteter oder versetzter Reihen
- Required open area
- Burr direction and allowable burr height
- Sheet-flatness requirements
- Expected production volume
- Available press and station capacity
- Lubrication and cleanliness requirements
- Planned sharpening and replacement method
Diese Eingänge sind miteinander verbunden. Die Änderung der Blechdicke beeinflusst die Schneidkraft, Slug-Geometrie, Praktische Lochgröße, und Matrizenräumung. Die Verringerung des Lochgestells lässt weniger Material zwischen benachbarten Öffnungen zurück und kann sowohl das Blech als auch die Matrize schwächen. Die Erhöhung der Anzahl der Spitzen erhöht den kombinierten Schnittumfang und die Gesamtkraft.
Lochgröße, Material, und Thickness Set die erste Machbarkeitsprüfung
Ein kleines Loch ist schwieriger zu stanzen, wenn sein Durchmesser sich der Blechdicke nähert oder darunter fällt. Die genaue praktische Grenze hängt vom Arbeitsmaterial ab, Stanzmaterial, Anleitung, Ausrichtung, Werkzeugbau, und erforderliche Lochqualität.
Eine harte oder hochfeste Blech erzeugt in der Regel eine höhere Schneidelast als ein weicheres Material derselben Dicke. Ein kleiner Lochquerschnitt muss diese Last tragen, ohne sich zu biegen, Chipping, oder brechen. Geführte Werkzeuge können ein anspruchsvolleres Verhältnis zwischen Durchmesser und Dicke unterstützen als eine lange, Nicht-gelenkter Schlag, Doch die Führung beseitigt nicht die Notwendigkeit ausreichender Schlagkraft.
Technical references such as MISUMI’s guidance on small-diameter hole punching Betonen Sie kurze Arbeitsabschnitte, Gestufte Unterstützung, und kontrollierte Slug-Entfernung. Lieferantenverhältnisse können für eine frühe Machbarkeitsprüfung nützlich sein, Sie sollten jedoch nicht als universelle Designgrenzen behandelt werden.
Pitch, Verbleibendes Web, und Flachheit definieren das Muster-Risiko
Die Lochneigung ist der Mittelpunktabstand zwischen benachbarten Perforationen. Das verbleibende Netz, manchmal auch als Brücke bezeichnet, ist das Material, das zwischen ihren Kanten bleibt.
Ein Muster kann einzeln machbare Löcher enthalten, ist aber dennoch schwierig herzustellen, wenn das Netz zu eng wird. Dichte Perforationen können:
- Reduce local sheet stiffness
- Weaken the die material between openings
- Increase the risk of hole interaction
- Produce sheet stretch or waviness
- Create oil-canning across a larger panel
- Concentrate cutting load in one region of the tool
Ausgerichtete Zeilen und gestaffelte Zeilen verteilen die Last nicht auf die gleiche Weise. Ein gestaffeltes Muster kann die Verteilung offener Flächen verbessern oder die direkte Ausrichtung schwacher Abschnitte verringern, aber sie löst Verzerrungen nicht automatisch. Die Ebenenanforderung des fertigen Panels muss mit der vollständigen Stanzsequenz berücksichtigt werden.
Choose the Punch Pin Architecture That Supports the Small Working Tip
Ein Perforationsstift enthält normalerweise mehrere funktionelle Bereiche:
- The working tip that creates the hole
- A transition or shoulder behind the tip
- A larger shank that transfers and supports the load
- A retention feature that locates the punch in the punch plate
- An adjustment or regrinding allowance where required
Der kleine Arbeitsbereich sollte nur so lang sein, wie der Betrieb benötigt. Zusätzliche ungestützte Länge erhöht die Empfindlichkeit gegenüber seitlicher Bewegung und Beugung. Die erforderliche Länge muss dennoch eine geeignete Durchdringung ermöglichen, Stripper-Anleitung, Ausmusterung, und zukünftige Schärfung.
Geradeaus, Gestuft, und Mehrstufige Stifte bedienen verschiedene Schnittgrößen
| Pin architecture | Typical design logic | Hauptvorteil | Hauptbegrenzung |
|---|---|---|---|
| Straight pin | Working section and shank have the same or similar cross-section | Simple geometry and manufacture | A very small full-length section may lack stiffness |
| Stepped pin | Small working tip is supported by a larger shank | Better support behind the cutting section | Shoulder position and transition require careful design |
| Multi-step pin | Several transitions connect a small tip to a much larger body | More gradual change between widely different sections | More complex geometry and inspection |
MISUMI’s discussion of hole-punching punch design unterscheidet gerade, Stufe, und Mehrstufige Stanzen entsprechend der Stärke und Größe des Funktionsabschnitts.
Ein Stufenlocher wird oft in Betracht gezogen, wenn das erforderliche Loch zu klein ist, damit ein langer gerader Stift ausreichend steif bleibt. Der größere Schaft sorgt für Unterstützung, während der kleinere Abschnitt den Schnitt durchführt. Der Übergang sollte die Last übertragen, ohne eine unnötig starke Spannungskonzentration zu erzeugen.
Working Length and Transition Geometry Control Deflection and Stress
Zwei Stanzen mit demselben Spitzendurchmesser können sich sehr unterschiedlich verhalten, wenn man einen viel längeren, nicht gestützten Arbeitsabschnitt hat.
Da der schlanke Abschnitt länger wird, Der Pin wird anfälliger für:
- Lateral deflection
- Misalignment with the die opening
- Uneven side wear
- Chipping at the cutting edge
- Fatigue breakage
- Bending during stripping
Auch der Übergang hinter der Arbeitsspitze ist von Bedeutung. Eine abrupte Verringerung des Schnitts kann eine stark belastete Fläche erzeugen. Ein besser unterstützter Übergang verteilt die Last auf den größeren Schaft und erhält dabei den erforderlichen Zugang zum Blatt und Abzieher.
Es gibt kein einheitliches universelles Arbeitslängenverhältnis für jedes Material und jede Anwendung. Die endgültige Geometrie muss die Durchschlagskraft berücksichtigen, Blechdicke, Stripper-Position, Führungslänge, Nachschleifzuschuss, und die tatsächliche Last auf der Spitze.
Führer, Retain, und den Schlag durch den gesamten Schlag zurückziehen
Kleine Stempel benötigen sowohl axiale als auch seitliche Unterstützung.
Die Stanzplatte hält den Schaft fest und lokalisiert ihn. Die Rückenplatte stützt den Stempel gegen die Schneidreaktion. Der Abzieher steuert das Blech während des Zurückziehens und kann den Stanz nahe an den Schneidbereich führen. Diese Elemente müssen mit der Stempelöffnung ausgerichtet bleiben.
Selbst ein korrekt dimensionierter Stift kann ausfallen, wenn das Stützsystem seitliche Belastung zulässt.
Stripper Guidance Limits Punch Wandering Near the Cutting Tip
Ein vom Abzieher geführter Stanz passiert eine kontrollierte Öffnung in der Abziehplatte, bevor er in das Blatt eintritt. Diese enge Unterstützung verringert die Strecke, über die sich die kleine Spitze seitlich bewegen kann.
MISUMI’s technical note on stripper guidance for hole-blanking punches erklärt, dass kleine Schläge besonders anfällig für seitliche Bewegungen sind. Der Stripper kann diese Bewegung reduzieren, aber nur, wenn sich die Stripperin selbst genau bewegt.
Wenn der Stripper kippt, Schichten, oder eine übermäßige Freigabe hat, es kann Fehler auf den Stempel übertragen, anstatt ihn zu korrigieren. Die Stripper-Eröffnung, Stanzschenkel, und das Öffnen der Chips muss daher als ein Ausrichtungssystem behandelt werden..
Punch Plate and Backing Plate Complete the Axial Load Path
Die Lochplatte positioniert den Stift, aber es bietet möglicherweise allein keinen ausreichenden Widerstand gegen konzentrierte axiale Lasten. Ein kleiner Stempelkopf oder -schaft kann einen hohen lokalen Druck hinter dem Stift erzeugen.
Eine Rückplatte verteilt diese Reaktion in eine stärkere Stützfläche. Ohne ausreichende Unterstützung, Der Stempel kann sich in den Halter eindellen oder einsinken, Änderung der Arbeitshöhe und -ausrichtung.
MISUMI’s guidance on backing-plate design Hervorhebt dieses Problem bei Punches mit kleinen unterstützenden Querschnitten.
Der Lastweg sollte flach bleiben, starr, und korrekt lokalisiert. Ein harter Schlag gegen einen schwachen oder schlecht gestützten Halter kann bei wiederholter Belastung dennoch Position verlieren.
Match Pin Count and Pattern Arrangement to the Available Punching Force
Ein Cluster-Stanzer erzeugt mehrere Löcher in einem Schlag. Dies kann die Anzahl der erforderlichen Presszyklen reduzieren, aber die Presse muss den kombinierten Umfang aller beteiligten Spitzen durchtrennen.
Die Gesamtlast wird nicht allein durch die Lochanzahl bestimmt. Es kommt darauf an:
- Total engaged cut perimeter
- Blechdicke
- Work-material shear resistance
- Number of tips cutting simultaneously
- Punch sharpness
- Die clearance
- Stripping conditions
- Tool and press efficiency
Das Hinzufügen weiterer Spitzen kann die Leistung pro Schlag erhöhen, Aber es erhöht auch die Schnittlast, Slug-Volumen, Wartungserfahrung, und die Möglichkeit von Blattverformungen.
Geschätzte Kraft aus dem gesamten Schnittumfang, Nicht nur Hole Count
Eine konzeptuelle Schlagkraft-Beziehung ist:
Punching force ≈ total cut perimeter × sheet thickness × material shear resistance
Für einen Cluster, Der gesamte Schnittumfang ist die Summe der Umfangsbereiche aller Spitzen, die im selben Abschnitt des Hubs eingreifen.
Das bedeutet, dass zehn kleine runde Löcher nicht die gleiche Last erzeugen wie zehn Schlitze mit einem viel größeren Gesamtumfang. Zwei Muster mit ähnlicher offener Fläche können ebenfalls unterschiedliche Kräfte erfordern, da ihre Kantenlängen unterschiedlich sind.
Mate Precision’s cluster punching guidance Der gesamte Schnittbereich wird als zentraler Kraftplanungsfaktor verwendet und empfohlen, die Clusterlast mit den Maschinen- und Stationsgrenzen zu vergleichen.
Die Berechnung sollte als technische Schätzung behandelt werden. Das eigentliche Werkzeug muss auch die Abziehkraft berücksichtigen, Lastverteilung, Pressezustand, und die Werkzeuggrenzen des Herstellers.
Staggering and Load Distribution Can Reduce Pattern-Level Problems
Wenn jede benachbarte Spitze gleichzeitig ins Material eindringt, Die Schneidlast kann auf eine kleine Fläche konzentriert sein. Das kann die Spitzenkraft erhöhen und das Blatt um das Muster dehnen.
Mögliche Designantworten sind unter anderem:
- Dividing the pattern across more than one station
- Using fewer active tips
- Arranging rows so that engagement is distributed
- Staggering tip lengths where the tooling system permits it
- Balancing the pattern around the tool centre
- Changing the punching sequence
Diese Methoden können die lokale Konzentration verringern, aber sie können auch die Werkzeugkomplexität erhöhen oder die Ladereihenfolge verändern. Sie müssen die fertigen Lochpositionen und die Bauteilgeometrie bewahren.
Wilson Tool’s information on perforating with cluster tools außerdem identifiziert Blechdehnung und Öleinkochen als praktische Aspekte bei dichter Perforationsarbeit.
Coordinate Die Clearance with Slug Evacuation
Stanz und Matrizenöffnung bilden ein Schnittpaar. Die Abstand zwischen ihnen beeinflusst die Lastreduzierung, Bruchverhalten, Burr-Formation, Werkzeugverschleiß, und Slug-Release.
Wiederholte Small-Hole-Muster machen die Abfallbehandlung besonders wichtig. Ein Cluster mit 20 Spitzen erzeugt bei jedem vollständigen Lochzyklus 20 Slugs. Selbst wenn jede Schnecke klein ist, Der kumulative Abfallfluss kann erheblich werden.
Der Würfel muss liefern:
- Suitable cutting clearance
- Adequate die land
- Relief below the cutting edge
- A continuous exit route
- Access for inspection and cleaning
- Protection against slug recirculation
Die Freigabe muss für das Material überprüft werden, Dicke, und Erforderlicher Vorteil
Der Freiraum wird normalerweise pro Seite zwischen Stanz- und Stanzschneide betrachtet. Der entsprechende Wert hängt vom Blechmaterial ab, Dicke, erforderliche Kantenbedingung, Stanzbedingung, und Werkzeugmethode.
Zu geringer Abstand kann Kraft und Verschleiß erhöhen. Zu großer Abstand kann die Gratmenge erhöhen, Kantenüberrollung, oder dimensionale Variation. Während der Stempel und der Stempel abgenutzt werden, Der effektive Freiraum ändert sich, selbst wenn die ursprünglichen Maße korrekt bleiben.
Für diesen Artikel, Der wichtige Punkt ist, dass der Stiftdurchmesser nicht unabhängig vom Öffnen der Matrixöffnung finalisiert werden kann. Exakte Freifahrtwerte erfordern Material- sowie anwendungsspezifische Berechnung und Validierung.
Every Additional Hole Adds Another Slug That Must Exit Reliably
Kleine Schnecken können:
- Accumulate in restricted die passages
- Bridge across narrow relief sections
- Compact into a blockage
- Adhere to the punch face
- Return to the work surface
- Damage the sheet during a later stroke
Das Stempelrelief sollte es den Slugs ermöglichen, sich wegzubewegen, ohne sich gegenseitig einzuklemmen. Der Werkzeugzugang sollte eine Reinigung ermöglichen, bevor Schmutz die Schneidelast erhöht oder den Stempel beschädigt.
Das Ziehen von Slugs erfordert besondere Aufmerksamkeit. Ein Slug, der dem Stempel nach oben folgt, kann zurück in das Blech gedrückt oder zwischen Werkzeug und Werkstück eingeschlossen werden. Geometrie, Freigabe, Schmierung, Oberflächenzustand, und das Design von Abfällwegen kann dieses Verhalten beeinflussen..
Select Pin Material and Surface Treatment by the Expected Failure Mode
Das härteste verfügbare Stanzmaterial ist nicht automatisch die beste Wahl. Die Materialauswahl sollte auf das dominante Versagensrisiko reagieren.
Häufige Risiken sind:
- Abrasiver Verschleiß
- Klebstoffverschleiß oder Galling
- Edge chipping
- Fatigue breakage
- Plastic deformation
- Impact from misalignment
- Corrosion or surface damage
Ein Material, das Verschleiß gut widersteht, ist möglicherweise weniger widerstandsfähig gegenüber Stößen oder Seitenbelastungen. Ein härteres Material kann eine Fehlstellung besser überstehen, erfordert aber häufigeres Schärfen.
Werkzeugstahl, HSS, und Hartmetallausgleichsverschleiß und Zähigkeit unterschiedlich
| Material family | Useful characteristics | Main design concern |
| Werkzeugstahl | Breites Zähigkeitsgleichgewicht, Verschleißfestigkeit, Wärmebehandlung, und Nachschleifbarkeit | Performance depends strongly on grade and heat treatment |
| High-speed or powder-metallurgy steel | Can provide higher wear resistance while retaining useful toughness | Cost and machining difficulty may increase |
| Karbid | High wear resistance and compressive strength | Empfindlicher gegenüber Aufprallen, Chipping, und Ausrichtungsfehler |
Karbid könnte für stabile Anlagen geeignet sein, abrasiv, Anwendungen mit hohem Volumen, Aber es ist keine universelle Lösung für jedes kleine Loch. Eine schlanke Hartmetallspitze, die seitlicher Belastung oder Aufprall ausgesetzt ist, kann dort abplatzen, wo ein härterer Stahlstempel überleben würde.
Die Auswahl sollte das Plattenmaterial berücksichtigen, Durchmesser der Arbeitsspitze, Nicht getragene Länge, Anleitung, Schmierung, Pressezustand, und frühere Ausfallgeschichte.
SunshinePros Individueller Stanzstift Seitenlisten SKH51, SKH9, DC53, ASP-Qualitätsmaterialien, und Karbid unter den angegebenen Materialoptionen. Die endgültige Eignung muss noch anhand der tatsächlichen Zeichnung und Anwendung bestätigt werden.
Oberflächenfinish, Beschichtung, und Schmieradress-Oberflächenwechselwirkung
Oberflächenfinish beeinflusst die Reibung, Materialaufnahme, Veröffentlichung, und den Zustand des Substrats unter einer Beschichtung. Eine glattere Arbeitsfläche kann helfen, die Haftung in geeigneten Anwendungen zu reduzieren, Aber das Finish allein kann eine nicht gestützte Spitze oder eine falsch ausgerichtete Stanze korrigieren.
Beschichtungen wie TiN, TiCN, und DLC kann für ausgewählte Abnutzungs- oder Reibungsbedingungen berücksichtigt werden. Ihr Wert hängt von ab:
- Stanzsubstrat
- Workpiece material
- Oberflächenvorbereitung
- Edge geometry
- Schmierung
- Temperatur
- Impact and side loading
- Coating adhesion
Eine Beschichtung sollte nicht als strukturelle Reparatur verwendet werden. Sie kann die übermäßige Arbeitsdauer nicht ausgleichen, Schlechte Stripper-Anleitung, schwache Rückführung, oder falsche Freigabe.
Die Schmierung ist ebenfalls Teil des Systems. Es kann die Reibung verringern, Haftverschleiß, und Stripping-Widerstand, aber das Schmiermittel muss mit dem Arbeitsmaterial kompatibel sein, Nachgelagerter Prozess, und Sauberkeitsanforderungen.
Entwerfen Sie das Werkzeug für den Austausch, Schärfen, und Inspektion
Perforationswerkzeuge sollten vor Beginn des ersten Produktionslaufs wartauglich sein. Ein Design, das anfangs gut funktioniert, aber nicht wirtschaftlich repariert werden kann, kann später unnötige Ausfallzeiten verursachen.
Der Wartungsplan sollte sich darauf beziehen:
- Individual pin replacement
- Spare-tip availability
- Sharpening allowance
- Length adjustment after regrinding
- Access to retained pins
- Tip identification
- Inspection points
- Replacement limits
Fixed Multi-Tip Tools and Replaceable Tips Create Different Maintenance Models
Ein fester Mehrspitzen-Stanzer kann kompakt und mechanisch einfach sein. Wenn eine Spitze beschädigt ist, allerdings, Die Reparatur kann das gesamte Werkzeug beeinträchtigen.
Austauschbare Spitzensysteme ermöglichen es, einzelne Stempel auszutauschen, ohne den gesamten Clusterkörper wegzuwerfen. Wilson Tool beschreibt austauschbare Konfigurationen unter seinen Perforationswerkzeugoptionen.
Austauschbare Spitzen sind nicht für jedes Muster geeignet. Sehr enge Abstände lassen möglicherweise zu wenig Platz für individuelle Behaltensmerkmale. Das Design muss außerdem Zugang zur Entfernung bieten, Genauer Ort nach dem Austausch, und ein praktisches Ersatzteilsystem.
Die beste Konfiguration hängt von der Musterdichte ab, Wartungshäufigkeit, Werkzeuggröße, und die Kosten für den Ersatz einer beschädigten Position im Vergleich zur Wartung der kompletten Baugruppe.
Regrinding Changes More Than the Cutting Edge
Das Schärfen entfernt Material von der Schneidfläche. Dies verändert die Schlaglänge und kann die Durchschlagskraft beeinflussen, Anpassung, Stripper-Beziehung, oder die verfügbare geführte Länge.
Nach dem Nachschleifen, Inspizieren:
- Tip diameter or profile
- Cutting-edge condition
- Remaining working length
- Geradlinigkeit
- Concentricity between tip and shank
- Transition condition
- Surface damage
- Retention feature
- Overall length or adjustment position
Eine Stift sollte nicht nur deshalb im Einsatz bleiben, weil ihre Kante noch geschärft werden kann. Wenn die verbleibende Geometrie nicht mehr ausreichend Unterstützung oder Ausrichtung bietet, Ersatz könnte sicherer sein als ein weiterer Nachmahl.
Diagnose Pattern Problems by Reviewing the Design Variable Behind Them
Produktionssymptome erkennen selten eine garantierte Ursache. Sie geben an, welche Designzusammenhänge zuerst überprüft werden sollten.
| Produktionssymptom | Possible design causes | Items to review |
| Punch wandering or hole-position variation | Lange ungestützte Spitze, Schwache Abzieherführung, Fehlstellung | Arbeitslänge, Freiraum für Stripper, Plattenausrichtung, Konzentrizität |
| Repeated punch breakage | Übermäßige Gewalt, Seitenbelastung, Spannungskonzentration, unzureichende Zähigkeit | Spitzenlänge, Übergang, Material, Freigabe, Pressausrichtung |
| Edge chipping | Sprödes Material, Auswirkungen, schlechter Kantenzustand, Ungleichmäßiger Kontakt | Materialqualität, Wärmebehandlung, Punchface, Ausrichtung |
| Rapid burr growth | Stanz- oder Stanzverschleiß, Änderung der effektiven Freigabe | Schneidkanten, die opening, Schärfintervall |
| Galling or material pickup | Klebematerial, Schlechtes Ergebnis, ungeeignete Schmierung | Oberflächenfinish, Beschichtung, Schmiermittel, Freigabe |
| Slug-Ziehen | Haftung, ungeeigneter Freiraum, schlechte Freilassbedingungen | Punch face, die opening, Schmiermittel, Schneckenpfad |
| Die blockage | Restricted relief or excessive slug accumulation | Die land, Relief, Austrittsweg, Zugang zur Reinigung |
| Uneven holes across a cluster | Unausgeglichene Last, Verschiedene Spitzenlängen, Plattenablenkung | Spitzenprojektion, Begleiter-Unterstützung, Werkzeugstarrigkeit |
| Sheet waviness or oil-canning | Dichtes Muster, Konzentriertes Gefecht, Unzureichendes Web | Pitch, Mustersequenz, Aktive Spitzenzählung |
| Excessive press load | Zu viel gleichzeitiger Schnitt-Perimeter, stumpfe Kanten, Schlechte Räumung | Pin-Anzahl, Schneidumfang, Material, Kantenbedingung |
Für eine umfassendere Übersicht über gebrochene oder abgebrochene Schläge, Siehe Stanzbruch in Stempelwerkzeugen. Der Fokus sollte hier auf den Designvariablen liegen, die durch kleine Durchmesser und wiederholte Muster entstehen.
Prepare a Supplier-Ready Drawing and RFQ Package
Ein Zulieferer kann eine Perforationsanwendung nicht allein anhand des Lochdurchmessers bewerten. Derselbe Nominalstift kann sich bei dünnem Aluminium sehr unterschiedlich verhalten, Hochfeststahl, Beschichtete Blech, oder ein dichter Mehrspitzencluster.
Ein nützliches RFQ-Paket sollte enthalten:
- Workpiece material and condition
- Nominal thickness and tolerance
- Lochform, Abmessungen, und Toleranzen
- Full pattern drawing
- Pitch and remaining web
- Required burr direction
- Flatness or distortion requirement
- Single-tip or cluster-tool intention
- Working-tip diameter and length
- Shank dimensions
- Step and transition geometry
- Retentionsmethode
- Informationen zum Öffnen von Stanzen und Räumung, wenn bereits definiert
- Press type and relevant capacity
- Produktionsvolumen
- Schmierbedingungen
- Current failure history for replacement projects
- Requested material and heat treatment
- Surface-finish or coating requirement
- Required inspection characteristics
- Regrinding and spare-pin strategy
- Drawing revision and acceptance criteria
Fügen Sie das Muster hinzu, Presse, und Fehlergeschichte – nicht nur der Stiftdurchmesser
Für ein Ersatzprojekt, Stellen Sie möglichst das vollständige Muster und den Produktionskontext bereit. Nützliche unterstützende Informationen können umfassen:
- Photos of the worn or broken punch
- Images of the damaged sheet
- Location of failures within the pattern
- Current sharpening history
- Burr progression
- Slug-blockage evidence
- Press-load changes
- Existing punch and die dimensions
Diese Information hilft, ein Materialproblem von einer Geometrie zu unterscheiden, Ausrichtung, Freigabe, oder Abflussproblem.
Confirm Manufacturing Scope and Acceptance Criteria Before Production
Die Ausschreibung sollte angeben, ob der Lieferant gebeten wird, dies zu tun:
- Manufacture a pin to an approved drawing
- Review manufacturability of the pin geometry
- Recommend a material or coating
- Produce replacement pins from a sample
- Supply inspection documentation
- Participate in broader die or application design
Dies sind unterschiedliche Verantwortungsbereiche.
SunshinePro states that it produces custom punch pins aus Kundenzeichnungen und Listen CNC-Bearbeitung, EDM, Präzisionsschleifen, Wärmebehandlung, und optionale Beschichtungen auf der Produktseite. Projektspezifisches Material, Toleranz, Finish, Beschichtungseignung, und die Inspektionsanforderungen sollten dennoch anhand der Zeichnung bestätigt werden.
Für eine technische Überprüfung oder ein Zitat, Bereitstellen Sie die Musterzeichnung bereit, Blechmaterial und Dicke, Stanzgeometrie, Presseinformationen, und alle aktuellen Ausfalldetails über die SunshinePro-Kontaktseite.
Teilen:



Geschrieben von Sunshine
Bei Sunshine, Wir sind ein professioneller Hersteller und Lieferant von Präzisionsformkomponenten, bietet ein breites Produktsortiment für Stange- und Spritzgussanwendungen. Unser Kernfokus liegt auf dem Stanzen von Stempeln, Auswurfstifte und -hülsen, sowie Führungspfosten und Buchsen. Mit fortschrittlicher CNC-Bearbeitung, Strenge Qualitätskontrolle, und starke Produktionskapazitäten, Wir sorgen für Zuverlässigkeit, Hochpräzisionsteile, zusammen mit vorrätigen Standardkomponenten für schnelle und effiziente weltweite Versorgung.
NACHRICHTEN
EMPFANG SERVICE
Mit hochwertigen Teilen für jedes Budget und freundlichem Personal, das geschult ist, um Ihren Besuch informativ und unkompliziert zu gestalten.
