



Lochstifte für Feinblankierung: Freigabe, Ziel, und Kantenqualität
Stanzstifte für Feinstecken können nicht durch Härte ausgewählt werden, Beschichtung, oder nur der Nenndurchmesser. Die Kantenqualität hängt davon ab, wie der Stempel mit der Matrize zusammenarbeitet, Blankholder, V-Ring, Gegenstanz, Arbeitsmaterial, Schmierung, und Pressausrichtung. Sehr geringer Abstand macht den Prozess besonders anfällig für Profilfehler, Kantenverschleiß, Oberflächenschäden, und Seitenbelastung.
Dieser Leitfaden konzentriert sich auf diese spezifischen Anforderungen des Fineblankings. Für umfassendere Informationen zu Stempeltypen, Werkzeugmaterialien, und allgemeine Kaufüberlegungen, Siehe die Leitfaden für Stanzenwerkzeuge (Schlussfolgerung).
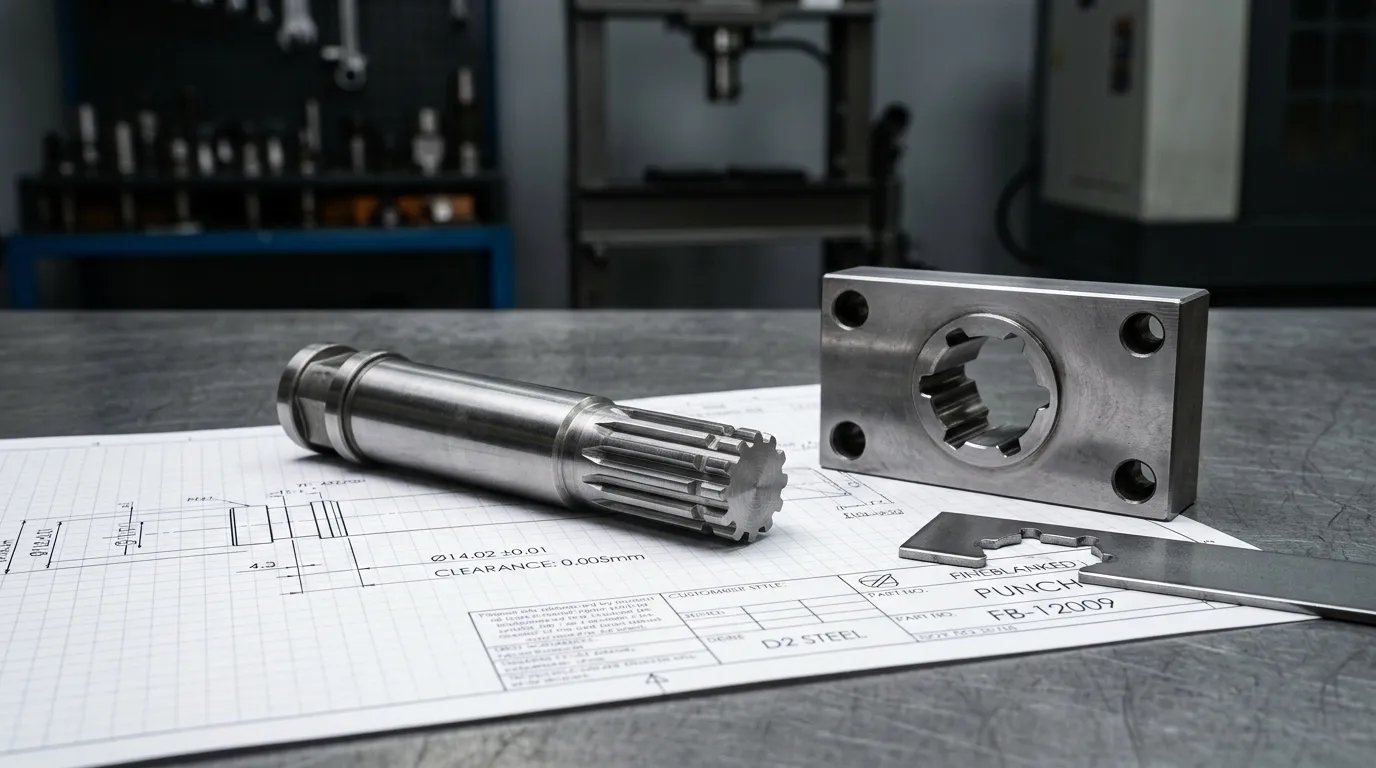
Why Fineblanking Punches Need a System-Level Specification
Feinblanking erzeugt einen hohen Anteil an kontrollierter Scherung, indem das Blatt vor und während des Schneidens festgehalten wird. Der Blankhalter klemmt das Material fest, ein V-Ring oder Einstoßring begrenzt den seitlichen Durchfluss, und der Gegenschlag übt Druck von der gegenüberliegenden Seite aus. Der Stans und die Stanzen trennen das Material dann durch einen sehr kleinen Abstand.
Dieses System verändert den Spannungszustand rund um die Schnittlinie. Sie kann die Bruchzone reduzieren und die Kantensenkrecht im Vergleich zum herkömmlichen Blanking verbessern, Aber es macht auch Werkzeugfehler sichtbarer. Ein Stempel, der für sich genommen maßgerecht ist, kann trotzdem schlecht abschneiden, wenn die Führung passt, die position, Gegendruck, oder ein Materialzustand führt zu ungleichmäßiger lokaler Freiheit.
Ein peer-reviewed fineblanking study beschreibt die Wechselwirkung zwischen der Freigabe, V-Ring-Geometrie, Gegendruck, Modernste Vorbereitung, und Materialfluss. Diese Beziehung ist der Grund, warum ein Fineblanking-Punch als Teil eines abgestimmten Systems festgelegt werden sollte.
Unterscheide den Blankstanz, Durchdringender Schlag, und generischer Stempelstift
"Punch Pin" ist ein weit gefasster Produktbegriff. In einer Fineblanking-Anwendung, Die Zeichnung sollte die tatsächliche Schneidfunktion identifizieren.
| Tooling term | Funktion | Dimension it commonly controls |
|---|---|---|
| Blanking punch | Cuts the external profile of the retained part | Works with a die opening that controls the finished blank size |
| Piercing punch | Produces an internal hole or opening | Commonly controls the finished hole size |
| Punch pin | General term that may describe either function | Must be clarified on the drawing or RFQ |
Diese Unterscheidung ist wichtig, weil Stans und Matris nicht auf die gleiche Weise dimensioniert oder kantenvorbereitet sind wie für das äußere Blenden und das innere Durchbohren.
Nur die Verwendung von "Punch Pin" in einer RFQ lässt mehrere Fragen unbeantwortet:
- Ist das fertige Merkmal ein äußeres Rohmaterial oder ein inneres Loch?
- Welches Element steuert die fertige Dimension?
- Welche Schneide muss scharf bleiben?
- Wobei der beabsichtigte Radius oder die Kantenvorbereitung ist?
- Wird der Stempel durch eine Platte geführt?
- Wie wird die Clearance definiert??
Diese Details beeinflussen das Stempelprofil, die opening, Inspektionsmethode, und Nachschleifplan.
Match Cutting-Edge Preparation to Blanking or Piercing
Für das Standard-Fineblanking externer, Die Stanzschneide wird in der Regel scharf gehalten, während die entsprechende Matrizenkante mit einem kontrollierten Radius vorbereitet wird. Im Piercing, Die Beziehung ist umgekehrt: Der Piercing-Stanz erhält die entsprechende Kantenpräparation, während die Matrizenkante scharf bleibt.
Diese Unterscheidung zwischen Blanking und Piercing wird durch Fineblanking-Forschung gestützt und sollte explizit in der Werkzeugzeichnung dargestellt werden. Es sollte nicht einer generischen Anmerkung wie "alle scharfen Kanten brechen" überlassen werden.
Unkontrolliertes Polieren kann genauso schädlich sein wie ein falscher Radius. Das Polieren der Schneide kann:
- Runde eine Kante, die scharf bleiben sollte.
- Verändern Sie das effektive Stempelprofil.
- Erhöhung der lokalen Freiräume.
- Produzieren Sie eine inkonsistente Kantenvorbereitung an den Ecken.
- Entfernen Sie eine Beschichtung an einer kritischen Stelle.
- Verberge Schleifschaden, ohne die zugrundeliegende Geometrie zu korrigieren..
Die Kantenvorbereitung sollte daher anhand von Ort und Funktion bestimmt werden. Das Schlaggesicht, Flanke, Führungsfläche, und Cutting Edge benötigen nicht unbedingt dieselbe Behandlung.
Set-Freiraum nach Material, Geometrie, und Edge-Requirement
Feinblanking verwendet einen deutlich geringeren Stanz-Stempel-Freiraum als herkömmliches Blanking. Geringer Abstand unterstützt eine größere Sauberschierungszone, aber es erhöht auch die Schneidkraft, Reibung, Hitze, und Empfindlichkeit gegenüber der Ausrichtung.
Einige technische Literatur nennt einen Abstand von etwa 0,5 % der Blechdicke als grundlegende Feinplatz-Richtlinie. Die gleiche Forschung warnt, dass dieser Wert an die Geometrie und Anwendung angepasst werden muss. Sie ist ein Ausgangspunkt für die ingenieurtechnische Bewertung, keine universelle Produktionsspezifikation.
Die endgültige Freigabeentscheidung sollte berücksichtigen:
- Materialqualität und Zustand.
- Blechdicke und Dickentoleranz.
- Härte, Zugfestigkeit, und Duktilität.
- Mikrostruktur und Rollrichtung.
- Bauteilprofil und Eckgeometrie.
- Erforderliche Sauberschertiefe.
- Erlaubte Bruchzone und Grathöhe.
- V-Ring- und Gegenstanzkräfte.
- Stans- und Matrizensteifigkeit.
- Schmierung.
- Werkzeugmaterial und Schneidezustand.
- Erwarteter Verschleiß während des Produktionslaufs.
Die Freigabe sollte mit dem zusammengebauten Werkzeug und dem tatsächlichen Arbeitsmaterial abgeglichen werden. Ein Stanzenlieferant kann die fertige Kantenqualität nicht allein durch die Lochzeichnung feststellen, wenn die Stempel, Führungssystem, Krafteinstellungen, und der Materialzustand ist unbekannt.
Spezifiziere Per-Seite, Gesamt, und relative Clearance Correct
Eine Zeichnung sollte angeben, ob die angegebene Freigabe pro Seite oder Gesamtabstand beträgt.
Für ein symmetrisches Profil:
- Räumung pro Seite, c: Spalt zwischen Stanz und Matrize auf einer Seite.
- Gesamtfreigabe: Kombinierte Klärung auf beiden Seiten, Normalerweise 2c.
- Relative Freiheit: pro Seite oder Gesamtabstand ausgedrückt als Prozentsatz der Blechdicke. Die Konvention muss festgelegt werden.
Zum Beispiel, wenn der Freistand pro Seite als 0 angegeben wird.01 mm, Der gesamte diametrale Unterschied zwischen einem Rundstanz und einer Matrizenöffnung beträgt 0.02 mm. Dies ist nur eine dimensionale Illustration, kein empfohlener Fineblanking-Wert.
Die Steuerdimension ändert sich ebenfalls mit der Operation:
- Im externen Blanking, Die Öffnung der Chips steuert normalerweise das erhaltene Blankprofil. Der Stempel ist um den Gesamtabstand geringer.
- Im Piercing, Der Stanzer steuert normalerweise das Lochprofil. Die Öffnung des Stempels ist um die Gesamtfreiheit größer.
Eine vollständige Zeichnung sollte identifizieren:
- Egal, ob die Operation Blanking oder Piercing ist.
- Die fertige Funktionsdimension.
- Die Lochdimension.
- The die dimension.
- Ob die Räumung pro Seite oder insgesamt erfolgt.
- Die relevanten Bezugspunkte und geometrischen Toleranzen.
Ohne diese Details, Zwei Lieferanten können denselben Freigabe-Nachweis unterschiedlich interpretieren.
Diagnostiziere eine zu geringe Freigabe, Zu groß, oder ungleichmäßig
| Clearance condition | Likely edge or tooling effect | Checks before changing the nominal value |
| Too large | Früherer Bruch, Breitere Bruchzone, Erhöhter Taper, Größerer Mahlgrad, reduzierte saubere Scherung | Abnutzung von Stanz und Stanz, Materialdicke, Kantenbedingung, Tatsächliche montierte Abmessungen |
| Too small | Höhere Schnittlast, Hitze, Reibung, Ärger, Beschleunigter Verschleiß, Chipping-Empfindlichkeit | Krafteinstellungen, Schmierung, Ausrichtung, Schlagzähigkeit, Eckgeometrie |
| Uneven around the profile | Einseitiger Mahlgrad, Lokaler Bruch, Seitenbelastung, Asymmetrische Abnutzung, Kantenabschlag | Punch-Geradeausheit, die alignment, Führungszustand, Halterbefestigung, Profilgenauigkeit |
Ungleichmäßiger Abstand ist oft schädlicher als ein leicht unvollständiger Nennwert. Eine Zeichnung kann den korrekten Durchschnittsspalt angeben, während das zusammengebaute Werkzeug auf der einen Seite einen kleineren und auf der anderen einen größeren Abstand erzeugt.
Mögliche Ursachen sind unter anderem:
- Loch-Geradefehler.
- Abgenutzte Führungsplatte oder Buchse.
- Falscher Schaft oder Haltersitz.
- Die Einsätze wurden falsch ausgerichtet.
- Profilfehler nach dem Nachschleifen.
- Press- oder Die-Set-Ablenkung.
- Materialzuführung schräg.
- Lokale Beschichtungsbildung oder -schäden.
Die Leitfaden für die Stanzenkomponenten bietet einen breiteren Kontext zu Leitsystemen, Verschleißteile, und Komponentenausrichtung. In einem Feinblanking-Werkzeug, Diese Komponenten beeinflussen direkt den Spielraum, der unter Last vorhanden ist.
Specify Punch Finish and Geometry Without Damaging the Cutting Edge
Ein einzelner Oberflächenrauheitswert definiert keinen Feinblanker-Punch vollständig. Das Schlaggesicht, Flanke, Cutting Edge, Führungsfläche, Shank, und Übergangsmerkmale erfüllen unterschiedliche Funktionen.
Die Flanke gleitet über das Arbeitsmaterial und kann dem Aufnehmen ausgesetzt sein, Punktewertung, und Klebstoffverschleiß. Die Führungsfläche steuert Positionierung und Seitenlast. Die Schneidkante definiert den Beginn der Materialtrennung. Eine Fertigstellungsanforderung sollte die genaue Oberfläche und ihren Zweck angeben.
Durchschnittliche Rauheit, oder Ra, ist nützlich, Aber es kann einzelne tiefe Kratzer verbergen. Zwei Oberflächen mit ähnlichen Ra-Werten können sich unterschiedlich verhalten, wenn eine richtungsabhängige Schleifspuren enthält, Turmmaterial, Gruben, oder hohe Gipfel-zu-Tal-Variation.
Wo die Anwendung empfindlich ist, Die Spezifikation kann sich auch befassen:
- Rz, Rt, oder einen anderen Peak-to-Valley-Parameter.
- Messrichtung.
- Messort.
- Stichprobenlänge und Grenze.
- Maximale Kratztiefe.
- Visuelle oder optische Akzeptanzkriterien.
- Schleifbrennprüfung.
- Entfernung der EDM-Umgussschicht.
- Beschichtungszustand an der Schneidkante.
Kontrolliere das Gesicht, Flank, Leitfläche, und Cutting Edge separat
| Punch area | Main function | Main risks |
| Cutting edge | Initiates and controls shearing | Rundung, Chipping, Falscher Radius, Beschichtungsaufbau |
| Flank | Slides past the work material | Galling, Pickup, Punktewertung, Abrasiver Verschleiß |
| Punch face | Transfers cutting load | Chipping, Verformung, Grindschaden |
| Guide surface | Controls position and side load | Übermäßiger Abstand, Beschlagnahme, Ungleichmäßiger Kontakt |
| Shank and transitions | Connect punch to the holder | Spannungskonzentration, Schlechte Passform, Biegen |
Polieren ist nur dann nützlich, wenn es die vorgesehene Oberfläche verbessert, ohne die Geometrie zu verändern. Ein Bediener sollte nicht über eine kritische Kante polieren oder Material entfernen, bis die Oberfläche "glatt aussieht". Der Prozess sollte die Profilgröße erhalten, Geradlinigkeit, Kantenbedingung, und fit.
Auch die Schleifrichtung spielt eine Rolle. Tiefe Querspuren an einer gleitenden Flanke können den Widerstand erhöhen und Positionen für die Materialaufnahme schaffen. Feine Längsverkleidung kann auf einer geführten oder gleitenden Oberfläche eher geeignet sein, Vorausgesetzt, sie verändert nicht die Stanzenmaße.
Profilgenauigkeit überprüfen, Geradlinigkeit, Konzentrizität, und Runout
Ein sehr geringer Nennspielraum erfordert eine genaue Geometrie in der gesamten Stanzbaugruppe.
Profile accuracy Kontrolliert die lokale Freigabe um komplexe Formen. Ein kleiner Profilfehler in der Nähe einer Ecke kann zu übermäßigem Druck führen, selbst wenn die Hauptmaße korrekt sind.
Geradlinigkeit beeinflusst, wie der Stempel durch die Führung geht und in den Stempel gelangt. Ein langer Schlag mit leichtem Bogen kann eine Seite der Führung berühren, was Seitenbelastung und ungleichmäßigen Spielraum verursacht.
Konzentrizität oder Koaxialität Situationen für die Runde, Stufe, oder Mehrdurchmesser-Stanzen. Sie definiert, wie ein zylindrisches Merkmal mit einer anderen Bezugsachse zusammenhängt.
Runout ist ein praktisches Inspektionsergebnis, das während der Rotation erzielt wird. Es kann Exzentrizität offenbaren, Oberflächenfehler, oder Einrichtungsfehler, aber sie sollte nicht als identisch mit Konzentrizität behandelt werden.
Der Inspektionsplan sollte auch berücksichtigen:
- Schaftdurchmesser und Passform.
- Halter-Taschen-Zustand.
- Führungsplattenfreiheit.
- Stanzvorsprung und Länge.
- Die-insert location.
- Bezugsauswahl.
- Nach-Schleif-Effekte.
- Beschichtungsdicke auf kontrollierten Oberflächen.
Ein Stanzen kann seine eigenständigen Maße erfüllen und dennoch schlechte Ergebnisse erzielen, wenn der montierte Toleranzstapel das Schneidprofil verschiebt.
Choose Punch Material and Coating by the Dominant Failure Mode
Das beste Stanzmaterial hängt davon ab, wie das Werkzeug voraussichtlich versagt. Allein die Härte ist kein ausreichendes Auswahlkriterium.
Relevante Ausfallarten sind unter anderem:
- Abrasiver Verschleiß durch harte Partikel oder Schleifmaterial.
- Klebstoffverschleiß und Galling.
- Edge chipping.
- Grober Bruch.
- Plastic deformation.
- Biegen oder Seitenbelastung.
- Thermische Schäden.
- Beschichtungsdelamination.
Das Arbeitsmaterial, Dicke, Merkmalsgröße, Eckgeometrie, Schlankheit des Schlages, Führungszustand, Schmierung, und das Produktionsvolumen beeinflussen alle die Wahl.
Compare Steel and Carbide Without Declaring a Universal Winner
| Material option | Potential advantages | Hauptbeschränkungen | Suitable consideration |
| HSS or tool steel | Zähigkeit, Kantenstabilität, Einfacheres Nachschleifen, Bessere Toleranz gegenüber Aufprallen oder leichten Fehlausrichtungen | May wear faster in highly abrasive applications | Komplexe Geometrie, Schlanke Schläge, Anwendungen mit Chipping- oder Impact-Risiko |
| Powder-metallurgy tool steel | Balanced wear resistance and toughness | Higher cost and material-specific heat-treatment requirements | Applications needing more wear resistance than conventional steel without full carbide brittleness |
| Wolframkarbid | High compressive strength and wear resistance | Größere Empfindlichkeit gegenüber Zugspannung, Auswirkungen, Kantendefekte, und Fehlausrichtung | Rigid, gut geführte Anwendungen, die von abrasivem Verschleiß dominiert werden |
Hartmetall ist nicht automatisch die beste Wahl für jeden Feinplatz-Stempel. Ein hoch verschleißfester Hartmetallstanzer kann schnell absplittern, wenn das Führungssystem seitliche Belastungen verursacht oder eine scharfe innere Ecke Spannungen konzentriert. Ein widerstandsfähigerer HSS- oder Werkzeugstahlstanz kann in diesem Zustand einen stabileren Dienst bieten..
SunshinePro listet HSS-Qualitäten und Hartmetall zu seinen allgemeinen Stempeloptionen auf. Leser, die verfügbare Produkte vergleichen, können die Prüfung überprüfen high-speed steel punches und carbide punch options. Der Antrag erfordert weiterhin eine Bestätigung anhand der tatsächlichen Arbeitsmaterialien, Geometrie, Freigabe, und erwarteter Ausfallmodus.
Treat Coatings and Lubrication as Supporting Controls
SunshinePro listet TiN auf, TiCN, und DLC unter den Beschichtungsoptionen auf relevanten Lochproduktseiten. Diese Beschichtungen können die Reibung verändern, Haftverschleißverhalten, oder Abrasivverschleißfestigkeit, aber sie korrigieren kein schlechtes Basisdesign.
Eine Beschichtung kann nicht reparieren:
- Übermäßiger oder ungleichmäßiger Freistand.
- Falsche Kantenvorbereitung.
- Ein verbogener oder falsch ausgerichteter Schlag.
- Unzureichende Substratzähigkeit.
- Schlechte Führungspassform.
- Nicht unterstützte Eckgeometrie.
- Unzureichende Schmierung.
- Schleifschäden unter der Beschichtung.
Auch die Beschichtungsdicke ist wichtig, wenn der Abstand extrem gering ist. Eine Beschichtung, die auf ein kontrolliertes Profil oder eine Führungsfläche aufgetragen wird, kann die Endmaße verändern, wenn die Zieh- und Schleifzumessung dies nicht berücksichtigt.
Die Beschichtungsauswahl sollte das Substrat festlegen, Wärmebehandlungsbedingung, beschichtete Oberflächen, Ausgeschlossene Flächen, Endabmessungen, Kantenbehandlung, und Inspektionsmethode.
Read the Fineblanked Edge to Diagnose Punch and Process Problems
Die fertige Schnittkante ist eine Aufzeichnung darüber, wie der Schlag ausgeführt wurde, die, Arbeitsmaterial, Streitkräfte, Schmierung, und der Verschleiß wechselte während des Schlags.
Eine fein geblankte Kante kann enthalten:
- Stempelwurf oder Überrollung: abgerundete Verformung nahe der Eingangsseite.
- Saubere Scher- oder polierte Zone: glattere Fläche, die durch kontrolliertes Scheren erzeugt wird.
- Bruchzone: rauere Bereiche, in der die Materialabscheidung von Scherung zu Bruch wechselt.
- Kletter: Projektion auf der Austrittsseite.
- Verjüngung: Abweichung von einer senkrechten Schnittfläche.
Die VDI 2906 Part 5 standard Bereitstellung von Terminologie und charakteristischen Werten zur Berechnung fein geschnittener Schnittflächen. Formale Akzeptanzkriterien sollten auf der anwendbaren Zeichnung und dem Standard basieren und nicht auf einer undefinierten Anforderung wie "glatter Kante".
Messwürfelrolle, Clean Shear, Bruch, Kletter, und Perpendikularität
Die Inspektion sollte mehr als einen Querschnitt abdecken. Die Kantenqualität kann an den Ecken variieren, Schmale Netze, Änderungen der Profilrichtung, sowie Bereiche, die von der Materialrollrichtung betroffen sind..
Ein praktischer Inspektionsbericht kann umfassen:
- Messposition.
- Materialqualität und Grundstück.
- Blechdicke.
- Werkzeugerkennung.
- Schlaganzahl.
- Stanzbedingung.
- Breite oder Tiefe der Tanzwalzen.
- Saubere Schertiefe.
- Bruchzonentiefe.
- Grathöhe.
- Kantenverjüngung oder Senkrecht.
- Fotografien mit kontrollierter Vergrößerung.
Trenddaten sind oft nützlicher als eine einzelne Messung. Ein allmählicher Anstieg der Grat- oder Bruchzonentiefe kann auf fortschreitenden Verschleiß der Kante hinweisen. Ein plötzlicher einseitiger Defekt deutet eher auf Abplatzungen hin, Fehlstellung, Führungsschaden, oder Materialpositionierungsfehler.
Use a Defect-to-Cause-to-Check-to-Correction Matrix
| Beobachteter Zustand | Possible causes | Checks | Correction direction |
| Fracture zone becomes deeper | Überschussfreiraum, Worn Edge, Veränderter Materialzustand, unzureichende Materialbeschränkung | Messen, Stanz und Matrize messen, Kante inspektieren, Material- und Krafteinstellungen überprüfen | Wiederherstellung der Geometrie, Überprüfungsfreigabe, Material- und Kraftbedingungen bestätigen |
| Die Mahlzeit nimmt allmählich zu | Kantenrundung, Abrasiver Verschleiß, die wear | Vergleich mit früheren Teilen, Kante unter Vergrößerung inspektieren | Regrind or replace affected tooling after confirming remaining allowance |
| Burr is larger on one side | Ungleichmäßige Räumung, Stempelbogen, Führungsverschleiß, die misalignment | Überprüfe die Geradlinigkeit, Führerkontakt, Halterbefestigung, die position | Correct alignment or worn components before changing nominal clearance |
| Material sticks to the flank | Galling, unzureichende Schmierung, raue Oberfläche, Inkompatible Beschichtung oder Substrat | Pickup inspizieren, Finish, Schmierabgabe, Temperatur | Oberfläche reinigen und wiederherstellen, Korrekte Schmierung, Überprüfungsmaterial/Beschichtungssystem |
| Local edge chipping | Sprödes Substrat, Überlastung, Kleiner Abstand, Auswirkungen, Seitenlast, Grindschaden | Inspektion der Bruchstelle, Ausrichtung, Eckgeometrie, Wärmebehandlungsbedingung | Remove root cause and select a suitable toughness/wear balance |
| Finished profile drifts | Verschleiß, Verformung, loser Halter passt, Führungsschaden, Temperaturwechsel | Überprüfen Sie das Stempelprofil, Schaft passt, Leitfaden, die, und Messaufbau | Restore the controlling component and revalidate clearance |
Dies sind Untersuchungswege, Keine automatischen Diagnosen. Mehrere Bedingungen können denselben sichtbaren Defekt erzeugen.
Für eine umfassendere Analyse des Bruchs, Biegen, und ermüdungsbedingte Ausfälle, Siehe Stanzbruch in Stempelwerkzeugen.
Bereite die Zeichnung vor, Inspektionsplan, und RFQ vor der Bestellung
Eine nützliche Feinplatzloch-Abfrage benötigt mehr als nur eine Teilenummer und einen Nenndurchmesser. Der Anbieter muss das fertige Merkmal verstehen, Arbeitsmaterial, Verbindungswerkzeug, Qualitätsziel, und Inspektionsmethode.
Include the Application Data That Controls Punch Design
Geben Sie gegebenenfalls folgende Informationen bereit:
- Fertigteilzeichnung und kritische Maße.
- Erkennung von Blanking oder Piercing.
- Arbeitsmaterialqualität und Zustand.
- Blechdicke und Toleranz.
- Materialhärte oder Zugbereich.
- Beschichtung oder beschichteter Zustand des Schafts.
- Rollrichtung, wenn relevant,.
- Erforderlicher Würfelwurf, Saubere Schertiefe, Bruchgrenze, Gratbegrenzung, und Senkrecht.
- Stanz- und Matrismaße.
- Per-Side- oder Totalräumungskonvention.
- Stempelmaterial und Härteanforderungen.
- Schneidkantenzustand und angegebener Radius.
- Flanken- und Führungsflächen-Finish.
- Geradlinigkeit, Konzentrizität, Koaxialität, und Anforderungen an den Ablauf.
- Shank, Träger, und Führungsschnittstellen.
- Beschichtungstyp und beschichtete Oberflächen.
- Nachschleifungszuschuss.
- Erwartete Produktionsumgebung.
- Vorhandene Defektfotos oder Proben bei der Fehlersuche.
Die Ausschreibung sollte außerdem angeben, welche Maße nach der Beschichtung endgültig sind und welche Oberflächen unbeschichtet bleiben müssen.
Beweise für Material anfordern, Härte, Geometrie, und Finish
Je nach Teil-Risiko und Qualitätsanforderungen, Fordern Sie geeignete Unterlagen an, wie zum Beispiel:
- Materialzertifikat oder Rückverfolgbarkeit.
- Wärmebehandlungsbilanz.
- Ergebnis der Härte und Testmethode.
- Maßsinspektionsbericht.
- Profilmessung.
- Geradlinigkeit und Auslaufergebnisse.
- Oberflächenrauheitsmessung, einschließlich Standort und Ausrichtung.
- Modernste visuelle oder optische Inspektion.
- Beschichtungsspezifikation und Anwendungsnachweis.
Einige Anforderungen können am losen Locher überprüft werden. Andere können nur nach der Montage mit dem Stempel validiert werden, Führungssystem, Blankholder, und Gegenstanz.
Die Kaufspezifikation sollte diese beiden Verantwortlichkeiten klar voneinander trennen.
Match SunshinePro’s Verified Capabilities to the Fineblanking Specification
SunshinePro gibt an, dass es Stanzwerkzeuge und Stifte liefert und nicht standardmäßige Formzubehörteile anhand von Kundenzeichnungen oder Mustern herstellen kann. Seine relevanten Produktseiten listen HSS auf, Werkzeugstahl, und Karbidoptionen, zusammen mit Verfahren wie CNC-Bearbeitung, Präzisionsschleifen, EDM bei den relevanten Produkten, und Vakuumwärmebehandlung auf anwendbaren Stanzenprodukten.
Die Firmenwebsite nennt außerdem die allgemeine Stans-und-Pin-Fähigkeit von Ra 0.4 mit Oberflächenfinish und Abmessungstoleranzen innerhalb von ±0.002 mm. Dies sind allgemeine Fähigkeitsanweisungen. Sie sollten nicht als Beweis dafür behandelt werden, dass dieselben Werte für jede Fineblanking-Anwendung geeignet sind oder dass sie ein spezifisches Schnittschneide-Ergebnis garantieren.
Eine technische Anfrage sollte SunshinePro um Bestätigung bitten:
| Verified general capability | Application detail requiring confirmation |
| Custom manufacturing from drawings or samples | Whether the submitted blanking or piercing geometry is feasible |
| HSS, Werkzeugstahl, und Hartmetall-Stanzoptionen | Which substrate fits the expected wear and chipping risks |
| Precision grinding and applicable EDM processes | Wie das endgültige Profil, Edge, und der Zustand des Neugusses wird kontrolliert |
| Selected coating options | Beschichtungseignung, Dickenzuschlag, und beschichtete Oberflächen |
| General Ra and tolerance capability | Tatsächliches Finish, Profil, Geradlinigkeit, und Inspektionsanforderungen für die Anwendung |
Bereite die fertige Zeichnung vor., Arbeits-Materialdaten, Freigabe-Definition, Informationen zur Paarungswürfel, Kantenqualitätskriterien, sowie Inspektionsanforderungen vor der Anforderung eines Angebots. Dann kannst du submit the punch specification for review und um eine Bestätigung des Materials bitten, Geometrie, Finish, Beschichtung, und Inspektionsmachbarkeit.
Teilen:



Geschrieben von Sunshine
Bei Sunshine, Wir sind ein professioneller Hersteller und Lieferant von Präzisionsformkomponenten, bietet ein breites Produktsortiment für Stange- und Spritzgussanwendungen. Unser Kernfokus liegt auf dem Stanzen von Stempeln, Auswurfstifte und -hülsen, sowie Führungspfosten und Buchsen. Mit fortschrittlicher CNC-Bearbeitung, Strenge Qualitätskontrolle, und starke Produktionskapazitäten, Wir sorgen für Zuverlässigkeit, Hochpräzisionsteile, zusammen mit vorrätigen Standardkomponenten für schnelle und effiziente weltweite Versorgung.
NACHRICHTEN
EMPFANG SERVICE
Mit hochwertigen Teilen für jedes Budget und freundlichem Personal, das geschult ist, um Ihren Besuch informativ und unkompliziert zu gestalten.
