



Stanzstifte für Hochspannungsstahl-Stanzen: Zähigkeit und Verschleiß
Stanzstifte für hochfeste Stahlstanzen müssen zwei konkurrierende Probleme widerstehen: fortschreitende Abnutzung und plötzlicher Bruch. Die Wahl des härtesten verfügbaren Materials kann den Verschleiß der Kante verlangsamen, Aber es kann auch einen schlanken oder stark geladenen Schlag anfälliger für Absplittern machen. Die Wahl eines härteren Materials kann Bruch reduzieren und gleichzeitig einen schnelleren Abrasivverschleiß ermöglichen..
Die korrekte Spezifikation beginnt mit der genauen Blattqualität und dem beobachteten Ausfallmodus. Stanzmaterial, Wärmebehandlung, Geometrie, Freigabe, Ausrichtung, Oberflächenoberfläche, Beschichtung, Schmierung, und Stripping-Bedingungen müssen als ein System funktionieren. Für umfassendere Informationen zu Stempeltypen, Materialien, und Punch-to-die-Beziehungen, Siehe die Leitfaden für Stanzenwerkzeuge (Schlussfolgerung).
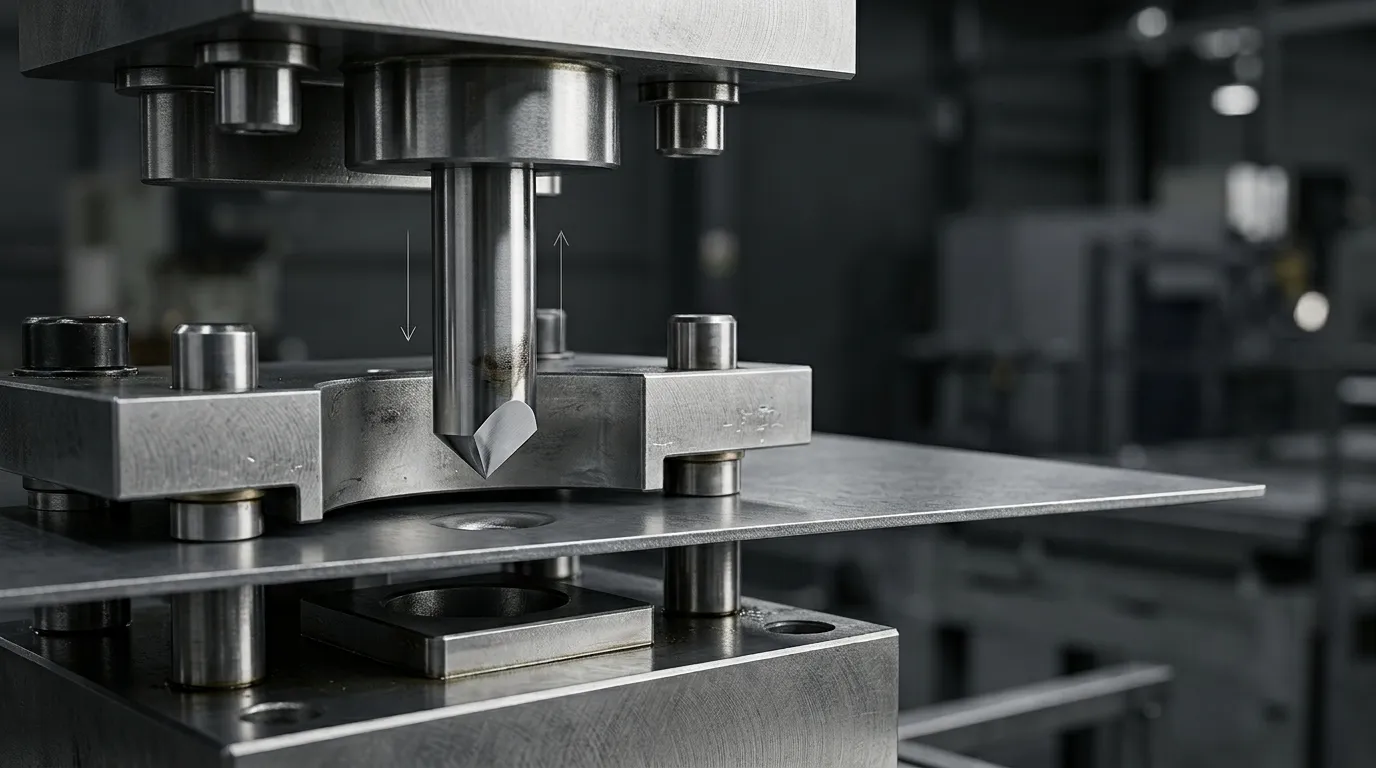
Warum hochfester Stahl die Anforderungen an Stanzstifte verändert
Stärkere Blechplatten stellen höhere Anforderungen an den Stempel, die button, Stripperin, Führungssystem, und Presse. Der Stanz muss das Blech durchdringen, ohne sich zu verformen, überleben die plötzliche Freisetzung gespeicherter Energie, wenn das Material zerbricht, und ohne übermäßige Adhäsion oder Seitenbelastung zurückzuziehen.
Die Werkstücksbeschreibung sollte mehr als nur "hochfester Stahl" enthalten. Wichtige Eingaben sind:
- Exakte Stahlqualität
- Streck- und Zugfestigkeit
- Blechdicke
- Oberflächenbeschichtung oder Beschichtung
- Schmierbedingungen
- Lochgröße und -form
- Erforderliche Kantenqualität
- Produktionsrate und Laufzeit
Diese Faktoren beeinflussen die Schnittlast, Abrasiver Verschleiß, Reibung, Ärger, Burr-Formation, und Strippenkraft. Zwei Stähle mit ähnlichen Zugfestigkeitswerten können sich unterschiedlich verhalten, da ihre Mikrostrukturen und Oberflächenbedingungen nicht identisch sind.
Hochspannungsstahl, AHSS, und UHSS sind keine austauschbaren Spezifikationen
"Hochspannungsstahl" ist ein weit gefasster Handelsbegriff. Fortschrittlicher Hochfeststahl, oder AHSS, umfasst mehrere Materialfamilien wie die Zweiphase, Komplexphasenphase, und martensitische Stähle. UHSS bezeichnet im Allgemeinen den stärkestärkeren Teil dieser breiteren Gruppe, Obwohl die Terminologie je nach Anbieter und Branche variieren kann.
Das Etikett allein reicht nicht aus, um einen Punch auszuwählen. Ein Werkzeugzulieferer benötigt die vollständige Qualitätsbezeichnung, Mechanische Eigenschaften, Dicke, und Oberflächenzustand. Technische Übersichten von Fortgeschrittene Hochfeststahlklassifikationen zeigen auch, warum Festigkeitszahlen zusammen mit dem metallurgischen Typ des Stahls betrachtet werden sollten.
Höhere Lasten können gleichzeitig Verschleiß und Bruch verursachen
Ein Stanzen auf höherfesten Blechen kann mehr als einen Versagensmechanismus aufweisen.
Ein Hard, Die verschleißfeste Kante kann trotzdem abplatzen, wenn sie ungleichmäßig belastet wird. Ein härterer Schlag kann den Aufprall überstehen, aber durch Abrasivabnutzung die Maßgenauigkeit verlieren. Materialaufnahme kann die Reibung beim Entzug erhöhen, Hinzufügen von Biegespannung auf einen Stanz mit kleinem Durchmesser.
Deshalb kann das Leben eines Schlags nicht allein durch Härte vorhergesagt werden. Härte und Druckfestigkeit helfen, Verformung und Verschleiß zu widerstehen. Zähigkeit und Duktilität helfen dem Werkzeug, Aufpralleffekte zu tolerieren, Biegen, Spannungskonzentrationen, und Rissausbreitung.
Diagnostizieren Sie den Ausfallmodus vor dem Wechsel des Stanzmaterials
Vor der Aufrüstung des Lochmaterials, Inspizieren Sie das defekte Werkzeug und die daraus entstandenen Teile. Schau dir die Spitze an, Flanke, Karosserie, Kopf, Haftmaterial, Punkterichtung, Grat-Trend, und die Lage etwaiger Risse.
Die folgende Tabelle bietet einen praktischen Ausgangspunkt.
| Beobachteter Zustand | Wahrscheinlicher Mechanismus | Erste Kontrollen | Eigentums- oder Korrekturrichtung |
|---|---|---|---|
| Allmählich abgerundete Kante und zunehmender Grad | Abrasiver Verschleiß | Blattqualität, Freigabe, Oberflächenzustand, Laufzeit | Höhere Verschleißfestigkeit, Verbessertes Finish, Überarbeiteter Abstand oder Beschichtung |
| Arbeitsmaterial, das an der Lochmaschine befestigt ist | Klebstoffverschleiß oder Galling | Schmierung, Blechbeschichtung, Stempelfinish, Ausmusterungsbedingung | Geringere Reibung, Bessere Oberflächenoberfläche, geeignete Beschichtung oder Prozesskorrektur |
| Kleine Stücke, die an der Schneide fehlen | Edge chipping | Trasse, Freigabe, Kantengeometrie, Wärmebehandlung | Größere Zähigkeit, Niedrigere Spannungskonzentration, Verbesserte Unterstützung |
| Großer Riss oder vollständiger Bruch | Grobe Risse oder Bruch | Seitenladung, Nicht getragene Länge, Anleitung, Härte, Stanzgeometrie | Höherer Bruchwiderstand plus Systemkorrektur |
| Kantenrollen, Pilze, oder die Form ändert | Plastic deformation | Schneidelast, Substrathärte, Wärmebehandlung, Druckfestigkeit | Höhere Druckfestigkeit oder korrigierte Wärmebehandlung |
| Eine Seite nutzt oder splittert schneller ab | Ungleichmäßige Belastung | Die-button position, Führungsverschleiß, Pressablenkung, Konzentrizität | Stellen Sie die Ausrichtung und den gleichmäßigen Abstand vor dem Materialwechsel wieder her |
Das AHSS-Richtlinien und Diskussion über Werkzeuge und Werkzeugverschleiß trennt abrasiven Verschleiß, Haftverschleiß, Chipping, Knacken, und plastische Verformung, weil sie nicht dieselbe Ursache oder Korrekturwirkung haben.
Abrasiver Verschleiß, Klebeverschleiß, und Galling
Abrasiver Verschleiß entfernt das Stempelmaterial schrittweise. Häufige Zeichen sind Kantenrundung, Punktewertung, Dimensionsverlust, und ein allmählicher Anstieg der Grathöhe. Harte Phasen im Werkstück, Maßstab, Oberflächenkontamination, und wiederholter Kontakt kann zu dieser Art der Verschlechterung beitragen.
Klebstoffverschleiß beinhaltet den Materialtransfer zwischen Blech und Locher. Das Werkstück kann an der Stanzfläche haften bleiben, Tonabnehmer erstellen, Verschmieren, oder Punktewertung. Starke Verwachsungen können sich zu Galling entwickeln, wobei rau übertragenes Material die Reibung erhöht und beide Oberflächen beschädigt.
Bevor ein härteres Substrat festgelegt wird, prüfen:
- Stempeloberflächenfinish
- Schmierstofftyp und Konsistenz
- Plattenbeschichtung
- Stans-zu-Die-Freigabe
- Schleifrichtung
- Stripping-Bedingung
- Bestehende Beschichtungsschäden
Eine Beschichtung kann Reibung oder Aufnahme verringern, aber sie kann schwere Fehlstellungen nicht ausgleichen, Instabile Geometrie, oder ein ungeeignetes Grundmaterial.
Kantenabschlag, Grober Cracking, und plastische Verformung
Kantenabplatzung ist ein lokaler Bruch. Es kann durch unzureichende Zähigkeit entstehen, Übermäßige Kantenspannung, ungleichmäßiger Abstand, eine scharfe Spannungskonzentration, Schlechte Unterstützung, oder eine ungeeignete Wärmebehandlungsbedingung.
Grobe Risse betreffen einen größeren Abschnitt des Lochs und können zu vollständiger Abtrennung führen. Seitenbelastung, Übermäßige ununterstützte Länge, Fehlstellung, Schlechte Übergänge zwischen den Abschnitten, oder ein übermäßig sprödes Substrat kann dazu beitragen. Breitere Ursachen von Frakturen werden behandelt in Stanzbruch in Stempelwerkzeugen.
Plastische Verformung ist anders. Statt zu reißen, Der Stanz ändert dauerhaft seine Form, weil die aufgebrachte Spannung die Druckkraft des Materials übersteigt. Die Kante kann rollen oder mit Pilzen auftreten. Ein schwierigeres Material ist nicht unbedingt die Antwort; Der Stempel benötigt möglicherweise eine höhere Härte., Druckfestigkeit, Verbesserte Wärmebehandlung, oder reduzierte Belastung.
Fügen Sie die Punch-Materialfamilie dem dominanten Risiko an
Die Materialauswahl sollte mit der fehlenden Eigenschaft beginnen., Nicht mit einem vertrauten Klassennamen. Die praktische Frage ist, ob die Anwendung in erster Linie mehr Verschleißfestigkeit benötigt, Zähigkeit, Druckfestigkeit, Galling-Resistenz, oder eine ausgewogene Kombination.
| Material family | Typische Auswahlrichtung | Hauptvorteil | Hauptbegrenzung |
| Konventioneller Kaltbearbeitungswerkzeugstahl | Mäßiger bis hoher Verschleißbedarf bei stabiler Belastung | Bewährte Verarbeitung und nützliche Verschleißfestigkeit | Manche Qualitäten können bei starkem Aufprall oder Biegen abplatzen |
| Hochgeschwindigkeitsstahl | Kombinierte Härte, Verschleißfestigkeit, und verbesserte Zähigkeit | Ausgewogene Leistung für viele Lochanwendungen | Die Leistung hängt weiterhin stark von der Wärmebehandlung und Geometrie ab |
| Pulvermetallurgie-Werkzeugstahl oder PM-HSS | Anspruchsvolle Anwendungen mit kombinierten Verschleiß- und Bruchrisiken | Gleichmäßigere Karbidverteilung und breitere Eigenschaftskombinationen | Höhere Materialkosten müssen durch die Anwendung gerechtfertigt werden |
| Karbid | Starker abrasiver Verschleiß unter starrem Zustand, Wohlausgerichtete Bedingungen | Hoher Verschleiß und Druckfestigkeit | Empfindlicher gegenüber Aufprallen, Biegen, Schlechte Unterstützung, und Fehlausrichtung |
Keine Familie ist universell überlegen. Ein Stall, Eine gut unterstützte Anwendung mit allmählichem abrasiven Verschleiß kann ein anderes Material als ein kleiner Punch rechtfertigen, der unter seitlicher Last wiederholt absplittert.
Konventioneller Werkzeugstahl und Hochgeschwindigkeitsstahl
Konventionelle Kaltbearbeitungswerkzeugstähle bieten eine starke Verschleißfestigkeit, aber ihre Zähigkeit variiert stark. A D2- oder SKD11-Typ-Material eignet sich in einer stabilen Anwendungen, bei der der Abrasivverschleiß dominiert, geeignet sein, Dennoch ist es vielleicht nicht die beste Richtung, wenn ein schlanker Schlag Aufprall oder ungleichmäßige Belastung erfährt.
Hochgeschwindigkeitsstähle wie M2- oder SKH51-artige Qualitäten werden häufig berücksichtigt, wenn die Anwendung eine stärkere Härtebalance benötigt, Verschleißfestigkeit, und Zähigkeit. Das macht HSS nicht automatisch besser. Wärmebehandlung, Stanzdurchmesser, Übergangsradien, Anleitung, und die Betriebsbedingungen können mehr Einfluss haben als allein das Bewertungslabel.
SunshinePro listet SKH51, SKH9, und DC53 unter seinen Stanznadel-Materialoptionen. Dies sind verfügbare Optionen, nicht universelle Empfehlungen für jede AHSS- oder UHSS-Operation.
Pulvermetallurgie-Werkzeugstähle für kombinierte Abnutzungs- und Bruchanforderungen
Die Herstellung von Pulvermetallurgie kann eine gleichmäßigere Verteilung von Legierungskarbiden ermöglichen als die herkömmliche Barrenverarbeitung. Dies könnte es Werkzeugstahl-Qualitäten ermöglichen, hohe Verschleißfestigkeit mit besserer Widerstandsfähigkeit gegen Absplittern oder Ermüdung zu kombinieren.
PM-Materialien haben immer noch unterschiedliche Prioritäten. Technische Empfehlungen können eine Kategorie auf Verschleißfestigkeit und eine andere auf Zähigkeit positionieren. Zum Beispiel, PM-M4 wird oft als verschleißfokussierte Option diskutiert, während PM-3V üblicherweise dort betrachtet wird, wo der Widerstand gegen Absplittern und Aufprall mehr Gewicht hat. Dies sind gerichtete Vergleiche, Keine austauschbaren Spezifikationen.
SunshinePro listet ASP-Materialien unter seinen verfügbaren Punch-Pin-Optionen auf. Der passende ASP-Grad und der Wärmebehandlungszustand müssten weiterhin aus dem eigentlichen Werkstück ausgewählt werden, Geometrie, Produktionsbedingungen, und Ausfallgeschichte.
Wann Karbid hilft – und wenn es neue Risiken schafft
Hartmetall bietet eine hohe Abrasivwiderstandsfähigkeit und Druckfestigkeit. Es kann nützlich sein, wenn der Würfel starr ist, Der Stempel ist gut gestützt, Die Ausrichtung wird kontrolliert, und progressiver Verschleiß ist das Hauptproblem.
Seine Einschränkungen werden bei stoßbelasteten oder instabilen Bedingungen wichtig.. Karbid ist weniger biegentolerant, Kantenwirkung, Fehlstellung, und eine schwache Unterstützung im Vergleich zu robusteren Werkzeugstahlsystemen. A long, Schmalkarbidstanzen können schnell versagen, wenn die zugrundeliegende Geometrie und Führung nicht geeignet sind.
Produktionsvolumen allein reicht nicht aus, um Hartmetall zu rechtfertigen. Die Entscheidung sollte auch berücksichtigt werden:
- Stanzdurchmesser und nicht unterstützte Länge
- Aufprall- und Durchbruchbedingungen
- Die rigidity
- Zustand des Führungssystems
- Edge geometry
- Nachmahlanforderungen
- Folgen eines plötzlichen Bruchs
Überprüfung der Freigabe, Trasse, und Geometrie, bevor man dem Stempelmaterial die Schuld gibt
Ein hochwertiges Stanzmaterial korrigiert kein instabiles Matrisensystem. Freigabe, Ausrichtung, Anleitung, Steifigkeit, Geometrie, und die Entfernungsbedingungen sollten überprüft werden, bevor ein Substratwechsel genehmigt wird.
Freiraum und Ausrichtung verändern die Last auf der Schneidkante
Der Stanz-zu-Die-Freiraum beeinflusst die Schneidkraft, Bruchentwicklung, Burr-Formation, Kantenbelastung, und Werkzeugverschleiß. Der korrekte Wert hängt vom genauen Blattgehalt ab, Dicke, Kantenqualitätsziel, Werkzeugzustand, und Betrieb. Ein einheitlicher Freistandsprozentsatz sollte nicht auf alle hochfesten Stähle angewendet werden.
Ungleichmäßiger Abstand kann schädlicher sein als ein unvollständiger Nennwert. Wenn eine Seite des Stempels früher Kontakt hat, Dieser Abschnitt erhält konzentrierte Belastung und kann sich zuerst abnutzen oder abplatzen.
Mögliche Ursachen sind unter anderem:
- Abgenutzte Führungspfosten oder Buchsen
- Falsche Position des Würfelknopfes
- Stempelhalterwerk
- Press- oder Die-Set-Ablenkung
- Montagefehler
- Lokalisierte Die-Button-Wear
Das Leitfaden für die Stanzenkomponenten erklärt, wie Schläge, die buttons, Stripperinnen, Leitfäden, und Buchsen interagieren innerhalb des breiteren Chipsystems.
Durchmesser, Nicht gestützte Länge, Strippen, und Überlebensbeeinträchtigung des Schmiermittels
Kleine Durchmesser-Stanze sind biegenempfindlich, da ihre Querschnittsfläche begrenzt ist. Das Risiko steigt, wenn die nicht unterstützte Länge übermäßig ist, Die Führung ist schwach, oder die Materialaufnahme erzeugt beim Einziehen eine seitliche Kraft.
Die Lochgeometrie sollte daher ebenso sorgfältig überprüft werden wie das Substrat. Wichtige Details sind unter anderem:
- Durchmesser-Längen-Beziehung
- Kopf-und-Schaft-Design
- Übergangsradien
- Modernste Vorbereitung
- Entlastung oder Verjüngung
- Anleitung nahe dem Arbeitsende
- Stripper-Unterstützung
Stripping kann ebenfalls zu einem großen Lastereignis werden. Material, das am Stempel haftet, erhöht die Rückzugskraft. Wenn der Abzieher das Blatt nicht gleichmäßig stützt, Der Stempel kann sich beim Zurückziehen biegen.
Schmierung und Oberflächenbehandlung beeinflussen diese Beziehung. Sie sollten zusammen mit der Werkstückbeschichtung und dem Stanzfinish bewertet werden, anstatt als allgemeine Wartungsdetails behandelt zu werden.
Wärmebehandlung, Oberflächenfinish, und Beschichtung als ein System
Eine Materialqualität kommt nicht mit fester Leistung. Die Wärmebehandlung stellt die endgültige Härte fest, Zähigkeit, Druckfestigkeit, Spannungsbedingung, und dimensionale Stabilität. Schleifen und Oberflächenfinish beeinflussen dann die Geometrie, Reibung, und die Qualität der Schneide.
Die Beschichtung ist der letzte Oberflächeneingriff, Kein Ersatz für ein richtig verarbeitetes Substrat.
Wärmebehandlung stellt die echten Punch-Eigenschaften fest
Derselbe Werkzeugstahl kann sich anders leisten, wenn sich der Wärmebehandlungszustand ändert. Übermäßige Härte kann den Verschleißwiderstand verbessern und gleichzeitig die Toleranz gegenüber Aufprall- oder Spannungskonzentration verringern. Unzureichende Härte kann eine Verformung ermöglichen, Kantenwalz, oder schneller Verschleiß.
Eine verantwortungsvolle Spezifikation sollte definieren:
- Materialqualität
- Erforderliche Wärmebehandlungsbedingung
- Akzeptabler Härtebereich
- Kritische Abmessungen nach Wärmebehandlung
- Oberflächenzustand
- Inspektionsmethode
- Jede Nachbehandlungs-Mahlanforderung
SunshinePro zählt die Vakuum-Wärmebehandlung und das Präzisionsschleifen zu seinen Stempelpin-Prozessen. Die Anforderungen an die Endbehandlung und Inspektion sollten dennoch für das spezifische Material und die Zeichnung vereinbart werden.
Beschichtungen können Oberflächenschäden reduzieren, aber ein schwaches Design nicht reparieren
PVD-Beschichtungen können die Reibung verändern, Adhäsives Verhalten, und Verschleiß an der Stempelfläche. Sie können nützlich sein, wo sie nervig sind, Pickup, oder progressive Oberflächenverschleiß dominiert.
Sie können nicht korrigieren:
- Fehlstellung
- Übermäßige nicht unterstützte Länge
- Schwachsektionsübergänge
- Unzureichende Substratzähigkeit
- Plastische Verformung unter der Beschichtung
- Falsche Freigabe
- Schlechte Kantenvorbereitung
SunshinePro listet TiN und TiCN als optionale Punch-Pin-Beschichtungen auf. Die Auswahl zwischen ihnen erfordert eine anwendungsspezifische Überprüfung statt eines allgemeinen Lebensvergleichs.
Auch die Beschichtungsdicke muss in die Maßplanung einbezogen werden. Das Nachschleifen kann die Beschichtung aus der Arbeitsfläche entfernen, Erforderlich für eine Entscheidung über eine Neubeschichtung, Dimensionsrestaurierung, oder Ersatz.
Verwenden Sie einen Ausfallmodus-zuerst-Stempelauswahlprozess
Ein praktischer Auswahlprozess sollte dieser Reihenfolge folgen:
- Identifizieren Sie das Werkstück vollständig.
Erfassen Sie die Stufe, Streck- und Zugfestigkeit, Dicke, Oberflächenbeschichtung, Härtedaten, wo verfügbar,, und Schmierzustand. - Dokumentieren Sie die Geometrie der Stanzen und der Matrize..
Lochgröße angeben, Stanzdurchmesser, Kopfform, Gesamtlänge, Nicht getragene Länge, Stempelknopföffnung, Beabsichtigte Freigabe, und Stripper-Anordnung. - Klassifizieren Sie das Versagen.
Stellen Sie fest, ob das Hauptproblem der Abrasivverschleiß ist, Ärger, Chipping, Knacken, Verformung, oder ungleichmäßige Belastung. - Zuerst Systemprobleme korrigieren.
Überprüfen Sie die Ausrichtung, Führungsverschleiß, die-button condition, Freigabe, Pressablenkung, Stripping, und Schmierung. - Wählen Sie die gewünschte Immobilienrichtung.
Entscheiden Sie, ob die Anwendung mehr Verschleißfestigkeit benötigt, Zähigkeit, Druckfestigkeit, Geringere Reibung, oder eine ausgewogene Kombination. - Wählen Sie gemeinsam Substrat und Wärmebehandlungsbedingung aus.
Wählen Sie keine Note aus, ohne zu definieren, wie sie verarbeitet werden soll. - Finish und Beschichtung nur dort hinzufügen, wo sie den Versagensmechanismus beheben.
Die Oberflächenbehandlung sollte das Substrat und den Prozess unterstützen, kein ungelöstes Designproblem zu verbergen. - Validieren unter kontrollierten Produktionsbedingungen.
Das Gratwachstum überwachen, Materialaufnahme, Dimensionsänderung, Chipping, Wartungsintervalle, und der Zustand des Würfelknopfes.
Betrachten Sie drei gängige Muster:
- Ein kleiner Locher mit wiederholtem Kantenabschlagen erfordert in der Regel eine Ausrichtung und Prüfungen der nicht gestützten Länge, bevor die Härte einfach erhöht wird.
- Ein Locher mit Materialaufnahme auf beschichtetem Blech benötigt möglicherweise eine bessere Schmierung, Finish, oder eine Beschichtung statt eines härteren Kernmaterials.
- Ein stabiler Betrieb mit hohem Volumen und allmählicher Kantenrundung kann nach Bestätigung von Spielraum und Ausrichtung eine größere Abrasivverschleißfestigkeit rechtfertigen.
Die beste Option ist diejenige, die den tatsächlichen Ausfall zu einem akzeptablen Preis pro akzeptiertem Teil kontrolliert, Nicht unbedingt der Stempel mit den höchsten Anfangsmaterialkosten oder Härte.
Bereiten Sie die Anwendungsdaten vor, bevor Sie individuelle Lochstifte anfordern
Eine Zeichnung liefert die Maße, Aber das erklärt vielleicht nicht, warum der vorhandene Stempel versagt. Eine nützliche technische Überprüfung sollte Werkstücksdaten enthalten, Werkzeugdetails, Prozessbedingungen, Beweise für das Versagen, und Akzeptanzanforderungen.
Daten, die mit der Zeichnung oder der fehlgeschlagenen Lochprobe gesendet werden
Stellen Sie bereit:
Werkstückinformationen
- Exakte Stahlqualität
- Streck- und Zugfestigkeit
- Blechdicke
- Oberflächenbeschichtung
- Schmiermittel und Anwendungsmethode
Informationen zu Stanz und Stanz
- Stanzdurchmesser und Profil
- Gesamtlänge und nicht gestützte Länge
- Kopf- und Schaftgeometrie
- Öffnung des Würfelknopfes
- Beabsichtigte Freigabe
- Abzieher- und Führungsanordnung
- Vorhandenes Stempelmaterial und Härte
- Aktuelle Beschichtung und Oberflächenfinish
Produktionsinformationen
- Pressetyp und relevante Betriebsbedingungen
- Treffer pro Minute
- Hits pro Run
- Expected production volume
- Geschichte des Nachschleifens
- Geplantes Wartungsintervall
Fehlerbeweise
- Klare Fotos
- Riss- oder Chip-Position
- Materialaufnahme oder Scoring
- Grattentrend
- Dimensionsverlust
- Ausfallhäufigkeit
- Ob Schäden beim Durchdringen oder Entzug entstehen
SunshinePro gibt an, dass der Stanzdurchmesser, Länge, Kopfform, Material, und die Beschichtung kann angepasst werden. Es Punch-Pin-Produktseite listet außerdem SKH51 auf, SKH9, DC53, ASP, Hartmetall, Präzisionsschleifen, Vakuumwärmebehandlung, TiN, und TiCN unter den verfügbaren Optionen.
Dokumentation und Validierung zur Bestätigung vor der Produktion
Vor der Genehmigung der Produktion, Definieren Sie, welche Datensätze und Akzeptanzkriterien erforderlich sind. Dazu können gehören.:
- Materielle Identität oder Urkunde
- Vereinbarter Härtebereich
- Kritische Dimensionsinspektion
- Oberflächenanforderung
- Beschichtungstyp und -dicke
- Abmessungen nach der Beschichtung
- Zeichnungsüberarbeitung
- Probengenehmigungsprozess
- Grat- und Kantenqualitätsgrenzen
- Erwartungen an Nachschleifen und Neubeschichtung
Die Produktseite von SunshinePro listet die Dimensionskapazität bis zu ±0 auf.002 mm und ein Härtebereich von HRC 58–68. Diese sollten als aufgelistete Fähigkeitsbereiche behandelt werden, Keine universellen Spezifikationen. Erreichbare Toleranzen und Härte hängen vom gewählten Material ab, Geometrie, Wärmebehandlung, Beschichtung, Zeichnung, und Inspektionsvereinbarung.
Zur Bewerbungsprüfung, Senden Sie die Zeichnung zusammen mit der Blattspezifikation, operating conditions, und Versäumnisnachweise durch die SunshinePro-Kontaktseite. Dies gibt dem Lieferanten genügend Kontext, um das Lochmaterial zu bewerten, Geometrie, Wärmebehandlung, Finish, und die Beschichtung als ein System, anstatt eine Klasse allein anhand des Werkstücksnamens zu empfehlen.
Freigeben:



Geschrieben von Sunshine
Bei Sunshine, Wir sind ein professioneller Hersteller und Lieferant von Präzisionsformkomponenten, bietet ein breites Produktsortiment für Stange- und Spritzgussanwendungen. Unser Kernfokus liegt auf dem Stanzen von Stempeln, Auswurfstifte und -hülsen, sowie Führungspfosten und Buchsen. Mit fortschrittlicher CNC-Bearbeitung, Strenge Qualitätskontrolle, und starke Produktionskapazitäten, Wir sorgen für Zuverlässigkeit, Hochpräzisionsteile, zusammen mit vorrätigen Standardkomponenten für schnelle und effiziente weltweite Versorgung.
NACHRICHTEN
EMPFANG SERVICE
Mit hochwertigen Teilen für jedes Budget und freundlichem Personal, das geschult ist, um Ihren Besuch informativ und unkompliziert zu gestalten.
