



Tablet-Capping-Werkzeuglösungen: Dies, Head Flats, und Dwell
Tablet-Caping-Werkzeuge können helfen, wenn die Kronenabtrennung mit unzureichender Konsolidierungszeit zusammenhängt, Gefangene Luft, Abgenutzte Stanzformen, Übermäßige Reibung an der Matrizenwand, oder Auswurfspannung. Sie beheben nicht jedes Capping-Problem. Schlechte Formulierungsbindung, ungeeignete Schmierung, Feuchtigkeitsvariation, Übermäßige Geldstrafen, oder ungeeignete Kompressionseinstellungen können denselben sichtbaren Defekt verursachen.
Stanzen und Stempel sind Teil eines umfassenderen Systems von Typen der Tabletpress-Werkzeuge, Dieser Leitfaden konzentriert sich jedoch ausschließlich auf Werkzeugentscheidungen im Zusammenhang mit Capping. Das Ziel ist es, den wahrscheinlichen Versagensmechanismus zu beweisen, bevor ein Chip gewechselt wird, Einen Stempelkopf flach ausfahren, oder den Kompressionszyklus anpassen.
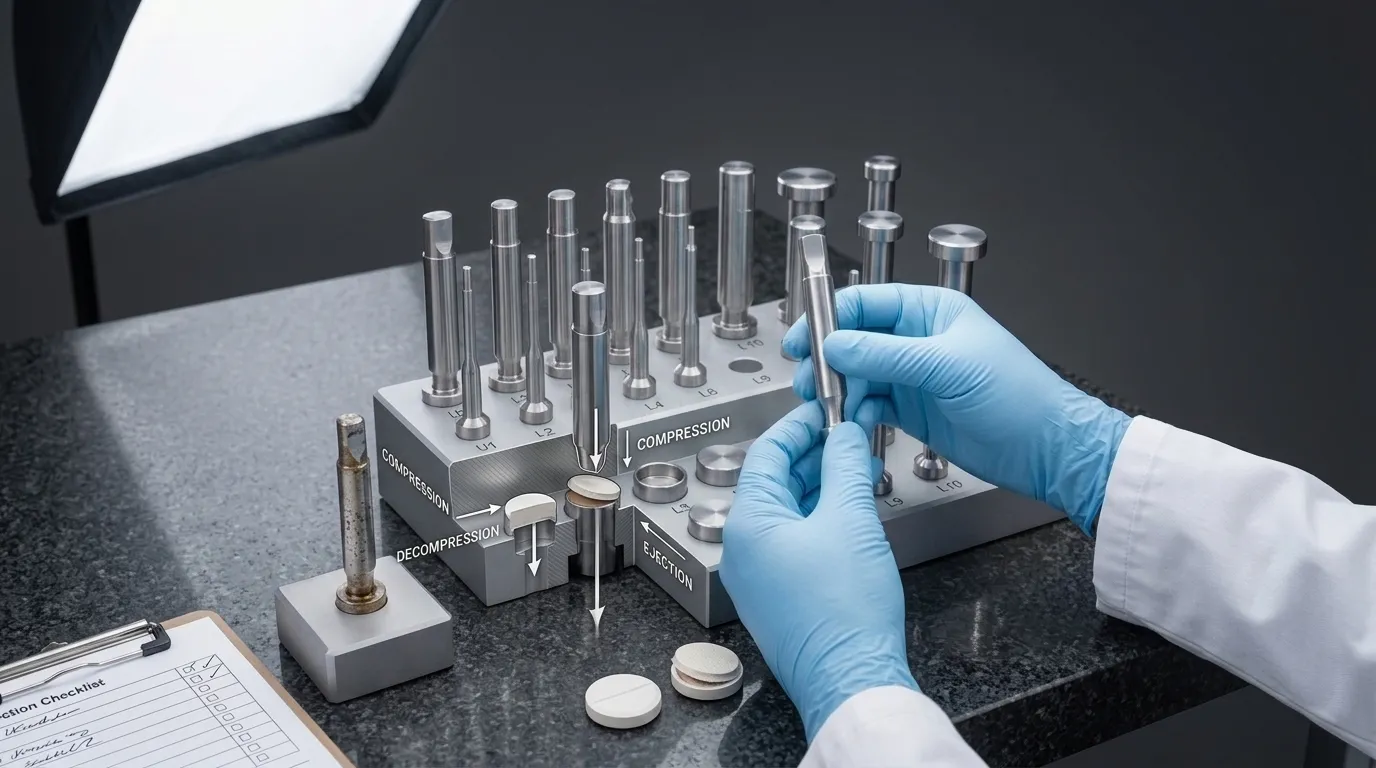
Bestätigen Sie den Defekt, bevor Sie das Werkzeug wechseln
Die Kappe tritt auf, wenn sich die obere oder untere Krone horizontal vom Hauptkörper der Tablette löst. Die Trennung kann während der Dekompression sichtbar werden., Auswurf, Entstaubung, Handhabung, Verpackung, oder mechanische Tests.
Es muss zunächst von anderen Mängeln unterschieden werden, die andere Korrekturmaßnahmen erfordern.
| Beobachteter Defekt | Typisches Aussehen | Erste Untersuchung |
|---|---|---|
| Kappen | Die obere oder untere Krone trennt sich vom Tafelkörper | Konsolidierung, Gefangene Luft, Dekompression, Stanzgeometrie, die condition, und Auswurf |
| Laminierung | Das Tablet teilt sich in zwei oder mehr horizontale Schichten auf | Lufteinschluss, Formulierungseigenschaften, Kompressionsprofil, und elastische Erholung |
| Chipping | Kleine Stücke brechen vom Rand der Tafel ab | Schalen- oder Landgeometrie, Handhabung, Werkzeugschäden, Granulation, und Tablettenstärke |
| Rissen | Sichtbare Risse entstehen ohne vollständige Kronentrennung | Spannungsverteilung, Tiefe Becher, Formulierungselastizität, und Kompressionsbedingungen |
| Pflücken | Material haftet an der Lochfläche und wird von der Tablettoberfläche entfernt | Punch-Face-Bedingung, Formulierungsadhäsion, Feuchtigkeit, Prägung, und Schmierung |
Dokumentieren Sie genau wann und wo der Defekt auftritt. Zeichnen Sie auf, ob es Auswirkungen hat:
- Die obere Krone, Untere Krone, oder beides;
- jede Werkzeugstation oder nur ausgewählte Stationen;
- Niedriggeschwindigkeits- und Hochgeschwindigkeitsproduktion gleichermaßen;
- Tabletten unmittelbar nach der Kompression oder erst nach der Handhabung;
- eine vollständige Charge oder intermittierende Produktionsperioden.
Ein Defekt, der an ein oder zwei Werkzeugstationen konzentriert ist, ist eher ein lokaler Stempel- oder Matrisenzustand als ein Defekt, der gleichmäßig über den Turm hinweg auftritt.. Eine gleichmäßige Abdeckung an allen Stationen kann weiterhin die Werkzeuggestaltung erfordern, Aber Formulierungs- und Prozessvariablen erfordern die gleiche Aufmerksamkeit.
Entscheiden Sie, ob die eigentliche Ursache die Formulierung ist, Ablauf, Presse, oder Werkzeuge
"Unsachgemäße Werkzeuge" ist keine vollständige Diagnose. Bevor Sie modifizierte Stanzen oder Stempel bestellen, trennen Sie vier mögliche Quellgruppen.
Formulierungsbezogene Belege kann eine schlechte Tablet-Fähigkeit beinhalten, Schwache Binderleistung, Übermäßige elastische Rückgewinnung, unbeständige Feuchtigkeit, ungeeignete Partikelgrößenverteilung, Hohe Geldstrafeninhalte, oder übermäßige Schmierung. Eine Formulierung, die keine ausreichenden Zwischenteilchenbindungen bilden kann, kann auch dann weiterhin bedeckt werden, wenn die Verweildauer erhöht wird.
Prozessbezogene Beweise kann eine ineffektive Vorkompression umfassen, Ein schnelles Belastungsprofil, ungeeignete Hauptkompressionsbedingungen, inconsistent die fill, oder das Zuführverhalten ändern. Allein die Erhöhung der Kompressionskraft kann das Verschluss verschlimmern, wenn die Formulierung nach dem Entlasten eine übermäßige elastische Rückgewinnung erfährt.
Pressebezogene Beweise kann während der Skalierung auftreten. Eine Formulierung kann auf einer Entwicklungspresse erfolgreich laufen, aber bei einer Produktionsdrehmaschine wegen der Stanzgeschwindigkeit scheitern, Turmgeometrie, Druckwalzengeometrie, und die verfügbare Bewohnung unterscheiden sich.
Werkzeugbezogene Belege beinhaltet den Verschleiß an der Stanzbohrung, Punktewertung, Auffällige Freigabe, Beschädigte Stempelmerkmale, Lokale Kontamination, ungewöhnlich hoher Ausstoßwiderstand, oder ein Defekt, der auf bestimmte Stationen beschränkt ist.
Die Untersuchung sollte eine einfache Frage stellen.: Was hat sich geändert, als sich die Kappe geändert hat? Wenn der Defekt einer Formulierungscharge folgt, Es muss kein Werkzeugproblem sein. Wenn er einem einzelnen Würfel um den Turm folgt, Werkzeuge werden zu einem stärkeren Verdächtigen.
Hinweise darauf, dass das Problem mit Werkzeugen zusammenhängen könnte
Eine Werkzeuguntersuchung ist gerechtfertigt, wenn eine oder mehrere dieser Bedingungen vorliegen:
- An derselben Station findet wiederholt das Kappen statt.
- Betroffene Stempel zeigen eine Wertung an, Rauheit, Lagerstätten, Korrosion, oder ein sichtbarer Abnutzungsring.
- Stanzspitzen- oder Stanzbohrungsmessungen unterscheiden sich zwischen guten und defekten Stationen.
- Das Tablet zeigt starke Bauchbandspuren oder Schäden während des Auswurfs.
- Der Auswurfwiderstand steigt, während der Lauf andauert.
- Eine kontrollierte Verringerung der Turmdrehzahl verbessert den Defekt ohne weitere Änderungen.
- Die Erhöhung der verfügbaren Dwell verbessert die Tablettenstärke oder verringert die Kronentrennung.
- Der Austausch durch einen inspizierten Stempel oder Stempel beseitigt den stationsspezifischen Defekt.
Diese Beobachtungen beweisen nicht die endgültige Lösung, Aber sie grenzen die Untersuchung so weit ein, dass eine dimensionale Inspektion oder ein kontrollierter Werkzeugtest gerechtfertigt werden kann.
Wie Punch-Head-Flats die Verzugszeit verändern
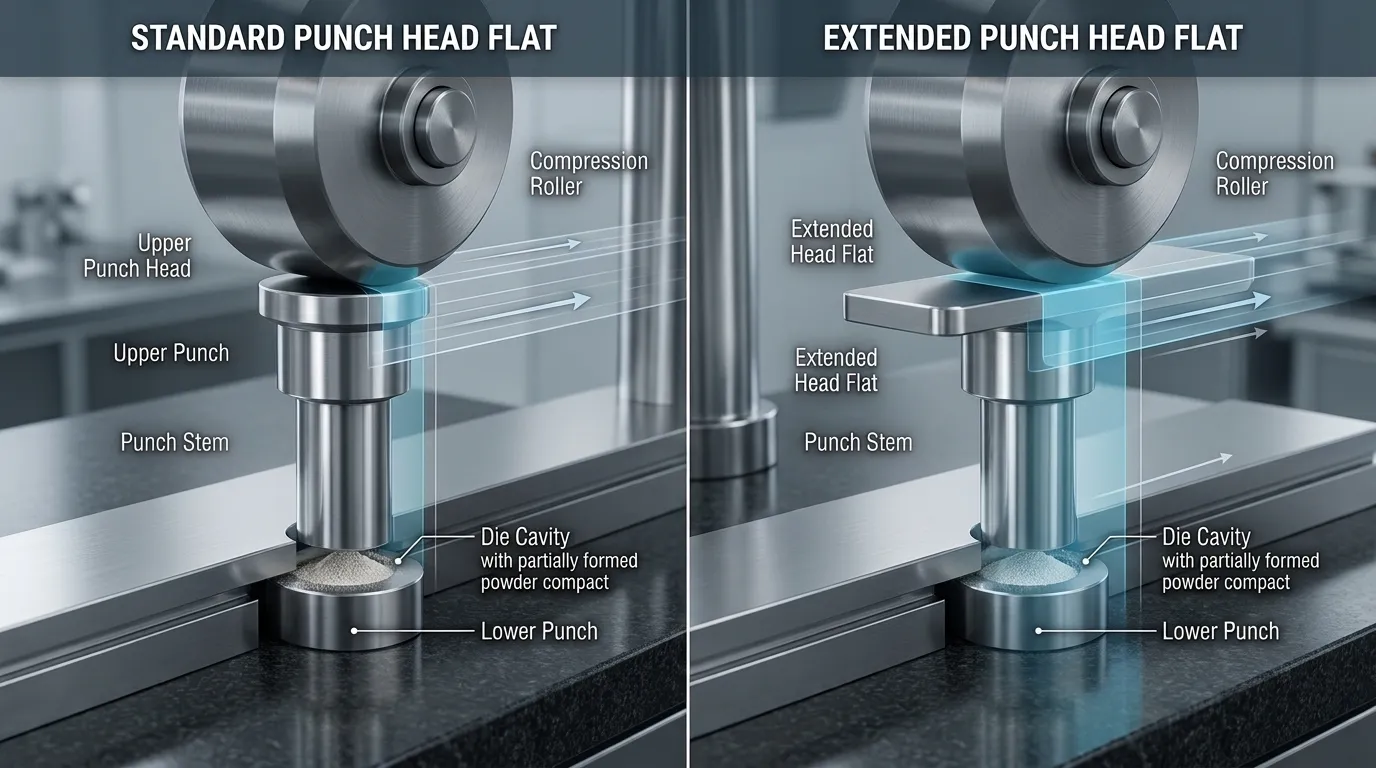
Der Lochkopf berührt die Druckwalze, während das Werkzeug durch die Druckzone bewegt wird. Der flache Bereich des Kopfes beeinflusst die Zeitspanne, in der der Schlag auf oder nahe seiner maximalen Durchschlagskraft bleibt.
Diese Zeit wird allgemein als Verweilzeit beschrieben. Es gibt dem Pulverbett zusätzliche Zeit für die Partikelanordnung, Verformung, Fragmentierung, und Bindungsbildung unter Kompression.
Die Verwölbung wird nicht allein durch Turmdrehungen pro Minute bestimmt. Er ist beeinflusst von:
- Lochkopfprofil;
- kopfflache Abmessungen;
- Turmgeschwindigkeit;
- Tonkreisdurchmesser;
- Druckwalzengeometrie;
- Stanzgeschwindigkeit durch die Kompressionszone.
Zwei Pressen, die mit derselben Turmgeschwindigkeit laufen, können daher die Formulierung unterschiedlichen Belastungsraten und Verzwellungsbedingungen aussetzen.
Eine Formulierung mit hoher Dehnungsgeschwindigkeitsempfindlichkeit kann bei langsamer Kompression akzeptable Tabletten bilden, aber bei steigender Schlaggeschwindigkeit an Zugfestigkeit verlieren. In diesem Fall, Ein längerer Head Flat kann den Hochkompressionsteil des Zyklus verlängern und eine längere Konsolidierungszeit bieten.
Eine begutachtete Studie über Lochkopf-Design und Metformin-Tablettenqualität stellte fest, dass die Änderung des Kopfdesigns die Verweilung und die daraus resultierenden physikalischen Eigenschaften der Tabletten unter den untersuchten Bedingungen beeinflusste. Das Ergebnis unterstützt den Mechanismus, aber sie legt nicht für jede Formulierung oder Presse eine ideale Kopfflachgröße fest.
Wann ein ausgestreckter Kopf flach sein kann, kann helfen
Ein verlängerter Kopfflach verdient eine Bewertung, wenn:
- Das Capping tritt auf oder wird schlechter, wenn die Turmgeschwindigkeit steigt;
- Die Formulierung funktioniert bei langsameren Kompressionsraten besser;
- Die Tablettenfestigkeit nimmt ab, wenn man von einer Entwicklungspresse auf eine schnellere Rotationspresse wechselt;
- Ein kontrollierter Versuch mit niedrigerer Geschwindigkeit verbessert den Defekt;
- Die Stempelinspektion ergibt keine direktere mechanische Ursache;
- Die Formulierung hat eine Spannungsratenempfindlichkeit gezeigt.
Der modifizierte Kopf muss weiterhin mit der Presse kompatibel sein, Walzen, Turm, Führer, und Werkzeugstandard. Die Fläche zu erhöhen bedeutet nicht einfach, mehr Material hinzuzufügen. Das Profil muss den gesamten Maschinenzyklus ohne Störungen oder übermäßige mechanische Belastung durchlaufen.
Produktionsfolgen müssen ebenfalls berücksichtigt werden. Eine Verringerung der Turmgeschwindigkeit könnte zeigen, dass zusätzliche Verweilung hilft, Aber es ist möglicherweise keine akzeptable dauerhafte Lösung, weil die Produktion sinkt. Ein kompatibles Extended-Head-Flat-Design kann mehr Ausgang erhalten, aber erst, nachdem die Mechanismus- und Maschinengrenzen bestätigt sind.
Wenn längere Dwelling wahrscheinlich nicht das Capping löst
Längeres Verweilen ist eine schwache Lösung, wenn:
- Die Formulierung weist eine schlechte inhärente Bindung auf;
- binder, Feuchtigkeit, Granulation, oder die Schmierstoffbedingungen außerhalb des geeigneten Bereichs liegen;
- Der Defekt ändert sich während kontrollierter Geschwindigkeitstests nicht;
- Stempel weisen starken Verschleiß oder Kerben auf;
- Tabletten werden hauptsächlich beim Auswurf beschädigt;
- Eine übermäßige elastische Erholung bleibt nach Verweilungsänderungen bestehen;
- Eine höhere Konsolidierungszeit verbessert die Härte, schafft aber Brüchigkeit, Auflösung, oder andere Qualitätsprobleme.
Es gibt keine universelle ideale Verweilzeit. Das relevante Maß ist, ob eine kontrollierte Verweilungsänderung eine wiederholbare Verbesserung bewirkt, während andere Variablen stabil bleiben.
Inspizieren Sie die Matrizen, Freigabe, und Bohrungszustand
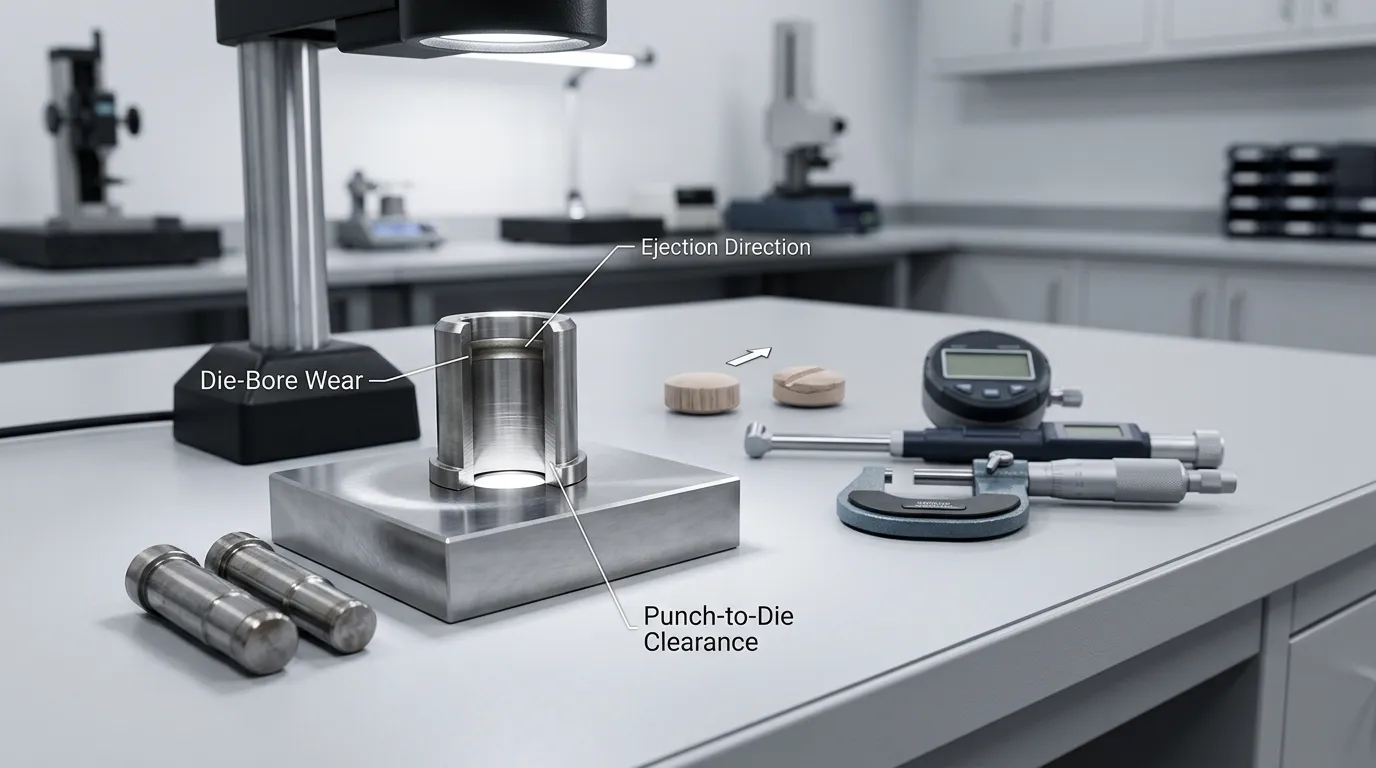
Die Matrize steuert das Pulverbett während der Befüllung, Kompression, Dekompression, und Auswurf. Sein Bohrungszustand kann die Reibung beeinflussen, Restspannung, Tablet-Bewegung, und Oberflächenschäden.
Reinigen Sie die Matrize vor der Inspektion. Ablagerungen können Verschleiß verbergen oder einen falschen Eindruck von Bohrungsschäden erzeugen. Dann untersuchen und messen Sie Folgendes:
- Bohrfläche: Achten Sie auf die Punktevergabe, Rauheit, Korrosion, Haftmaterial, und Polierunterschiede.
- Abnutzungsringbereich: Prüfen Sie auf eine lokale Vergrößerung, bei der wiederholt maximale Kompression auftritt.
- Bohrprofil: Vergleichen Sie Messungen auf mehreren Höhen, anstatt sich auf eine einzige Durchmessermessung zu verlassen.
- Stanstipp-zu-Die-Freigabe: Vergleichen Sie gute und problematische Stationen mit der genehmigten Werkzeugzeichnung.
- Stanzspitzenbedingung: Kanten inspizieren, Becher, Ländereien, sowie Entlastungsbereiche wegen Abnutzung oder Schäden.
- Stationsmuster: Bestimmen Sie, ob Defekte einem bestimmten Stempel folgen, Punch, oder Turmposition.
- Auswurfmarkierungen: Inspizieren Sie das Tablet-Bauchband auf Kratzer, Schleppspuren, oder lokaler Schaden.
Ein Verschleißring kann den Widerstand erhöhen, wenn die Tablette von einer vergrößerten Kompressionszone in einen schmaleren Teil der Bohrung bewegt wird. Rauheit und Scoring können ebenfalls die Reibung an der Matrizenwand erhöhen. Beide Bedingungen können die Ausstoßspannung erhöhen und eine Tablette freisetzen, die bereits eine schwache innere Bindung aufweist..
Es gibt keine universelle Abnutzungs- oder Freiraumbegrenzung, die für jede Tabletgröße gilt, Werkzeugstandard, Formulierung, und Presse. Die Annahme sollte auf genehmigten Zeichnungen basieren, Inspektionsmethoden, Historische Aufführung, und anwendungsspezifische technische Überprüfung.
SunshinePros Seite zur Tablet-Press-Werkzeuge besagt, dass Tablet-Stanzer und -matrisse aus Zeichnungen oder Proben verarbeitet werden können. Die angegebene Toleranzgenauigkeit sollte als allgemeine Produktseitenbehauptung behandelt werden, nicht als automatische Garantie für jedes Merkmal jeder Werkzeugbestellung.
Gerade Stempel versus konische Stempel
Eine gerade Matrize behält ihr festgelegtes Bohrprofil während des Arbeitsabschnitts. Eine konische Matrize beinhaltet einen bewusst ändernden Durchmesser in einem definierten Bereich.
| Die option | Möglicher Grund für eine Bewertung | Benötigte Beweise | Hauptbegrenzung |
| Gerade Würfel | Standardbedingte Kompressions- und Auswurfbedingungen | Stabile Kompression, akzeptable Reibung, und kein Luftfreigabeproblem im Zusammenhang mit der Geometrie | Behandelt nicht jeden Lufteinfang- oder Auswurfmechanismus |
| Konische Stempel | Anwendungsspezifische Unterstützung für Luftfreigabe, Dekompression, oder Auswurf | Reproduzierbare Belege dafür, dass Capping mit einem dieser Mechanismen verbunden ist | Verjüngungsrichtung, Betrag, Länge, und Standorte sind nicht universell |
| Ersatzwerkzeug mit korrigiertem Bohrrohr | Die vorhandene Stempel ist abgenutzt, Punktzahl, oder dimensionsungeeignet | Bohrungsmessungen, Stationsmuster, und Ausweisungsnachweise | Ein Ersatz behebt keinen Formulatierungsfehler |
Ein konischer Stempel sollte nicht nur deshalb gewählt werden, weil es Kappen gibt. Der vorgesehene Mechanismus muss zuerst identifiziert werden. Ein Taper, der die Luftfreisetzung beeinflussen soll, ist eine andere technische Entscheidung als ein Taper, der das Verhalten der Tablet-Freigabe oder -Auswurf verändern soll..
Die Website von SunshinePro bestätigt nicht ausdrücklich die Fähigkeit von taperen Tablet-Chips. Jede solche Anforderung erfordert eine schriftliche Machbarkeitsbestätigung basierend auf der genauen Zeichnung und Anwendung.
Accounting für Gefangene Luft, Vorkompression, und Dekompression
Pulver enthält Luft in den Zwischenräumen zwischen den Partikeln. Wenn die Stanzen in die Matrize gelangen und das Pulverbettvolumen verringern, dass Luft entweichen oder umverteilt werden muss.
Wenn die Kompression zu schnell auftritt, Der innere Luftdruck kann steigen, bevor ausreichend Belüftung und Konsolidierung erfolgen. Forschung zu Luftdruckentwicklung innerhalb eines komprimierten Pulverbetts verbindet diesen Innendruck mit Mängeln, einschließlich Rissenbildung., blubbern, und das Kappen.
Eine Vorkompression kann helfen, indem man eine frühere Anwendung anwendet, Ereignis der niedrigeren Kompression vor der Hauptkompression. Sein Zweck kann umfassen:
- Entfernen eines Teils der eingeschlossenen Luft;
- Beginn der Teilchenumordnung;
- wodurch ein schwaches initiales Kompakt entsteht;
- Verringerung der Plötzlichkeit des Hauptkompressionsereignisses.
Mehr Vorkompression ist nicht automatisch besser. Seine Wirksamkeit hängt von der Durchdringung ab, Laderate, Formulierungsverhalten, und die Beziehung zwischen der Vorkompressions- und der Hauptkompressionsstufe. Eine Studie von Vorkompression und Hauptkompression in Ibuprofen-Tabletten zeigte, dass diese Einstellungen unter den getesteten Bedingungen die Eigenschaften des resultierenden Tablets erheblich beeinflussen können.
Während der Dekompression, Die aufgebrachte Last wird entfernt und der Kompakt repariert sich elastisch. Wenn die Bindungen zwischen den Teilchen zu schwach sind, oder sind innere Luft- und Restspannungen zu hoch, Die Krone kann in diesem Stadium beginnen, sich zu lösen.
Werkzeuggeometrie, Presseeinstellungen, und das Formulierungsverhalten muss daher gemeinsam bewertet werden. Ein modifizierter Würfel kann nicht jedes Luftmanagementproblem ausgleichen, und zusätzliche Verweilung kann schlechte Bindung nicht immer ausgleichen.
Überprüfen Sie die Reibung und Auswurfspannung der Stempelwand
Nach der Kompression, Der untere Stanz drückt die Tafel durch die Matrize nach oben. Die Tafel bleibt mit dem Bohrer in Kontakt, und seine Bewegungsresistenz hängt vom Oberflächenzustand ab, Schmierung, Radialdruck, Materialeigenschaften, und Werkzeugmaße.
Eine hohe Reibung an der Stempelwand kann mit einer hohen Reibung verbunden sein:
- raue oder gekerbte Stempeloberflächen;
- Ein Schleifring;
- Haftprodukt;
- unzureichende Schmierung;
- inkonsistente Schmierstoffverteilung;
- ungeeignete Stanzspitzen-zu-Matrize-Freigabe;
- Hoher Restradialdruck;
- Eine abrasive Formulierung.
Warnzeichen sind starke Bauchbandspuren, verzögerte Kronentrennung, Steigender Ausstoßwiderstand, Stationsspezifische Mängel, oder Tabletten, die beim Verlassen des Würfels zerbrechen.
Auswurfkraft-Trends sind im Allgemeinen informativer als eine einzelne Messung. Ein allmählicher Anstieg während der Produktion kann auf zunehmende Ablagerungen hinweisen, Temperaturbedingte Veränderungen, oder Schmierprobleme. Ein deutlicher Unterschied an einer Station kann auf den lokalen Stempel- oder Stanzzustand hindeuten..
Auf jedes Produkt kann keine universelle Auswurfkraft-Schwelle angewendet werden. Die Messung muss anhand der Tablet-Größe interpretiert werden, Formulierung, Presseaufbau, Werkzeugmaße, Historische Aufführung, und der validierte Prozess.
Verwenden Sie eine kontrollierte Fehlerbehebungssequenz
Wechselnde Geschwindigkeit, Kraft, Vorkompression, Schmierung, und gleichzeitig kann die Werkzeugbildung den Defekt verringern, Aber es wird nicht offenbaren, welche Änderung funktioniert hat. Verwenden Sie stattdessen eine kontrollierte Sequenz.
- Bestätigen Sie den Defekt. Nehmen Sie fest, ob der Ausfall das Limit ist, Laminierung, Chipping, oder einen anderen Defekt.
- Zeichnen Sie auf, wenn es erscheint.. Notenkompression, Dekompression, Auswurf, Entstaubung, Handhabung, oder verzögerte Tests.
- Kartenbetroffene Stationen. Bestimmen Sie, ob das Capping auf einzelne Schläge folgt, dies, oder Turmpositionen.
- Halten Sie die Formulierung stabil. Vermeiden Sie es, nicht verwandte Chargen beim Testen von Werkzeughypothesen zu vergleichen.
- Stempel und Stempel inspizieren. Sauber, Maß, und gute und fehlerhafte Sender zu vergleichen.
- Führen Sie einen kontrollierten Geschwindigkeitstest durch. Turmgeschwindigkeit ändern und dabei andere praktische Variablen konstant halten.
- Bewerten Sie die Vorkompression separat. Passen Sie jeweils eine relevante Bedingung an und dokumentieren Sie die Reaktion.
- Überprüfen Sie das Auswurfverhalten. Überprüfen Sie Tabletoberflächen, die condition, und verfügbare Streitkräftetrends.
- Erste Versuchsänderung der Werkzeuge. Teste keinen neuen Stempel, Verlängerte Flat, Andere Tasse, und gleichzeitig neues Material.
- Definieren Sie Erfolg vor der Prüfung. Spezifizieren Sie akzeptable visuelle Defekte, Zugfestigkeit oder Bruchkraft, Dicke, Brüchigkeit, Ausgabe, und relevante Prozessgrenzen.
Die FDA-Dosierungsformular-Inspektionsleitfaden behandelt die Notwendigkeit, Tablett-Stanzen und -matrizen zu warten und geeignete In-Process-Steuerungen zu verwenden. Ein Fehlerbehebungstest sollte daher mehr berücksichtigen als nur das visuelle Verschwinden von Capping. Das resultierende Tablet muss dennoch seine umfassenderen Qualitätsanforderungen erfüllen.
Gleiche die Beweise mit der Werkzeugreaktion ab
| Beobachtung | Wahrscheinlicher Mechanismus zur Untersuchung | Bestätigungstest | Mögliche Antwort | Begrenzung |
| Das Capping nimmt mit der Geschwindigkeit zu und verbessert sich, wenn die Geschwindigkeit sinkt | Unzureichende Dwell- oder Spannungsratensensitivität | Kontrollierter Geschwindigkeitsvergleich | Bewerten Sie kompatible Verlängerungskopf-Flachwerkzeuge | Das wird die schlechte Bindung nicht beheben |
| Defekt folgt einer Stempelposition | Lokale Kleidung, Rauheit, Kontamination, oder Dimensionsänderung | Sauber, Inspizieren, Maß, und Positionen zu tauschen, wo erlaubt | Reparatur oder Austausch nach technischer Bewertung | Der Austausch korrigiert nicht den chargenweiten Formulatierungsfehler |
| Begrenzungsänderungen mit Vorkompression | Problem der Luftfreisetzung oder früher Konsolidierung | Kontrollierte Präkompressionsstudie | Prozess optimieren; Bewerten Sie die Werkzeuggeometrie nur, wenn Belege dafür vorliegen | Übermäßige Vorkompression kann weitere Probleme verursachen |
| Hoher Ausstoßwiderstand und Schäden am Bauchband | Stanzenwandreibung oder Bohrungszustand | Überprüfen Sie den Krafttrend und inspizieren Sie die Matrixoberfläche | Korrekte Schmierung, Oberfläche, Freigabe, oder beschädigte Werkzeuge | Es gilt keine universelle Kraftgrenze |
| Die Kappung besteht über Geschwindigkeiten und Werkzeugstationen hinweg fort | Formulierung oder breitere Prozessbeschränkung | Verdichtungs- und Formulierungsprüfung | Rückkehr zur Formulierung oder Prozessentwicklung | Neue Werkzeuge können Kosten verursachen, ohne den Mechanismus zu korrigieren |
| Die Kronengeometrie scheint stark belastet zu sein | Kelch- oder Grundstücksdesign kann dazu beitragen | Vergleich von genehmigten Entwürfen und mechanischen Ergebnissen | Überprüfen Sie die Geometrie des Lochgesichts | Gehört zu einer separaten Designbewertung |
Betrachte die Tiefe des Bechers, ohne sie zur Standardlösung zu machen.
Cup-Tiefe und Punch-Face-Kantengeometrie beeinflussen die Form des Tabletts, Volume, Kronendicke, und Spannungsverteilung. Tiefe Töpfe oder ungeeignete Kantengeometrie können mechanische Bedingungen erzeugen, die bei einigen Produkten zu Rissbildung oder Kappentrennung beitragen.
Das Wechseln der Tasse kann auch das Aussehen der Tabletten verändern, Gewichts-Volumen-Beziehungen, Kantenfestigkeit, Verpackungsverhalten, und die Kompressionsreaktion. Es sollte nicht als einfache sekundäre Anpassung nach Fehlgeschlagenen Dwell- oder Stanzenwechsel behandelt werden.
Eine detaillierte Auswahl gehört im Leitfaden zu Design der Tiefe des Tablett-Punch-Bechers. Für eine Capping-Untersuchung, Die Beckentiefe sollte ein möglicher beitragender Faktor bleiben und nicht die Standarderklärung.
Bereiten Sie die Daten vor, die ein Werkzeuganbieter benötigt
Ein Lieferant kann "Anti-Capping-Werkzeuge" nicht allein anhand des Fehlernamens verantwortungsvoll bewerten. Bereiten Sie ein technisches Datenpaket vor, das enthält:
- Hersteller und Modell der Tablet-Presse;
- Werkzeugstandard und genehmigte Zeichnungen;
- Turmgeschwindigkeit und Anzahl der Stationen;
- Verfügbare Pressegeometrie oder Dwell-Informationen;
- Aktuelles Stempelkopfprofil und -abmessungen;
- Obere- und untere Lochzeichnungen;
- Maße der Bohrrohre und Inspektionsergebnisse;
- Tablettendurchmesser, Form, Gewicht, Dicke, Bechertiefe, und Land;
- Formulierungs- und Granulationsweg;
- Belege für Geschwindigkeitsempfindlichkeit;
- Vorkompressions- und Hauptkompressionsbedingungen;
- Defektfotos;
- Betroffene Stationsnummern;
- Bohrung, Stempelspitze, und Freistandsmessungen;
- Auswurfbeobachtungen oder Krafttrends;
- Ergebnisse aus kontrollierten Studien;
- Erforderliches Material und Inspektionsdokumentation;
- Messbare Akzeptanzkriterien für Studien.
Diese Informationen ermöglichen es dem Lieferanten, die Kompatibilität zu beurteilen und festzustellen, ob eine Ersatzmatris verwendet wird, Modifiziertes Kopfprofil, oder eine andere Intervention ist technisch vernünftig.
Es verhindert auch einen teuren Fehler: Bestellung eines vollständigen Werkzeugsatzes, bevor nachgewiesen wurde, dass das aktuelle Werkzeug den Defekt verursacht hat.
Was SunshinePro bieten kann und was nicht
Die veröffentlichten Tablet-Tooling-Informationen von SunshinePro unterstützen eine begrenzte Anzahl unternehmensspezifischer Aussagen.
| Bestätigt auf der Website | Erfordert direkte Bestätigung |
| Tablet-Pressstanzen und -matrizen | Ausgeweitete Kopfflach-Tablet-Stanzer |
| Premium-Hochgeschwindigkeitsstahl ist für das Produkt aufgeführt | Tapische Tablettmatrizen, die zum Kappen konzipiert sind |
| Individuelle Verarbeitung anhand von Zeichnungen oder Proben | Verweilzeitberechnung oder Verdichtungszyklusmodellierung |
| Standard- und nicht-standardmäßige Größenanpassung | Verdichtungssimulation oder Dehnungsratetest |
| Allgemeine Anpassung des Stempelkopfes | Genannt TSM oder EU-Tooling-Standard-Kompatibilität |
| Materialauswahlratschläge | Auswurfkraft-Prüfung |
| Materialinspektionsberichte als verfügbar angegeben | Garantierte Beseitigung oder Reduzierung des Capping |
| Produktseiten-Toleranzbehauptung von ±0.002 mm | Anwendung dieser Toleranz auf jedes Merkmal und jede Ordnung |
Der geeignete kommerzielle Schritt ist daher eine technische Machbarkeitsprüfung, Keine Annahme, dass jede Capping-bezogene Modifikation bereits verfügbar ist.
Reichen Sie genehmigte Zeichnungen ein, Proben, wo angebracht, Inspektionsdaten, Pressemitteilungen, und die Studienergebnisse durch die Produktseite für Tablet-Press-Werkzeuge oder der Anfragekanal des Unternehmens.
Wählen Sie die nächste Maßnahme basierend auf den Beweisen
Nutzen Sie die vorherrschenden Beweise, um zu entscheiden, wohin die Untersuchung als Nächstes gehen soll:
- Formulierungsbelege dominieren: Kehren Sie das Problem zur Formulierung oder Prozessentwicklung zurück.
- Die geschwindigkeitsempfindliche Kappung verbessert sich mit kontrollierten Dwell-Änderungen: Prüfe presskompatible Head-Flat-Optionen.
- Die Belege zur Luftwirtschaft dominieren: Optimieren Sie die Kompressionssequenz, bevor Sie die Matrize neu entwerfen.
- Die Abnutzung oder Scoring der Stempel ist bestätigt: Bewerten Sie Reparatur oder Austausch anhand genehmigter Maße.
- Die Auswurfspannung dominiert: Untersuchen Sie den Zustand des Bohrers, Schmierung, Freigabe, und Verhalten mit niedrigerem Schlag.
- Die Bechergeometrie bleibt ein glaubwürdiger Faktor: Führen Sie eine separate Punchface-Designüberprüfung durch.
- Die Beweislage bleibt gemischt: Setzen Sie kontrollierte Tests fort, anstatt ein vollständiges Werkzeugset zu bestellen.
Wenn die Ergebnisse auf einen werkzeugbezogenen Mechanismus hinweisen, Senden Sie die Presseinformationen, Zeichnungen, Fehleraufzeichnungen, Inspektionsergebnisse, und Studiendaten über SunshinePros Kontaktseite. Das Ziel sollte eine anwendungsspezifische Machbarkeitsprüfung der Stempel oder Stempel sein – nicht eine allgemeine Anfrage nach einer garantierten Abdeckungslösung.
Teilen:



Geschrieben von Sunshine
Bei Sunshine, Wir sind ein professioneller Hersteller und Lieferant von Präzisionsformkomponenten, bietet ein breites Produktsortiment für Stange- und Spritzgussanwendungen. Unser Kernfokus liegt auf dem Stanzen von Stempeln, Auswurfstifte und -hülsen, sowie Führungspfosten und Buchsen. Mit fortschrittlicher CNC-Bearbeitung, Strenge Qualitätskontrolle, und starke Produktionskapazitäten, Wir sorgen für Zuverlässigkeit, Hochpräzisionsteile, zusammen mit vorrätigen Standardkomponenten für schnelle und effiziente weltweite Versorgung.
NACHRICHTEN
EMPFANG SERVICE
Mit hochwertigen Teilen für jedes Budget und freundlichem Personal, das geschult ist, um Ihren Besuch informativ und unkompliziert zu gestalten.
