



Ursachen des Versagens des Förderstiftstifts: Biegen, Verschleiß, und Aufprallschäden
Der Versagen eines Stiftbegrenzungsstifts deutet meist auf mehr als nur einen beschädigten Stift hin. Biegen bedeutet oft seitliche Belastung, Fehlstellung, Bindung, Schlechte Unterstützung, oder lose Montage. Schnitte und Durchmesserverlust können eine Kontamination offenbaren, Falsche Passung, oder den Gleitkontakt zu beschädigen. Pilzbildung, Einzug, und Risse deuten häufig auf wiederholte, harte Aufpraller hin, Falscher Kontaktzeitpunkt, oder ungleiche Belastung.
Ein Grenzstift funktioniert als Teil eines größeren mechanischen Systems. Seine Bohrung, Montagesitz, Kopplungsstopp-Oberfläche, Umgebende Platten, und andere Formstandardteile (Schlussfolgerung) kann alle beeinflussen, wie die Kraft den Stift erreicht. Das sichtbar beschädigte Bauteil ohne Inspektion des Systems zu ersetzen, kann dazu führen, dass der neue Stift an derselben Position versagt.
Die korrekte Fehlerbehebungsreihenfolge ist:
- Identifizieren Sie den sichtbaren Ausfallmodus.
- Bestimmen Sie den mechanischen Zustand, der sie erzeugen könnte.
- Inspizieren Sie den Stift und die umliegenden Komponenten.
- Bestätigen Sie die Ursache mit Messungen und Betriebsnachweisen.
- Korrigieren Sie die Ursache, bevor Sie einen Ersatz einbauen.
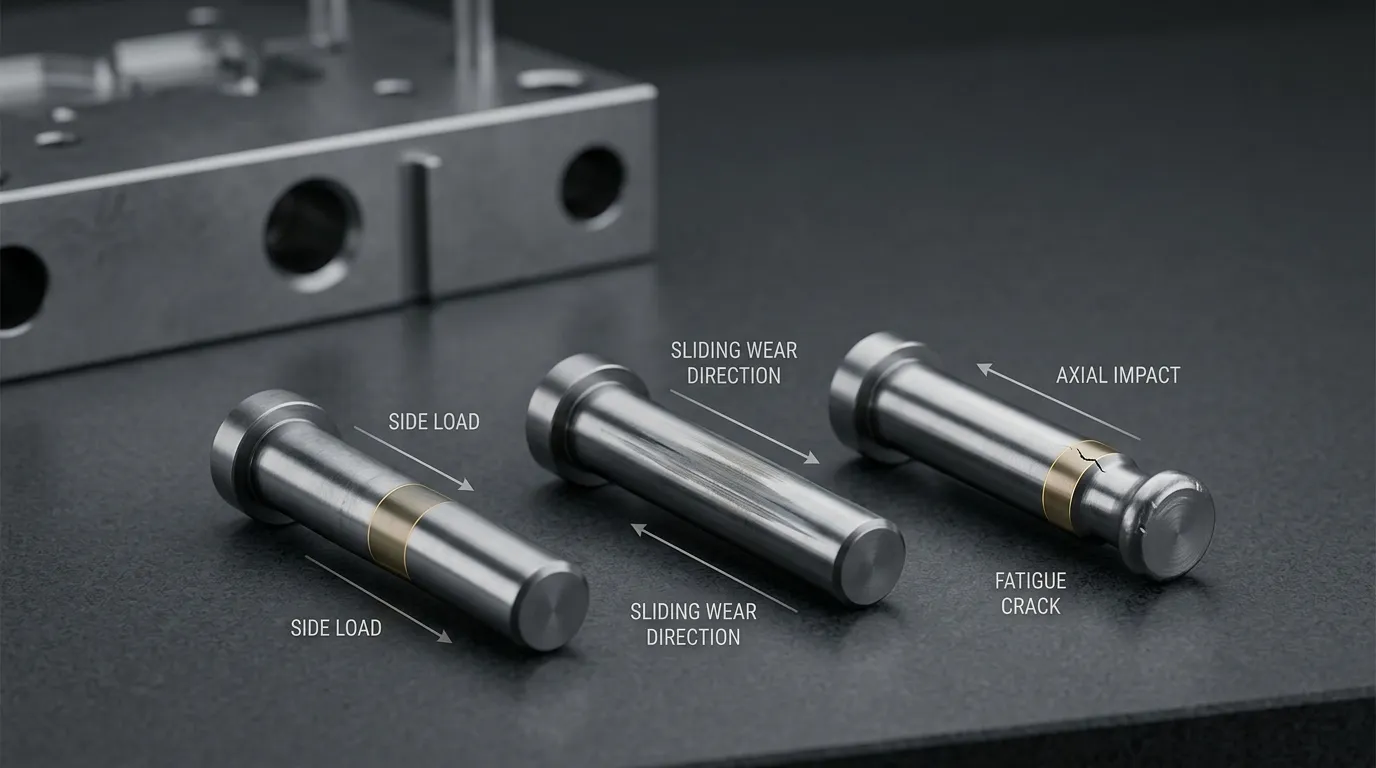
Was das Schadensmuster dir sagen kann
Physischer Schaden liefert nützliche Hinweise, aber ein Mal beweist selten allein eine Ursache. Betrachten Sie jede Beobachtung als Ausgangspunkt für die Inspektion.
| Beobachtete Schäden | Wahrscheinlicher Mechanismus | Inspektionsbedingungen | Bestätigungscheck |
|---|---|---|---|
| Stift in eine Richtung gebogen | Seitenbelastung oder exzentrische Verdichtung | Formausrichtung, Rohrposition, Bindung, Kontaktstandort, Montagezustand | Vergleichen Sie die Biegerichtung mit Abnutzungsspuren und Kontaktmuster |
| Gebogener oder gebogener Schaft ohne starken Seitenverschleiß | Kompressionsinstabilität oder Knicken | Nicht unterstützte Länge, Stiftdurchmesser, Unterstützungsbedingung, Behinderung, Überlastung | Überprüfe die Geradlinigkeit, Unterstützungspunkte, und installierte Geometrie |
| Einseitiges, poliertes Band | Wiederholter seitlicher Kontakt | Fehlstellung, Geneigte Installation, beschädigter Lauf, Nichtparallele Bewegung | Missen Sie den Verschleiß um den Umfang und inspizieren Sie den Lauf |
| Tiefe Längskratzer | Abrasiver Verschleiß | Trümmer, Rauer Bohrung, beschädigte Verbindungsfläche, unzureichende Reinigung | Inspizieren Sie die Rillenrichtung und achten Sie auf Partikel oder erhöhte Oberflächen |
| Verschmiertes oder übertragenes Material | Klebstoffverschleiß oder Galling | Eng sitzen, Bindung, Rutschen unter Last, Schmierzustand | Überprüfe, ob das Material auf beiden Kontaktflächen aufgenommen wird |
| Abgeflachtes oder pilzförmiges Ende | Wiederholte Aufprall und plastische Verformung | Takt, Kontaktzeitpunkt, Stop-Face-Bedingung, Installierte Höhe | Vergleichen Sie alle entsprechenden Stifte und inspizieren Sie den gegenüberliegenden Stopp |
| Nicht zentrale Einkerbung | Exzentrischer Einfluss | Ungleicher Kontakt, Geneigter Stift, Nichtparallele Platte, beschädigte Stoppfläche | Untersuchen Sie Zeugenzeichen und überprüfen Sie die Kontaktposition |
| Riss in der Nähe eines Fadens, Schulter, oder Oberflächendefekt | Zyklische Spannung bei einer Spannungskonzentration | Wiederholtes Biegen, Auswirkungen, abrupte Geometrie, Bearbeitungsschäden | Bewahren Sie die Bruchfläche und untersuchen Sie den Ursprung des Risses |
| Die gleiche Stiftposition versagt wiederholt | Problem des unkorrigierten lokalen Systems | Bohrung, Sitz, Stopface, Plattenausrichtung, Lastverteilung, Thermische Bewegung | Vergleichen Sie diese Position mit benachbarten Pins und der Produktionshistorie |
Die standardisierte Verschleißterminologie ist definiert in ASTM G40. In der Praxis, Der wichtigste Unterschied ist, ob Material durch Partikel oder durch grobe Berührung entfernt wurde, Übertragen durch Klebstoffgleiten, oder durch direkten Aufprall verformt.
Warum sich Schimmelbegrenzungsstifte biegen oder verbuchen
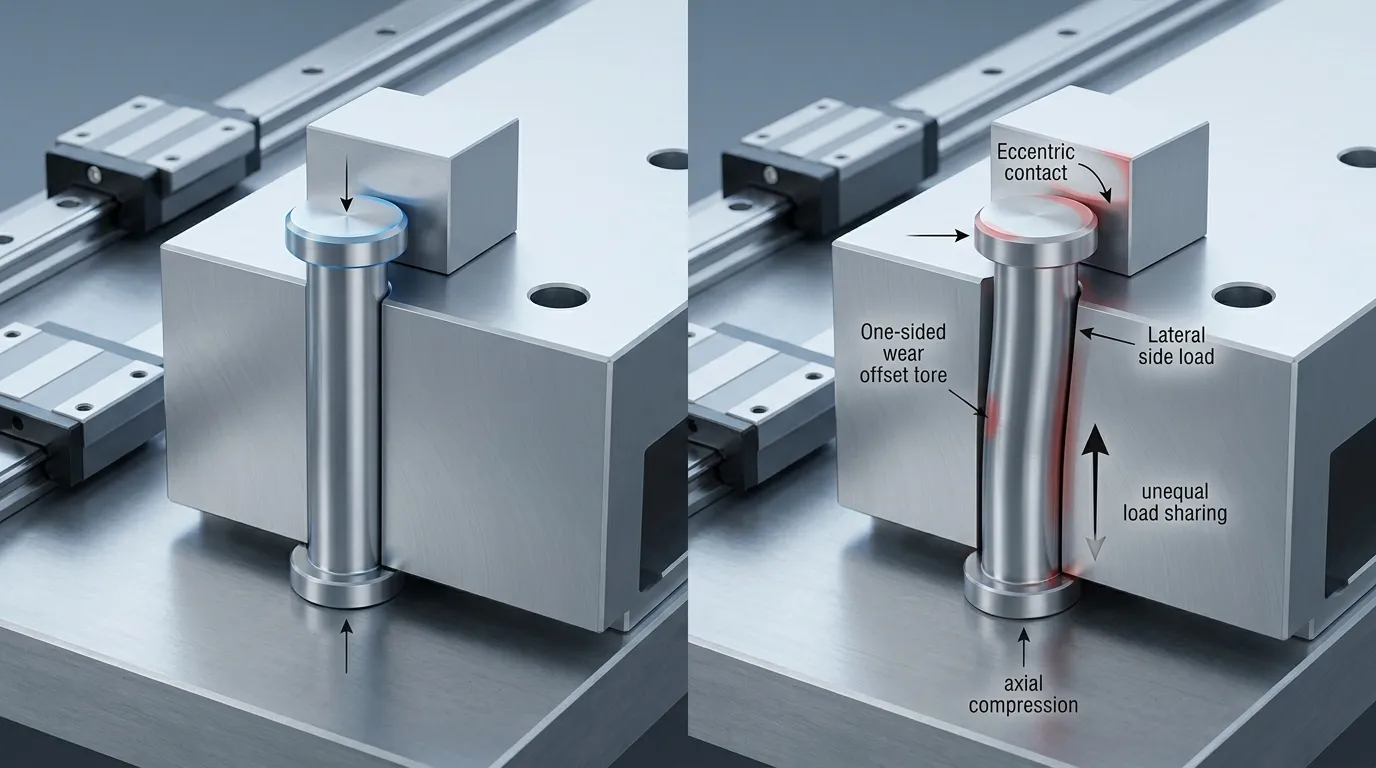
Ein Grenzstift funktioniert normalerweise am besten, wenn die Kraft nahe seiner Mittellinie wirkt. Sobald der Kontakt exzentrisch wird, Ein Teil der Last wirkt seitwärts. Diese seitliche Komponente erzeugt Biegespannung, selbst wenn sich die Gesamtbelastung der Maschine nicht verändert hat.
Häufige Ursachen für das Biegen sind:
- Ein Stiftbohrer, der nicht mehr positioniert oder nicht mehr gerade ist
- Nichtparallele Bewegung zwischen Formplatten
- Ein Stift, der die Stoppfläche abseits seines Zentrums berührt, berührt
- Bindung während eines Teils des Gusshubs
- Ein loser Faden, Gefolgsgeld, oder Montagesitz
- Unzureichende Unterstützung entlang der freiliegenden Nadellänge
- Ein Hindernis, das die Platte oder den Stift seitlich drückt
- Ein Stift berührt früher als der andere Grenzstift
Ein härterer Ersatzstift korrigiert keine dieser Bedingungen. Es kann einige Oberflächenverschleiß widerstehen, aber die seitliche Last bleibt bestehen.
Fehlstellung, Bindung, und Exzentrischer Kontakt
Eine Fehlausrichtung wandelt einen beabsichtigten axialen Stopp in eine Biegelast. Der erste Hinweis ist oft ein einseitiges Trägerband, Eine verstellte Markierung auf der Kontaktfläche, oder eine Biegung, die von der belasteten Seite weg zeigt.
Inspizieren Sie den vollständigen Bewegungsweg:
- Tritt der Stift ohne seitlichen Kontakt durch das Bohrrohr ein oder durchquert es.?
- Ist der Bohrer auf einer Seite stärker abgenutzt??
- Bleiben die Platten während des gesamten Hubs parallel?
- Beginnt der Stift erst zu binden, nachdem die Form erhitzt ist?
- Berühren sich alle entsprechenden Limit-Pins gleichzeitig?
- Ist die Oberfläche des Verbindungsstopps flach und korrekt positioniert?
Umfassendere Probleme im Zusammenhang mit geführter Bewegung, Passform, und die Ausrichtung kann auch die Ausrichtung beinhalten Formstifte und Buchsen. Diese Bauteile sollten überprüft werden, wenn die Biegerichtung des Begrenzungsstifts dem breiteren Verschleiß des Führungssystems entspricht.
Nicht gestützte Länge, Überlastung, und lockere Montage
Ein langer, freiliegender Abschnitt ist anfälliger für seitliche Durchbiegung und Kompressionsinstabilität. Bei ausreichender axialer Last, Eine schlanke oder schlecht gestützte Nadel kann sich verbeugen, anstatt gerade zu bleiben. Das unterscheidet sich von einem Stift, der sich verbiegt, weil sein Kontaktpunkt sichtbar versetzt ist, obwohl beide Erkrankungen gleichzeitig auftreten können.
Montageprobleme können die effektive Unterstützung verringern. Ein Stift, der nicht vollständig sitzt, kann weiter herausragen als beabsichtigt. Ein lockerer Faden oder ein beschädigter Retainer können eine Bewegung an der Basis ermöglichen. Ein verzerrter Montagesitz kann den gesamten Stift kippen, bevor er die Stoppfläche erreicht.
Vergleichen Sie den installierten Zustand mit der genehmigten Zeichnung, anstatt anzunehmen, dass der defekte Stift die korrekte Projektion hatte, Verlobung, oder Unterstützung.
Warum Stecknadeln verschleißen, Partitur, oder Gall
Nicht alle polierten Oberflächen deuten auf schädlichen Verschleiß hin.. Licht, Sogar Kontakt kann einfach anzeigen, wo der Pin funktioniert. Die Besorgnis steigt, wenn der Materialverlust auf einer Seite konzentriert ist, Tiefe Rillen erscheinen, der Durchmesser ändert sich messbar, oder Metallübertragungen zwischen Oberflächen.
Lage und Richtung des Verschleißes sind von Bedeutung:
| Abnutzungsmuster | Wahrscheinlicher Verdacht | Was zu überprüfen ist |
| Sogar das Polieren rund um den Umfang | Normaler oder verteilter Kontakt | Durchmesserverlust und Zuggrenzen |
| Einseitiges Polieren | Fehlstellung oder seitliche Last | Rohrposition, Plattenbewegung, Pin-Geradeausheit |
| Lange gerade Rillen | Schleifpartikel oder Rohbohrung | Kontamination, Mahlscheiben, beschädigtes Gegenstück |
| Aufgerissene oder verschmierte Oberfläche | Klebstoffverschleiß oder Galling | Fit, Gleitlast, Hitze, Schmierung |
| Lokaler Verschleiß nahe dem Montageende | Lockere Unterstützung oder Bewegung im Sitz | Faden, Gefolgsgeld, Bohrung, Sitzverhältnisse |
| Abnutzung, die nur während der Produktion auftritt | Thermische Änderung der Abstand oder Ausrichtung | Heiß-gegen-kalt Dimensionen und Bewegung |
Messen Sie den Durchmesser an mehreren Positionen entlang des Schafts und in mehr als eine Richtung. Eine Messung in der Nähe eines ungenutzten Bereichs kann lokalen Materialverlust verbergen.
Abrasiver Verschleiß durch Ablagerungen oder rauen Kontakt
Abrasiver Verschleiß tritt auf, wenn harte Partikel oder erhöhte Oberflächendefekte den Stift schneiden oder pflügen. Typische Hinweise sind Richtungsrillen, Feiner metallischer Trümmer, oder eine grobe Strecke, die der Bewegungsrichtung folgt.
Mögliche Quellen sind:
- Verunreinigung im Inneren des Stiftbohrers
- Grate oder erhöhte Kanten nach der Pflege
- Schäden an der Empfangsfläche
- Korrosionsprodukte oder gehärtete Ablagerungen
- Verschleißabfälle, die zwischen beweglichen Oberflächen eingeschlossen sind
Das Ersetzen des Stifts, ohne die Schleifquelle zu entfernen, erzeugt in der Regel die gleiche Wertung. Reinigen Sie den Bewegungsweg, Inspizieren Sie den Lauf unter geeigneter Beleuchtung, und auf erhöhtes Material achten, anstatt nur nach sichtbarem Schmutz zu suchen..
Klebeverschleiß, Galling, und Binding
Klebstoffverschleiß entsteht, wenn belastete Oberflächen aneinander gleiten und lokaler Kontakt Material verlagert oder reißt. Starker Klebstoffverschleiß wird oft als Galling beschrieben. Die Oberfläche kann verschmiert erscheinen, Rau, Abgeholt, oder teilweise festgefahren statt sauber zerkratzt.
Beitragende Bedingungen umfassen:
- Unzureichende Arbeitsfreigabe
- Fehlausrichtung, die einen kontinuierlichen Seitenkontakt erzwingt
- Thermische Ausdehnung, die den verfügbaren Freiraum schließt
- Schlechter Oberflächenzustand
- Gleitlast ohne geeignete Schmierung, wo Schmierung erforderlich ist
Tribologie behandelt die Wechselwirkung von Flächen in relativer Bewegung, einschließlich Reibung, Adhäsion, Schmierung, und Verschleiß, Wie erklärt durch die Nationales Institut für Standards und Technologie.
Schmierung kann die Reibung in einer geeigneten Gleitfläche verringern, aber sie kann einen Stopp aus der Mitte nicht korrigieren, beschädigter Lauf, Lose Befestigung, oder übermäßiger Aufprall. Mehr Schmiermittel aufzutragen, ohne die Kontaktbedingung zu identifizieren, kann das Symptom vorübergehend verbergen, solange die mechanische Ursache weiterhin vorhanden ist.
Warum Aufprallschäden und Ermüdungsrisse entstehen
Ein Grenzstift, der wiederholt seine Verbindungsfläche trifft, kann sich verformen, selbst wenn er nicht sofort bricht. Die Kontaktfläche kann sich abflachen, Pilz am Rand, eine lokale Einkerbung entwickeln, oder es beginnt, in der Nähe einer Schulter oder einem Faden zu knacken.
Wiederholter harter Kontakt kann durch:
- Falscher Schlag oder Überlauf
- Der Kontakt erfolgt früher als beabsichtigt
- Unterschiedliche installierte Höhen zwischen mehreren Stiften
- Nichtparallele Platten
- Eine beschädigte oder eingedellte Stoppfläche
- Trümmer auf der Kontaktfläche
- Übermäßige Geschwindigkeit im Moment des Kontakts
- Ein Stift trug mehr Last als die anderen
Die Aufprallstelle sollte sich in der Nähe des vorgesehenen Kontaktbereichs befinden. Eine Markierung nahe einer Kante deutet auf exzentrische Belastung hin und sollte eine Überprüfung der Stiftposition anfordern, Plattenbewegung, und der Paarungsstopp.
Wiederholter harter Kontakt und ungleiche Lastverteilung
Mehrere Grenzstifte teilen sich die Last nicht automatisch gleichmäßig. Ein kleiner Unterschied in der installierten Höhe, Sitzzustand, Plattenausrichtung, oder die Stop-Surface-Position kann dazu führen, dass ein Stift zuerst Kontakt hat. Dieser Stift absorbiert dann den ersten Aufprall und trägt möglicherweise den Großteil der Last.
Vergleichen Sie alle entsprechenden Pins, anstatt nur den defekten zu inspizieren. Suchen Sie nach:
- Verschiedene Zeugenzeichengrößen
- Verschiedene Grade von Polieren oder Einkerbungen
- Eine Nadel mit einem pilzartigen Ende, während andere leicht markiert bleiben
- Trümmer unter einem Montagesitz
- Ein versenkter oder beschädigter Verbindungsstopp
- Unterschiede in der Pin-Projektion
Wiederholte Ausfälle an derselben Position deuten stark auf ein lokales Kontakt- oder Supportproblem hin., Keine zufällige Pin-Qualitätsvariation.
Ermüdungsreißen nach wiederholtem Biegen oder Aufprall
Ermüdung entsteht, wenn zyklische Spannung einen kleinen Riss auslöst und ihn über wiederholte Lastzyklen hinweg wachsen lässt. Ein Stift kann schließlich brechen, obwohl kein einzelner Zyklus so schwer erscheint, dass sofortiger Bruch verursacht wird.
Risse beginnen oft dort, wo die lokale Spannung konzentriert ist, wie zum Beispiel:
- Eine Fadenwurzel
- Eine scharfe Schulter
- Ein abrupter Durchmesserübergang
- Eine tiefe Partitur
- Eine beschädigte Kontaktkante
- Ein Bearbeitungs- oder Oberflächendefekt
ASTM E466 Identifiziert Material, Geometrie, Oberflächenzustand, Härte, Finish, Betonung, und weitere Variablen, die die Ermüdungstestergebnisse für metallische Materialien beeinflussen können. Der Standard gibt keinen universellen Lebensdauerwert für einen Formbegrenzungsstift vor..
Nicht polieren, Grind, oder einen gebrochenen Stift entsorgen, bevor der Ursprung des Risses überprüft wurde. Oberflächenänderungen können die Belege entfernen, die notwendig sind, um fortschreitende Ermüdung von endgültiger Überlastung zu unterscheiden.
Wie man die Ursache vor dem Austausch des Pins diagnostiziert
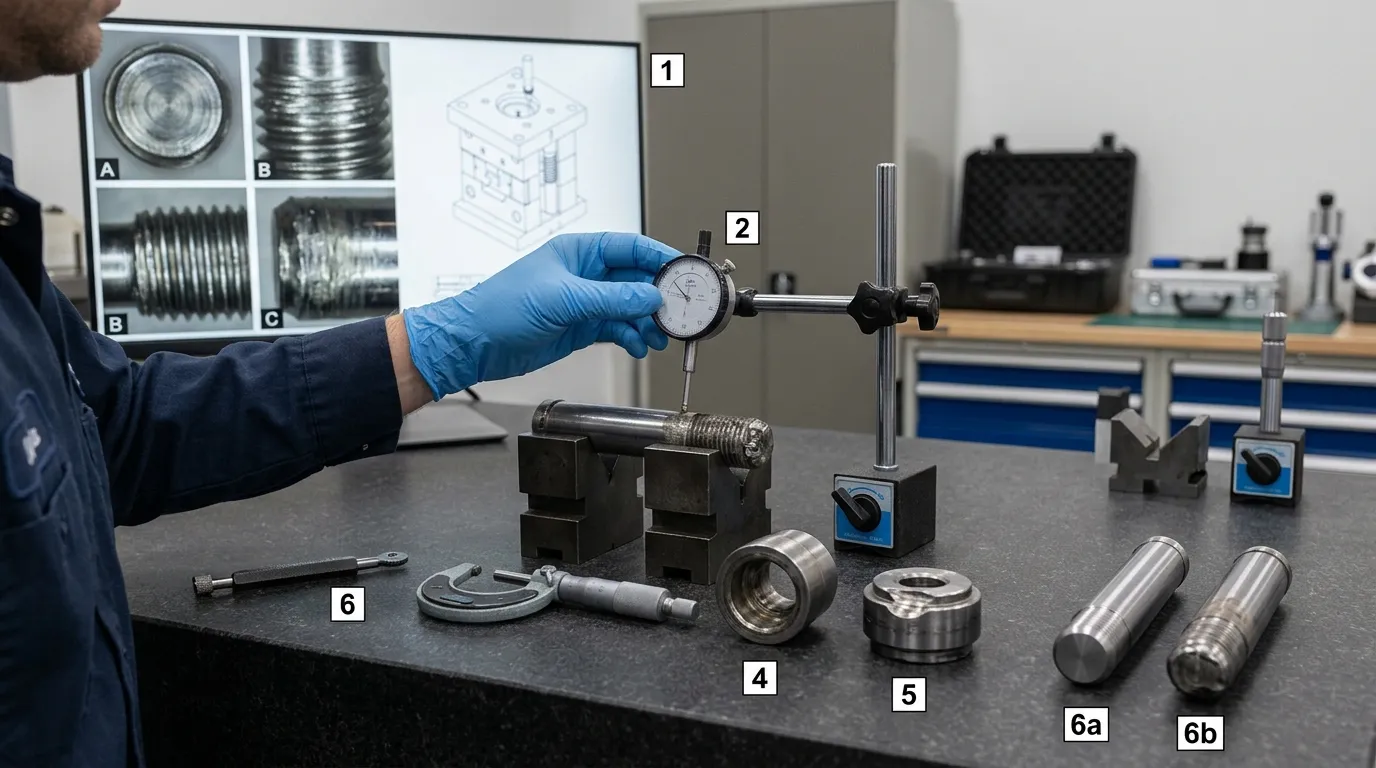
Vor dem Betreten des Schimmelbereichs oder Beginn der Arbeiten, Isolieren Sie gefährliche Energie gemäß den am Betriebsstandort geltenden Regeln. In den Vereinigten Staaten, OSHA-Leitlinien für Spritzgussmaschinen erfordert eine angemessene Aussperrung und Tagout während qualifizierter Wartungsarbeiten. Interlocks sollten nicht als Ersatz für eine ordnungsgemäße Energieisolation betrachtet werden.
Verwenden Sie die folgende Sequenz, nachdem die Ausrüstung gesichert wurde:
- Notieren Sie die installierte Position und Ausrichtung des Pins. Markieren Sie, auf welcher Seite die beobachtete Abnutzung ausgerichtet war, Biegen, oder Einschlag.
- Fotografieren Sie den Schaden vor der Reinigung. Erobern Sie den Shank, Kontaktgesicht, Montagefläche, Bohrung, Stoppfläche, und benachbarte Kegel.
- Vergleichen Sie alle entsprechenden Pins. Unterschiede in Verschleiß oder Aufprallspuren können ungleichmäßige Kontaktzeiten offenlegen.
- Gerade oder Runout prüfen. Verlassen Sie sich nicht nur auf das visuelle Urteil.
- Messen Sie den Durchmesser an mehreren Stellen. Überprüfen Sie an jeder Position mehr als eine Richtung, um Ovalität oder einseitigen Verlust zu identifizieren.
- Inspiziere die Kontaktfläche und Übergänge. Achte auf Peening, Einzug, Kantenabschlag, Risse, und abseits der Mitte stehenden Zeugenzeichen.
- Inspizieren Sie den Gewinde, Gefolgsgeld, Sitz, und Montagerohr. Bestätigen Sie, dass der Pin vollständig sitzt und sicher sitzt.
- Inspizieren Sie das Aufnahmerohr und den Verbindungsstopp. Achten Sie auf die Punktevergabe, Erhöhtes Material, Einzug, Kontamination, und ungleichen Kontakt.
- Vergleichen Sie die Ergebnisse mit der genehmigten Zeichnung oder dem ungenutzten Teil. Die Akzeptanz hängt von der tatsächlichen Spezifikation der Komponente ab, Kein universelles Verschleißlimit.
- Überprüfen Sie die Betriebshistorie. Beachten Sie, wann der Fehler auftrat, ob die Form kürzlich gewartet worden war, und ob sich das Problem nach dem Aufwärmen ändert.
Bewahren Sie die Beweise vor der Reinigung oder Überarbeitung auf
Behalten Sie den defekten Pin im Originalzustand, bis die Grunduntersuchung abgeschlossen ist. Aufzeichnung:
- Form und Stiftposition
- Installationsorientierung
- Produktionsdatum oder Zykluszeitraum
- Kürzliche Wartungs- oder Bauteilwechsel
- Schadensfotos
- Maße
- Alle Trümmer oder transportiertes Material
- Beobachtungen des Warm-gegen-Kalt-Betriebs
Eine Bruchfläche, Wear Track, oder Kontaktmarkierung kann nützlichere Informationen enthalten als die endgültige Maßmessung.
Messen Sie den Stift und inspizieren Sie das gesamte Kontaktsystem
Der Pin sollte niemals isoliert bewertet werden. Ein korrekter Ersatz, der in eine beschädigte Bohrung oder gegen eine eingedellte Stoppwand eingebaut wird, kann schnell ausfallen.
Fehlerspezifische Messungen können umfassen:
- Gerade oder Runout
- Durchmesser entlang der Arbeitslänge
- Lokaler Durchmesserverlust
- Stiftvorwurf oder installierte Höhe
- Gewinde- oder Retainer-Bedingung
- Sitzzustand
- Bohrdurchmesser und sichtbarer Verschleiß
- Kontaktposition am Verbindungsstopp
- Relative Höhe der gepaarten Kegel
Für eine umfassendere Orientierung zur Toleranz, Stahl, Finish, und Lieferanteninspektion, siehe Präzisionsformteile. Die tatsächlichen Abnahmekriterien sollten weiterhin aus der genehmigten Bauteilzeichnung oder Spezifikation stammen.
Gleiche die bestätigte Ursache mit der Korrekturmaßnahme ab
Korrekturmaßnahmen sollten den Nachweisen folgen. Vermeiden Sie Materialwechsel, Härte, oder Durchmesser, bevor bestätigt wurde, dass der Fehler nicht anderswo entstanden ist..
| Bestätigter Befund | Wahrscheinliche Ursache | Korrekturmaßnahmen | Ersetzungsimplikation |
| Richtungsbeugung mit einseitigem Verschleiß | Fehlausrichtung oder Seitenlast | Korrekter Bohrung, Plattenbewegung, Ausrichtung, oder bindend | Ersetze nur nach der Wiederherstellung des Lastpfads |
| Bügelnadel mit begrenztem Seitenverschleiß | Unzureichende Unterstützung oder Kompressionsinstabilität | Rezension auf belichtete Länge, Unterstützung, Sitzplätze, und belastete Last | Geometrie oder Träger müssen möglicherweise überarbeitet werden |
| Lange abrasive Rillen | Trümmer oder raues Gegenstück | Entfernen Sie Verunreinigungen und reparieren Sie die beschädigte Oberfläche | Setzen Sie keinen neuen Stift in denselben beschädigten Bohrer ein |
| Verschmierte Oberfläche oder Metall-Tonabnehmer | Galling oder Binding | Korrekte Passform, Ausrichtung, Oberflächenzustand, hitzebedingte Freigabe, und Schmieranforderungen | Überprüfe Maße und Oberflächenzustand vor dem Austausch |
| Pilz- oder plattgedrücktes Ende | Wiederholter harter Aufprall | Check-Stroke, Kontaktgeschwindigkeit, Stopface, Installierte Höhe, und Lastverteilung | Ersetzen Sie nur, wenn die Aufprallbedingungen behoben sind |
| Nicht zentrale Einkerbung | Exzentrischer Kontakt | Korrekte Stiftposition, Plattenparallelität, oder Stop-Flächen-Geometrie | Bestätigen Sie den zentrierten Kontakt mit dem Ersatz |
| Riss in der Nähe des Gewindes oder der Schulter | Zyklische Spannungskonzentration | Geometrie überblicken, Montage, Wiederholtes Biegen, und Einflussgeschichte | Technische Überprüfung kann vor der Neuordnung erforderlich sein |
| Lockere Befestigung oder beschädigter Sitz | Retention Failure | Reparieren Sie den Faden, Gefolgsgeld, Sitz, oder Bohrung | Ein neuer Pin allein reicht nicht aus |
| Vermutete Härte oder Materialproblem | Falscher gelieferter Zustand oder Spezifikationsfehler | Verifizieren Sie Material und Härte durch Dokumentation oder Tests | Gehen Sie nicht allein vom Materialversagen aus dem Aussehen aus |
Wann ein Austausch ausreicht – und wann die Form neu gestaltet werden muss
Ein gleichermaßener Austausch kann sinnvoll sein, wenn der Schaden auf ein Einzelereignis folgt, Die umliegenden Komponenten bleiben innerhalb der Spezifikation, und die Abmessungen des Stifts, Sitz, Bohrung, Ausrichtung, und die Kontaktzeitpunkte korrekt sind.
Eine weitere Korrektur oder Designüberprüfung ist gerechtfertigt, wenn:
- Dieselbe Position ist mehr als einmal gescheitert
- Der Stift biegt sich wiederholt in dieselbe Richtung
- Ein Pinkontakt vor den anderen
- Der Montagesitz oder der Aufnahmelauf ist beschädigt
- Das Stopface ist eingedrückt oder ungleichmäßig
- Der freiliegende Stiftabschnitt hat keinen ausreichenden Halt
- Betriebstemperaturänderungen, Freiraum oder Ausrichtung
- Der Ersatz muss von der genehmigten Zeichnung abweichen
- Material- oder Härteänderungen werden berücksichtigt
Härte und Zähigkeit müssen zusammen betrachtet werden. Eine höhere Härte kann die Widerstandsfähigkeit gegen bestimmte Abnutzungsbedingungen verbessern, aber es verbessert nicht automatisch die Aufpralltoleranz, Spannungskonzentration, oder Biegen.
SunshinePro wird rezensiert Produktseite zum Schimmelbegrenzungsstift listet S45C mit einer Härte von 15–17 HRC für dieses Produkt auf, zusammen mit präzisem Schleifen, Vakuumwärmebehandlung, Standardoptionen, und nicht-standardisierte Anpassungen. Diese Details beschreiben das gelistete Produkt; Sie sind nicht universelle Spezifikationen für jede Limit-Pin-Anwendung.
Wo eine formale Rockwell-Härteverifikation erforderlich ist, Die Testmethode sollte einem anwendbaren Standard folgen, wie zum Beispiel ISO 6508-1:2023. Testergebnisse müssen außerdem anhand der genehmigten Zeichnung oder Materialspezifikation interpretiert werden.
Was man für einen Ersatz oder eine Fehlerbewertung bereitstellen sollte
Ein Lieferant kann ein ausgefallenes Bauteil effektiver prüfen, wenn die Anfrage Beweise und nicht nur einen angeforderten Durchmesser und eine gewünschte Länge enthält.
Bereiten Sie sich vor:
- Die genehmigten Zeichnungs- oder vollständigen Maßanforderungen
- Der defekte Pin oder eine eindeutig identifizierte Probe
- Fotos des Schadens und der installierten Ausrichtung
- Die Position des Pins in der Form
- Geradlinigkeit, Durchmesser, und Abnutzungsmessungen
- Details des Bohrers, Sitz, Gefolgsgeld, und der Bedingungen des Paarungsstopps
- Erforderliches Material und Härte
- Wärmebehandlungsanforderungen, wo angegeben
- Zyklus und Ausfallgeschichte
- Betriebstemperatur- oder Aufwärmtemperatur-bezogene Veränderungen
- Details zu kürzlicher Wartung oder Schimmelmodifikation
- Ob ein Standardersatzteil oder ein überarbeitetes Sonderteil in Betracht gezogen wird
SunshinePro gibt an, dass es Standard-Formkomponenten und zeichnende maßgeschneiderte Teile liefert, mit einem Workflow, der die Zeichnungsprüfung abdeckt, Verarbeitung, und Inspektion. Nachdem die Ursache untersucht wurde, Reichen Sie die Zeichnung ein, Schadensnachweise, Messungen, und die Betriebsgeschichte durch die SunshinePro-Kontaktseite für eine Standard- oder benutzerdefinierte Limit-Pin-Bewertung.
Teilen:



Geschrieben von Sunshine
Bei Sunshine, Wir sind ein professioneller Hersteller und Lieferant von Präzisionsformkomponenten, bietet ein breites Produktsortiment für Stange- und Spritzgussanwendungen. Unser Kernfokus liegt auf dem Stanzen von Stempeln, Auswurfstifte und -hülsen, sowie Führungspfosten und Buchsen. Mit fortschrittlicher CNC-Bearbeitung, Strenge Qualitätskontrolle, und starke Produktionskapazitäten, Wir sorgen für Zuverlässigkeit, Hochpräzisionsteile, zusammen mit vorrätigen Standardkomponenten für schnelle und effiziente weltweite Versorgung.
NACHRICHTEN
EMPFANG SERVICE
Mit hochwertigen Teilen für jedes Budget und freundlichem Personal, das geschult ist, um Ihren Besuch informativ und unkompliziert zu gestalten.
