



Verhinderung des Slug-Ziehens bei Stempelwerkzeugen: Ursachen und Behebungen
Slug-Pulling tritt auf, wenn ein durchbohrter Slug am Punch befestigt bleibt und sich während des Rückschlags nach oben bewegt. Die Kugel kann auf der Schlagfläche bleiben, Zurück auf den Strip fallen, In der Nähe der Stripperin gefangen zu sein, oder kehren Sie in den Arbeitsbereich zurück, wo sie erneut angeschlagen werden kann.
Die effektive Verhinderung des Slug-Ziehens bei Stempelwerkzeugen beginnt damit, herauszufinden, was die Slug am Stempel hält. Häufige Mechanismen sind Vakuum, Schmierstoffadhäsion, Restmagnetismus, Gratklemmen, ungeeignete Stanz-zu-Die-Freigabe, Abgenutzte Schneidkanten, und unzureichende Stanzwand.
Freigabe, Ausrichtung, Stempelbau, und modernste Wartung sind umfassendere Werkzeuggrundlagen, die in der Leitfaden für Stanzenwerkzeuge (Schlussfolgerung). Dieser Leitfaden konzentriert sich speziell auf die Diagnose des Slug-Ziehens und die Abgleichung der Korrektur mit der tatsächlichen Ursache.
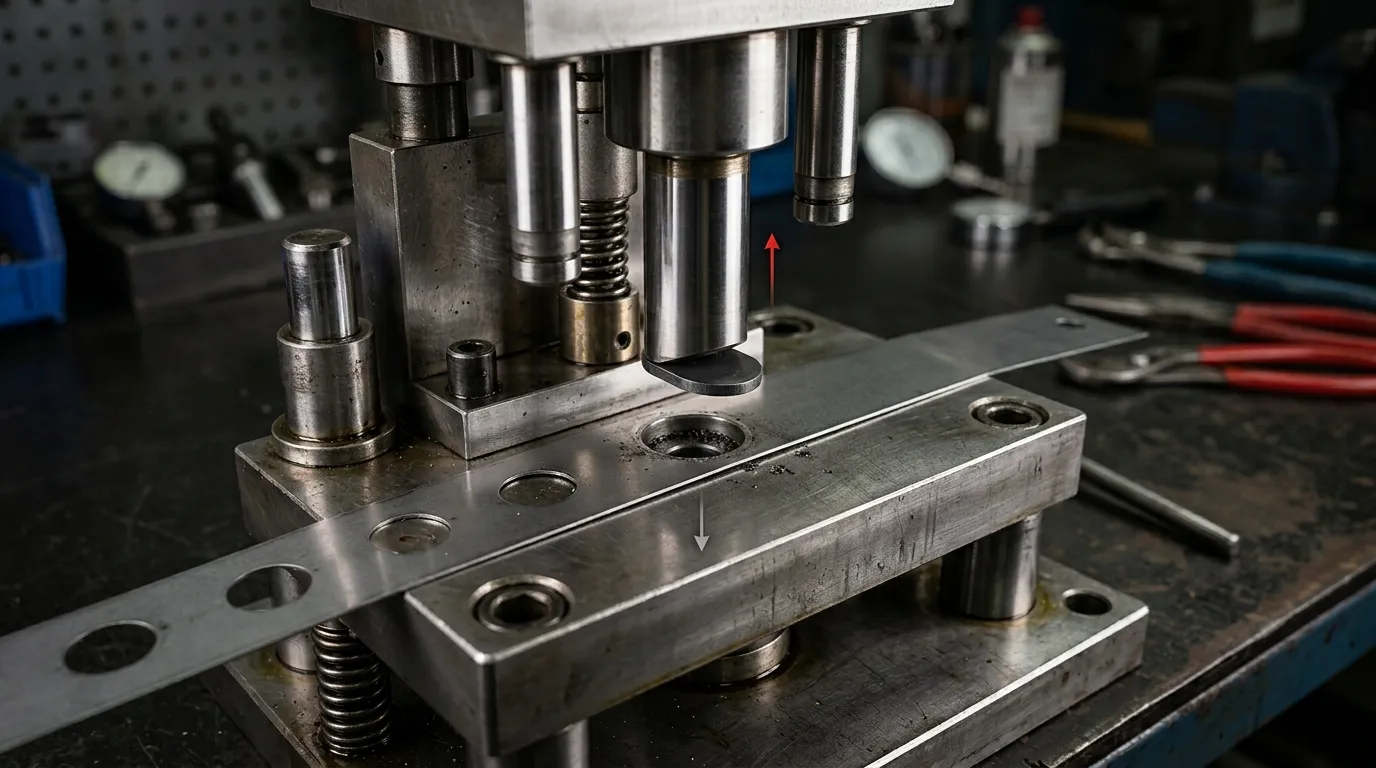
Wie das Ziehen von Slugs aussieht und warum es die Matrix beschädigen kann
Während eines normalen Piercing-Zyklus, Der Locher tritt in das Blatt ein, trennt den Slug, und drückt sie in die Stempelöffnung. Während der Schlag zurückgezogen wird, Der Stripper hält das Blatt fest, während die Slug im Stanzenkanal bleibt oder durch den Entlastungsbereich läuft.
Mit Slug-Pulling, Der getrennte Slug folgt dem Schlag während des Rückzugs. Er kann während des gesamten Aufschlags befestigt bleiben oder sich unerwartet oberhalb der Matrixoberfläche lösen.
Typische Zeichen sind:
- Eine Kugel, die am Schlaggesicht klebte.
- Lose Kugeln erscheinen oben auf dem Streifen.
- Kreisförmige oder geformte Dellen in der Nähe von durchbohrten Löchern.
- Wiederholte Slugs rund um die Oberfläche des Strippers oder der Matrize.
- Zuspeiseunterbrechung nach einer Piercing-Station.
- Ungewöhnliches Aufprallgeräusch bei einem späteren Schlag.
- Schneidende Spuren, die nach einem Doppelschlag erscheinen.
- Intermittierende Defekte, die nur bei normaler Pressgeschwindigkeit auftreten.
Im nächsten Zyklus kann ein zurückgeführter Slug zwischen Stanz und Streifen geschlagen werden. Das könnte den Teil markieren, Eine schneidende Schneide ab, Überlasten Sie einen kleinen Schlag, oder die Bewegung des Strebenstreifens in einem progressiven Stempel zu unterbrechen. Wenn wiederholte Aufpralleffekte zum Werkzeugausfall beitragen, Die verwandten Stanzbruch in Stempelwerkzeugen Leitfaden behandeln die breiteren Bruch- und Überlastmechanismen.
Bestätigen Sie, dass das Problem echter Slug-Pulling ist
Nicht jede Patrone, die in der Nähe der Matrizenoberfläche gefunden wurde, wurde vom Stempel nach oben getragen. Die Erkenntnis, wo der Schrott unkontrolliert wird, verhindert die falsche Korrekturmaßnahme.
| Zustand | Was passiert | Typische Beobachtung | Hauptuntersuchungsgebiet |
|---|---|---|---|
| Echtes Slug-Ziehen | Die Kugel bleibt während des Einzugs am Stempel befestigt | Slug ist auf der Schlagfläche sichtbar oder oberhalb des Streifens freigegeben | Stanz-zu-Slug-Haftkräfte und Stanzenbindung |
| Slug-Stapelung | Mehrere Slugs sammeln sich im Chip-Kanal an | Erhöhter Entladungswiderstand, Blockiertes Relief, Komprimierte Slug-Säule | Die land, Relief, Steckdose, und Schrottweg |
| Slug-Tumbling oder Bounce-Back | Die Kugel trennt sich, bewegt sich aber nach dem Freiwurf unvorhersehbar | Loser Slug in der Nähe des Stempels gefunden, ohne Hinweis auf Stempelansatz | Matrizenaustrittsgeometrie und Schrottkontrolle |
| Schwimmendes Schrott | Abgetrennter leichter Schrott kehrt durch den Luftstrom in den Arbeitsbereich zurück, Vibration, oder schlechte Evakuierung | Lose Teile bewegen sich unabhängig vom Stempel | Falls, Filialen, Luftstrom, und Schrottbehandlung |
Eine Beobachtung im langsamen Zyklus kann zeigen, wo die Schnecke freisetzt, aber einige Ausfälle treten nur bei Produktionsgeschwindigkeit auf. Hochgeschwindigkeitsvideo, wo verfügbar, wo möglich, kann zeigen, ob die Kugel dem Schlag folgt, Pausen bei der Öffnung des Würfels, oder wird nach dem Entladen locker.
Weitere nützliche Hinweise sind:
- Ölmuster auf der Slug- oder Punch-Fläche.
- Metallische Ablagerungen oder Ablagerungen rund um die Schneidkante.
- Eine spürbare magnetische Anziehung zwischen Punch und Geschoss.
- Veränderungen, die unmittelbar nach dem Schärfen begannen.
- Ein Fehler, der erst nach erhöhter Pressgeschwindigkeit auftritt.
- Ein Slug, der bereits abgelöst ist, bevor er die Oberfläche des Stempels erreicht.
Scrap-Suction kann helfen, abgelöste, leichte Abfälle zu entfernen, Er löst jedoch nicht direkt eine noch am Punch befestigte Slug aus. Komponentenrollen wie der Stanzer, die button, Stripperin, Leitelemente, und Verschleißteile werden im weiteren Sinne des Leitfaden für die Stanzenkomponenten.
Warum eine Kugel beim Einzug dem Schlag folgt
Slug-Pulling lässt sich am besten als Kraft-Balance-Problem verstehen. Kräfte, die die Kugel gegen den Stempel halten, wirken gegen Kräfte, die die Kugel im Stempel halten oder sie vom Stempel wegdrücken.
Laut Peer-reviewte Forschung zu Slug-Pulling-Mechanismen, Der dominante Mechanismus kann sich mit dem Stanzdurchmesser ändern, Freigabe, Durchdringungstiefe, Schneidgeschwindigkeit, Schmierstoffviskosität, Kantenbedingung, und materielles Verhalten. Mehrere Mechanismen können gleichzeitig wirken.
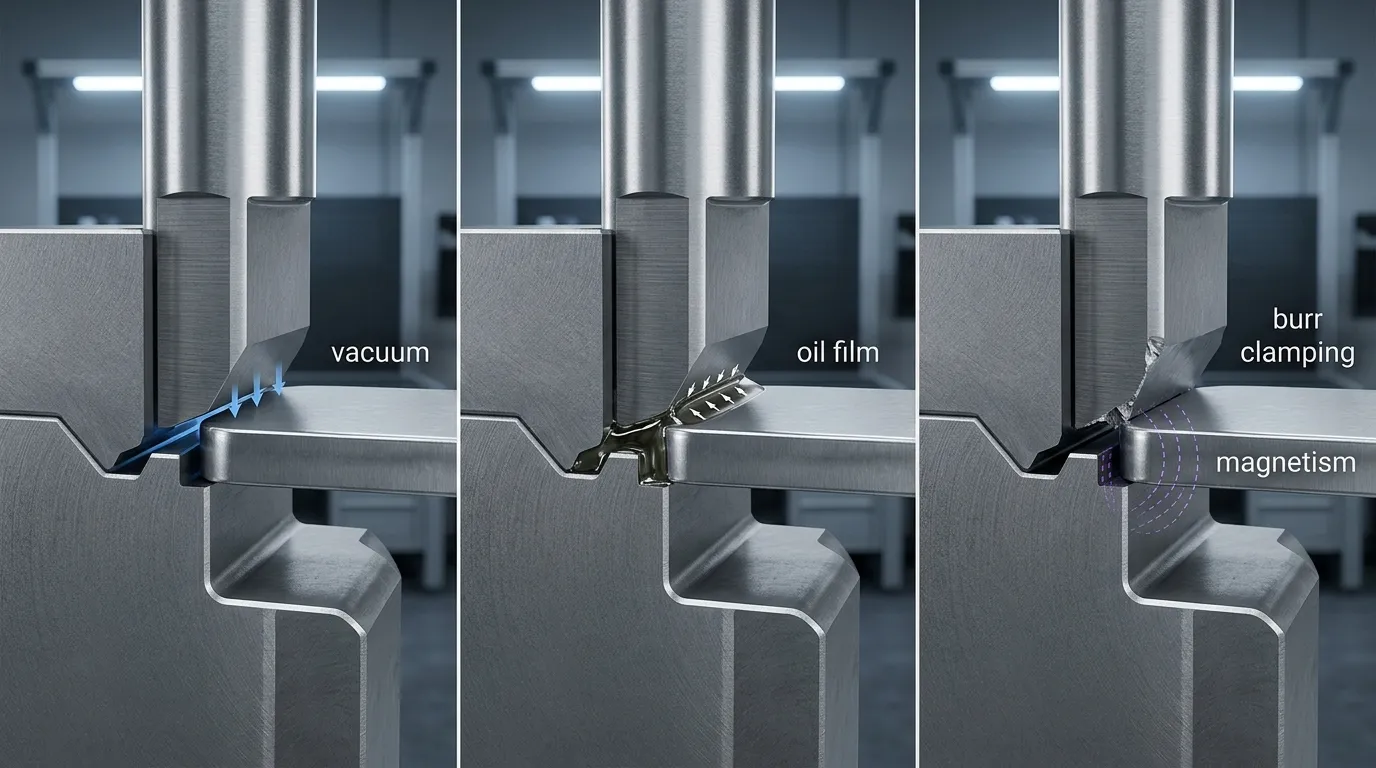
Vakuum- und Ölfilmadhäsion
Nachdem sich die Schnecke getrennt hat, Zwischen der Lochfläche und dem Slug kann sich ein kleiner abgedichteter Spalt bilden. Während der Schlag zurückgezogen wird, Der Druck in diesem Raum kann unter den umgebenden Druck fallen. Die daraus resultierende Vakuumkraft hilft, die Kugel an der Schlagfläche zu halten.
Vakuumbezogenes Ziehen kann einflussreicher werden, wenn:
- Die Kugel hat breit, Flacher Kontakt mit der Schlagfläche.
- Der Schlag zieht sich schnell zurück.
- Luft kann nicht leicht in den Raum gelangen.
- Der Stempel dringt tief in den Stempel ein.
- Der Stanzdurchmesser erzeugt eine relativ große versiegelte Fläche.
- Schmiermittel helfen, die Dichtung aufrechtzuerhalten..
Schmiermittel können auch seine eigene Adhäsionskraft erzeugen. Eine dicke Ölschicht zwischen der Schlagfläche und dem Slug kann einer Trennung widerstehen, Vor allem, wenn das Schmiermittel eine hohe Viskosität hat oder übermäßig aufgetragen wird.
Das bedeutet nicht, dass das Schmiermittel einfach entfernt werden sollte. Schmiermittel kann zur Werkzeugverschleißkontrolle notwendig sein, Streifenbewegung, und Teilqualität. Die richtige Antwort ist, den Schmierstofftyp zu überprüfen, Menge, Temperatur, und Anwendungskonsistenz durch kontrollierte Studien.
Restmagnetismus und Mahlabklemmen
Ein Stahlstanz kann nach dem Schleifen den Magnetismus behalten, Schärfen, oder Kontakt mit magnetischen Werkgeräten. Wenn das Slug-Material ferromagnetisch ist, Magnetische Anziehung kann ausreichen, um eine kleine oder leichte Schnecke nach oben zu tragen.
Restmagnetismus ist besonders verdächtig, wenn das Slug-Ziehen unmittelbar danach beginnt:
- Stempelschärfen.
- Plattschliff.
- Verwendung des magnetischen Chucks.
- Ersatz des Stempels.
- Wartung mit magnetischen Werkzeugen.
Das Klemmen von Graten ist ein anderer Mechanismus. Während der Fraktur, Die Slug-Kante kann eine Grate entwickeln, die mechanisch die Schlagschneide greift. Abgenutzte Kanten, Chipping, ungeeigneter Freiraum, und Änderungen in der Bruchgeometrie können diese Greifwirkung verstärken.
Die Unterscheidung ist wichtig. Entmagnetisierung korrigiert das mechanische Klemmen nicht, während das Schärfen allein den Restmagnetismus nicht entfernt.
Unzureichende Stanzenbindung oder falsche Slug-Freigabe
Der Würfelkanal muss zwei Aufgaben erfüllen, die miteinander kollidieren können. Es muss dem Aufwärtsrückgang der Kugel widerstehen, Es muss aber auch erlauben, dass der Slug ohne Stapelung oder übermäßige Kompression nach unten wandern kann.
Auswirkungen auf die Stans-zu-Düs-Freigabe:
- Bruchverhalten.
- Slug-Größe und Verformung.
- Gratrichtung und -größe.
- Kontakt zwischen Slug- und Matzenwand.
- Schneide- und Strippkräfte.
- Die Fähigkeit der Schnecke, sich durch den Würfel zu bewegen.
Übermäßig offener Abstand kann die nützliche Darmwandbindung verringern oder ein instabiles Slug-Verhalten verursachen. Übermäßig enge Freiraum kann die Schneidkraft erhöhen, Verschleiß, Gratbedingtes Klemmen, oder Slug-Kompression.
Die land length, Reliefgeometrie, Innenverschleiß, Lagerstätten, und beschädigte Übergänge beeinflussen auch die Halte- und Freigabekräfte. Forschung zu Kontaktspannungen zwischen Stanz und Slug zeigt, dass Matrixgeometrie und radialer Kontakt die Reibung bei der Slug-Retention beeinflussen. Mehr Kompression ist nicht automatisch besser; Übermäßige plastische Verformung kann die effektive Bindungsspannung verringern oder zum Stapeln beitragen..
Es gibt daher keinen universellen Durchlaufprozentsatz, der das Ziehen des Slugs in jedem Material verhindert, Dicke, und Lochgeometrie.
Diagnostizieren Sie die Ursache, bevor Sie das Werkzeug modifizieren
Eine strukturierte Untersuchung ist in der Regel effektiver, als sofort einen Ejektor hinzuzufügen, Wechselnde Freigabe, oder die Modifikation des Würfels.
- Bestätigen Sie, dass die Kugel dem Schlag folgt.
Beobachte die Kugel beim Einzug und stelle fest, ob sie weiterhin haftet bleibt, Releases in der Nähe des Strippers, oder wird erst nach dem Verlassen des Würfels locker. - Identifizieren Sie, was sich vor dem Auftreten des Fehlers geändert hat.
Überprüfen Sie die aktuelle Schärfung, Eine neue Material-Spule, Ein Schmierstoffwechsel, Höhere Pressgeschwindigkeit, Bauteilersatz, Das Nachschleifen, oder Freiheitsanpassung. - Aufnahme, wo die Kugel freigesetzt wird.
Ein Slug, der während des Aufwärtsstoßes haftet, kann auf ein starkes Vakuum hinweisen, Öladhäsion, Magnetismus, oder Gratklemmen. Ein Slug, der sich in der Nähe des Stempeleingangs löst, kann auf eine marginale Retention hinweisen. - Inspizieren Sie die Stanzfläche und die Schneidkante.
Achte auf Abnutzung, Chipping, Aufgestautes Material, Ölrückstände, Gratspuren, oder kreisförmige Zeugenzeichen durch wiederholten Kontakt. - Inspizieren Sie den Stanzenkanal.
Überprüfen Sie das Land, Relief, Wandzustand, Lagerstätten, Schäden, und Hinweise auf das Stapeln von Slugs. - Überprüfen Sie den Restmagnetismus.
Vergleichen Sie die Anziehung des Stempels vor und nach der Entmagnetisierung, wenn ein magnetisches Haften vermutet wird. - Überprüfen Sie die tatsächliche Freigabe.
Verlassen Sie sich nicht nur auf die nominale Ziehung. Stanzgröße bestätigen, die opening, Verschleiß, und Freiraum pro Seite im aktuellen Werkzeugzustand. - Überprüfung der Durchschlagsdurchdringung.
Zu wenig Durchdringung kann dazu führen, dass die Geschosse nicht in einen Sicherungs- oder Entlastungsbereich vorrückt. Mehr Durchdringung, allerdings, kann die Volumenänderung unter dem Stempel erhöhen und das Vakuum während des Entzugs verstärken. - Vergleichen Sie langsames und produktionsschnelles Verhalten.
Ein Setup, das bei langsamem Fahren funktioniert, kann bei Rückzugsgeschwindigkeit versagen., Schmierung, Vibration, und die thermischen Bedingungen erreichen das normale Produktionsniveau. - Ändere eine Variable nach der anderen.
Wenn Freigabe, Schmierung, Geschwindigkeit, und die Durchschlagskraft werden gemeinsam verändert, Das Team kann nicht zuverlässig feststellen, welche Anpassung das Problem behoben oder verschlimmert hat.
Alle Inspektionen und Tests sollten den genehmigten Verfahren der Pressesicherheit und des Werkzeugraums des Werks folgen.
Gleiche die Korrektur mit der bestätigten Ursache ab
Beginnen Sie mit reversiblen Wartungs- und Setup-Korrekturen. Wechsel zu Prozessänderungen als Nächstes. Modifikationen auf der Stanzseite oder auf der Matrizeseite sollten nur dann erfolgen, wenn der beobachtete Mechanismus dies rechtfertigt.
Wartungs- und Setup-Korrekturen
| Beobachteter Zustand | Check | Mögliche Korrektur |
| Das Problem begann nach dem Grinden | Restmagnetische Anziehung | Entmagnetisieren Sie den Stempel und überprüfen Sie das Ergebnis |
| Ölfilm sichtbar zwischen Stanz und Slug | Schmierstoffmenge und Viskosität | Korrigiere übermäßige oder inkonsistente Anwendung |
| Grat- oder Kantenspuren greifen den Schlag | Modernster Verschleiß, Chipping, Freigabe | Stelle die Kante wieder her und überprüfe den tatsächlichen Abstand erneut |
| Ablagerungen an der Stempel- oder Stempelwand | Materialaufnahme oder Kontamination | Reinigen Sie die betroffenen Oberflächen und untersuchen Sie die Ursache |
| Ungleichmäßige Zeugenmarken | Stanz- und Stanzenausrichtung | Korrigiere die Ausrichtung, bevor du die Geometrie änderst |
| Das Problem begann nach dem Austausch | Eingebaute Abmessungen und Durchschlagskraft | Bestätigen Sie, dass das neue Bauteil mit der Zeichnung und der Einrichtung übereinstimmt |
Diese Überprüfungen sind relativ kostengünstig und können zeigen, ob der Fehler durch Wartung oder Aufbau und nicht durch das ursprüngliche Chipdesign verursacht wurde.
Prozess- und Geometrieanpassungen
Die Freigabe sollte als Teil des gesamten Schnittzustands überprüft werden, nicht standardmäßig in eine Richtung verändert. Der korrekte Wert hängt vom Material ab, Dicke, Lochgröße, Teilqualitätsanforderung, Werkzeugzustand, und die Geometrie der Stempel.
Auch die Durchschlagsdurchdringung erfordert eine sorgfältige Bewertung. Ein erhöhter Zugang kann helfen, den Slug tiefer in einen Sicherungsbereich zu setzen, aber es kann auch die Vakuumeffekte verstärken. Eine Reduzierung des Eintritts kann das Vakuumvolumen verringern, während die Slug vom Chip nicht ausreichend gesteuert wird.
Weitere kontrollierte Anpassungen können umfassen:
- Überprüfung der Schmierstoffmenge und Abgabeposition.
- Vergleich niedriger und normaler Produktionsgeschwindigkeiten.
- Korrektur inkonsistenter Materialzuführung oder Stripunterstützung.
- Wiederherstellung des vorgesehenen Stempellandes und des Hilfszustands.
- Bestätigung, dass die Kugel sich ohne Hindernis nach unten bewegen kann.
Nach jedem Wechsel, Lochqualität prüfen, Grad Zustand des Grats, Stripping-Verhalten, Werkzeugspuren, und Schrottbewegung. Eine Korrektur, die das Slug-Ziehen stoppt, aber zu übermäßigen Mahlwerken oder Stanzkanalstapeln führt, ist keine vollständige Lösung.
Modifikationen an Stanz- und Werkzeugseiten
Stempelseitige Modifikationen wirken direkt auf den Slug oder den Druck unter dem Stempel:
- Belüfteter Schlag: Bietet einen Weg zur Druckausgleichung und ist am relevantsten, wenn Vakuum der dominierende Mechanismus ist.
- Mechanischer Slug-Ejektor: Verwendet ein federbelastetes oder widerstandsfähiges Element, um den Slug von der Schlagfläche wegzudrücken.
- Druckluft-Abblas: Übt eine getimte Abwärtskraft durch oder nahe dem Schlag aus.
- Schergeometrie: Reduziert den Vollflächenkontakt oder verformt die Kugel, sodass sie sich leichter vom Schlag trennen lässt.
Modifikationen auf der Matrixseite erhöhen den Aufwärtswiderstand oder verbessern die kontrollierte Entladung:
- Slug-Sicherungsrillen oder Catcher-Merkmale: Erzeugen Sie lokale Interferenzen unterhalb der Schneide.
- Kontrollierter Die-Wand-Kontakt: Nutzt den Chipkanal, um ausreichende Reibung zu erzeugen.
- Korrigierte Land- und Reliefgeometrie: Hält die Kugel, wo sie gebraucht wird,, dann erlaubt sie die Abwärtsfreisetzung.
- Reparatur oder Austausch: Repariert abgenutzte oder beschädigte innere Geometrie.
Jede Option hat Einschränkungen. Kleine Stempel haben möglicherweise nicht genug Innenraum für eine Entlüftung oder einen Auswurf. Luftwege können verstopfen, Druckluft verbrauchen, oder einen schlanken Schlag schwächen. Ejektorelemente können ermüden. Die Schergeometrie kann zu seitlicher Belastung oder einer inakzeptablen Slug-Verformung führen. Die Sicherungsfunktionen müssen nach dem Schärfen wirksam bleiben und dürfen kein Slug-Stapeln verursachen.
Forschung zu Hochdruckluft zur Entfernung von Slugs zeigt auch, warum pneumatische Ansätze als anwendungsspezifische Werkzeuglösungen und nicht als universelle Nachträge betrachtet werden sollten.
Vergleichen Sie Methoden zur Verhinderung von Slug-Pulling nach Mechanismus und Abwägung
| Methode | Best-Fit-Mechanismus | Hauptvorteil | Hauptbegrenzung | Was zu überprüfen ist |
| Entmagnetisierung | Restmagnetismus | Schnell und minimalinvasiv | Es korrigiert weder das Vakuum- noch das Mahlklemmen | Die magnetische Anziehung wird reduziert und das Ziehen hört auf |
| Schmierstoff-Review | Ölfilmadhäsion | Kann das Problem ohne Werkzeugmodifikation beheben | Zu wenig Schmiermittel kann den Verschleiß erhöhen | Werkzeugverschleiß, Streifenbewegung, und die Teilequalität bleibt akzeptabel |
| Kantenrestaurierung | Gratklemme oder abgenutzte Schneide | Stellt den beabsichtigten Bruchzustand wieder her | Das Schärfen kann den Eintritts- oder Verlassensmagnetismus verändern | Kantenbedingung, Durchdringung, und Magnetismus |
| Freigabekorrektur | Schlechter Bruch oder Stirnfesthalt | Adressiert eine fundamentale Schneidevariable | Eine falsche Einstellung kann die Grate erhöhen, Kraft, oder tragen | Lochqualität, Mahlscheiben, Stripping, und Slug-Bewegung |
| Durchdringungsanpassung | Slug betritt nicht den richtigen Würfelbereich | Kann die Positionierung des Slugs verbessern | Ein größerer Eintritt kann das Vakuum stärken | Position des Slugs und Produktionsgeschwindigkeitsverhalten |
| Belüfteter Schlag | Vakuum | Gleicht den Druck direkt aus | Der Durchgang kann die Schlagkraft verstopfen oder verringern | Der Luftweg bleibt offen und der Stempel bleibt strukturell geeignet |
| Mechanischer Auswurf | Starke Gesichtsadhäsion | Fügt positive Trennkraft hinzu | Benötigt Platz und laufende Wartung | Auswurfkraft, Ermüdung, und Timing |
| Druckluft | Vakuum oder anhaltende Adhäsion | Stark, Kontrollierbare Trennung | Benötigt Luftzufuhr, Timing, und saubere Passagen | Luftverbrauch, Verstopfung, und zuverlässige Auswurf |
| Schergeometrie | Breitgesichtskontakt oder Verwachsung | Stört den Kontakt ohne inneren Mechanismus | Kann seitliche Belastung oder Slug-Deformation verursachen | Stanzbelastung und Bauteilanforderungen |
| Werkzeug-Sicherungsfunktion | Unzureichender Widerstand gegen die Slug-Umkehrung | Hält den Slug unterhalb der Schneidkante | Kann das Schärfen und den Schrottfluss beeinträchtigen | Die Retention bleibt auch ohne Stapeln wirksam |
| Die-protection sensor | Intermittierende abnormale Zyklen | Kann die Presse stoppen, bevor sie wiederholt beschädigt werden | Entdeckt das Problem, beseitigt aber nicht die Ursache | Zuverlässige Detektion unter Öl, Vibration, und normale Geschwindigkeit |
Die beste Option wird durch den bestätigten Mechanismus bestimmt, Verfügbarer Werkzeugplatz, Schlagstärke, Materialbedingungen, Wartungsanforderungen, und ob die Methode verhindert, entfernt, oder nur die abnormale Kugel erkennt.
Überprüfen Sie, ob die Reparatur mit Produktionsgeschwindigkeit funktioniert
Einige erfolgreiche langsame Schläge beweisen nicht, dass das Problem gelöst ist. Vakuum, Schmiermittelverhalten, Vibration, und die Schrottbewegung kann sich ändern, sobald die Presse die normale Betriebsgeschwindigkeit erreicht.
Verwenden Sie eine kontrollierte Verifikationssequenz:
- Bestätigen Sie eine konstante Slug-Freisetzung während der Beobachtung bei reduzierter Geschwindigkeit.
- Erhöhung auf die normale Produktionsgeschwindigkeit gemäß genehmigten Verfahren.
- Überprüfe, ob die Geschosse durch den vorgesehenen Stanz- und Schrottweg laufen.
- Untersuchen Sie durchbohrte Löcher und umliegende Oberflächen auf neue Markierungen.
- Überprüfen Sie, ob sich der Grad nicht verschlechtert hat.
- Bestätigen Sie, dass das Strippen stabil bleibt.
- Überprüfen Sie die Stans- und Stanzkanten auf ungewöhnliche Zeugenspuren.
- Stelle sicher, dass sich keine Slugs im Die-Kanal ansammeln.
- Beobachten Sie das Werkzeug, nachdem es die normale Betriebstemperatur erreicht hat.
- Jede Wiederholung aufzeichnen, anstatt das Ergebnis anhand einiger Zyklen zu beurteilen..
Der Testbericht sollte das Materialstück enthalten, Schmierstoffzustand, Druckgeschwindigkeit, Geänderte Variable, Laufzeit, Beobachtungen, und Inspektionsergebnisse. Dies erleichtert die Nachverfolgung späterer Wiederverträglichkeiten.
Informationen, die vor der Anforderung einer Stempel- oder Matrissänderung gesammelt werden sollten
Wartungs- und kontrollierte Prozessanpassungen lösen das Slug-Pulling nicht, Ein Werkzeuglieferant benötigt mehr als nur eine beschädigte Lochprobe.
Bereiten Sie sich vor:
- Teile- oder Streifenzeichnung.
- Stanz- und Matrismaße.
- Materialqualität und -dicke.
- Form und Größe des Lochs oder der Schnecke.
- Tatsächlicher Abstand pro Seite.
- Durchdringungstiefe der Stanz.
- Die Land und Reliefdimensionen.
- Druck und Produktionsgeschwindigkeit.
- Schmierstofftyp und Anwendungsmethode.
- Schleif- und Wartungsgeschichte.
- Fotos des Schlaggesichts, Cutting Edge, die channel, Slug, und Grat.
- Video, das zeigt, wann und wo die Kugel freigesetzt wird.
- Ausfallhäufigkeit.
- Jüngste Prozess- oder Werkzeugänderungen.
- Bereits getestete Korrekturen und ihre Ergebnisse.
- Erforderliches Loch, Gratling, und Oberflächenqualitätskriterien.
Vollständige Anwendungsdaten helfen, zwischen Ersatzkomponenten zu unterscheiden, Eine Geometriekorrektur, oder ein Prozessproblem, das durch einen neuen Stempel nicht gelöst werden würde.
SunshinePros Individueller Stanzstift Seite bestätigt zeichenbasierte Anpassung der Lochmaße, Profile, Materialien, und Oberflächenbehandlungen. Es listet außerdem CNC-Bearbeitung auf, EDM, Schleifen, und Wärmebehandlung. Diese verifizierten Fähigkeiten unterstützen die Überprüfung von Komponenten, aber sie bestätigen nicht allein die Verfügbarkeit von entlüfteten Stempeln, Ejektorsysteme, Pneumatische Durchgänge, oder Slug-Retention Merkmale.
Wann ein Austausch oder eine Überprüfung von benutzerdefinierten Werkzeugen gerechtfertigt ist
Eine Überprüfung des Austauschs oder der maßgeschneiderten Werkzeuge wird sinnvoll, wenn:
- Der Stempel oder die Matrize ist zu abgenutzt oder beschädigt für eine praktische Restaurierung.
- Die tatsächliche Geometrie entspricht nicht mehr dem beabsichtigten Freiraum oder Durchschlag.
- Der Matrixkanal kann keine zuverlässige Retention und Entladung gewährleisten.
- Slug zieht Rückmeldungen nach bestätigter Wartung und Prozesskorrekturen.
- Ein anderes Stanzprofil oder Bauteilmaß ist erforderlich.
- Ein vorgeschlagener Lüftungsschacht, Ejektor, Scher, oder die Erhaltungsfunktion muss strukturell überprüft werden.
SunshinePro-Listen Stempelwerkzeuge und Stifte Zu seinen Produktkategorien gehören und bietet zeichnende, maßgeschneiderte Stanzkomponenten an. Für eine technische Überprüfung, Stellen Sie die Zeichnungen bereit, Materielle Informationen, Werkzeugmaße, Druckgeschwindigkeit, Schmierstoffbedingungen, und beobachtete das Verhalten der Schnecken durch die SunshinePro-Kontaktseite. Das Ziel sollte sein, die Komponente anhand des bestätigten Ausfallmechanismus zu überprüfen, anstatt eine generische Anti-Slug-Modifikation zu verlangen.
Freigeben:



Geschrieben von Sunshine
Bei Sunshine, Wir sind ein professioneller Hersteller und Lieferant von Präzisionsformkomponenten, bietet ein breites Produktsortiment für Stange- und Spritzgussanwendungen. Unser Kernfokus liegt auf dem Stanzen von Stempeln, Auswurfstifte und -hülsen, sowie Führungspfosten und Buchsen. Mit fortschrittlicher CNC-Bearbeitung, Strenge Qualitätskontrolle, und starke Produktionskapazitäten, Wir sorgen für Zuverlässigkeit, Hochpräzisionsteile, zusammen mit vorrätigen Standardkomponenten für schnelle und effiziente weltweite Versorgung.
NACHRICHTEN
EMPFANG SERVICE
Mit hochwertigen Teilen für jedes Budget und freundlichem Personal, das geschult ist, um Ihren Besuch informativ und unkompliziert zu gestalten.
