



Tablet-Lochkopf flach und Verweilzeit: Designeffekte
Ein flacher Tablet-Lochkopf beeinflusst, wie lange der Stempel an oder nahe seiner maximalen Kompressionsposition unter der Hauptdruckrolle bleibt. Bei derselben Turm-Tangentialgeschwindigkeit, Ein längerer effektiver Head Flat führt in der Regel zu einer längeren geometrischen Verweilzeit. Eine Erhöhung der Turmgeschwindigkeit hat den gegenteiligen Effekt.
Diese Beziehung ist nur der Ausgangspunkt. Die tatsächliche Tablet-Reaktion hängt ebenfalls von der Kompressionskraft ab, Walzengeometrie, Presssteifigkeit, und Formulierungsverhalten. Ein längerer Flat kann eine dehnungsempfindliche Formulierung unterstützen, Es erhöht jedoch nicht automatisch die Tablettenstärke oder eliminiert das Kappen.
Der Kopfflach ist ein Designelement innerhalb eines vollständigen Werkzeugsystems. Für breitere Punch, die, und Werkzeugkategorien, Siehe Typen der Tabletpress-Werkzeuge.
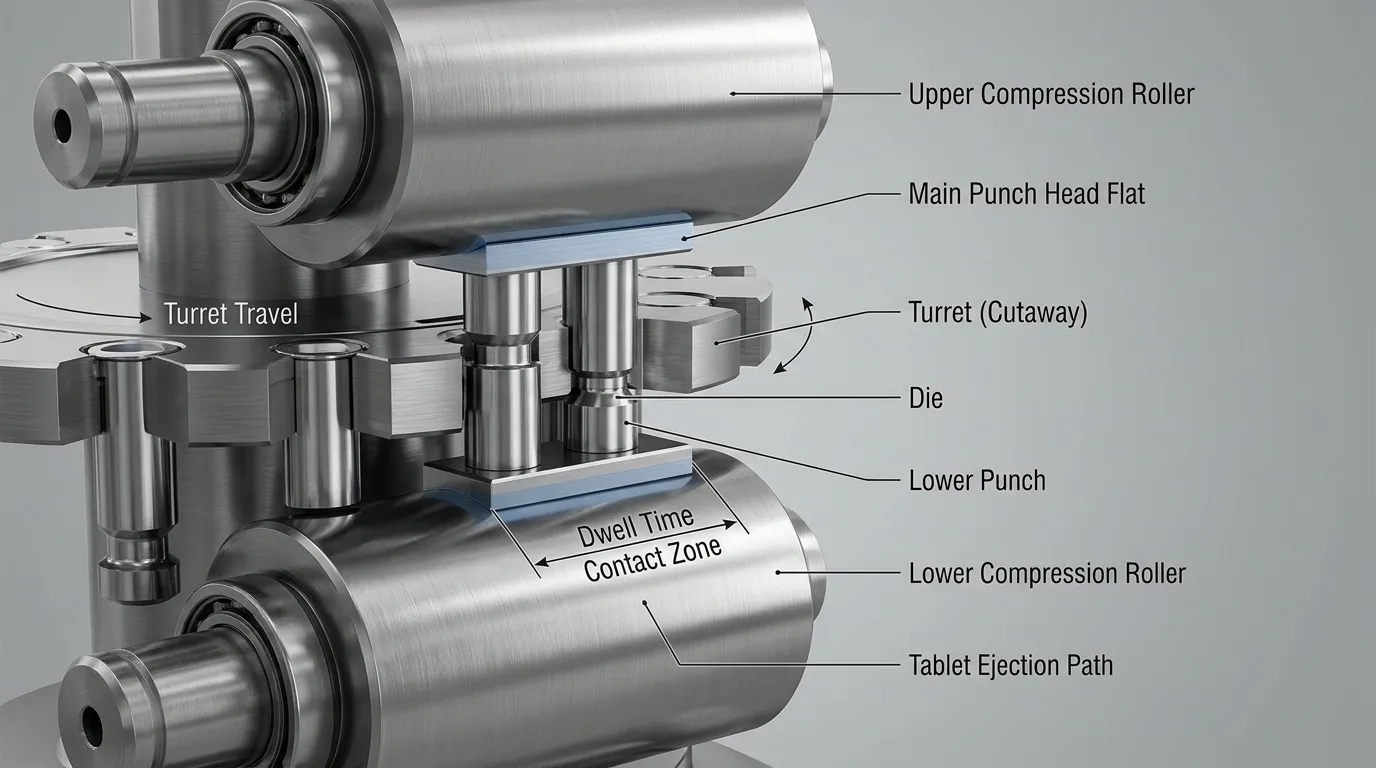
Was der Punch Head Flat während der Tablet-Kompression verändert
Auf einer Drehplattenpresse, Die oberen und unteren Stanzköpfe verlaufen zwischen den Hauptverdichtungswalzen. Da die Walzen auf die Stempelköpfe wirken, Die Stempelspitzen bewegen sich in die Matrize und verdichten das Pulverbett.
Der Kopfflach ist der relativ ebene Abschnitt des Lochkopfes, der unter der Walze im Bereich der maximalen Kompression hindurchläuft. Seine relevante Maße ist die effektive Länge in Richtung des Turmverlaufs.
Ein längerer, effektiver Flach hält den Punch nahe an seinem minimalen Abstand zum gegnerischen Punch und sorgt für eine größere Bewegungsdistanz. Bei unveränderter linearer Geschwindigkeit, das erhöht die berechnete Verweilzeit.
Diese Geometrie ist vom tafelbildenden Ende des Lochs getrennt. Pokaltiefe, Spielergebnisse, Logos, und andere Gesichtsdetails gehören zum Punch-Tip-Design. Diese angrenzenden Entscheidungen sollten getrennt behandelt werden Richtlinien zum Design von Tablettprägungen.
Geometrische Verweilung, Kraftbasierte Bewohnung, und Konsolidierungszeiten sind nicht identisch
Das Wort Wohnen wird nicht immer auf die gleiche Weise verwendet.
| Begriff | Was es beschreibt | Hauptvariablen |
|---|---|---|
| Geometrische Verweilzeit | Berechnete Zeit, die mit dem Durchlauf des Stanzkopfes durch den Bereich mit maximaler Kompression verbunden ist. | Effektive flache Länge und tangentielle Geschwindigkeit |
| Machtbasierte Verweilzeit | Dwell, identifiziert aus dem gemessenen Druckkraftprofil | Geometrie, Kraftlevel, Formulierungsantwort, und Messdefinition |
| Konsolidierungs- oder Kompressionszeit | Ein größerer Teil des Ladeereignisses, während dessen das Pulverbett komprimiert wird | Walzenprofil, Stempelkopfgeometrie, Geschwindigkeit, Verdrängung, und Presseverhalten |
Eine peer-reviewte Studie aus dem Jahr 2024 zum Vergleich kraftbasierte und geometrische Verweilzeit Es wurde festgestellt, dass die gemessene Dwelle mit der Druckkraft und der Formulierung variieren kann, selbst wenn die Pressegeometrie fest bleibt.
Aus diesem Grund, Eine geometrische Berechnung ist nützlich für den Gerätevergleich und die anfängliche Entwurfsarbeit, aber sie sollte nicht als vollständige Beschreibung der Kraft-Zeit-Geschichte der Tafel behandelt werden.
Wie man die geometrische Verweilzeit berechnet
Eine vereinfachte geometrische Dwell-Berechnung verwendet:
[
t = frac{L}{v}
]
Wobei:
- (t) = geometrische Verweilzeit
- (L) = effektive Kopf-Flachfahrlänge
- (v) = Tangentialgeschwindigkeit an der Stanzposition
Die Tangentialgeschwindigkeit kann anhand des Turm-Nickkreisdurchmessers und der Rotationsgeschwindigkeit geschätzt werden:
[
v = frac{pi mal PCD mal RPM}{60}
]
Wenn PCD in Millimetern angegeben wird, Das Ergebnis sind Millimeter pro Sekunde. Die Verweilzeit in Millisekunden ist dann:
[
t_{MS} = frac{L}{v} mal 1000
]
Anschauliche Berechnung
Angenommen:
- Effektive flache Länge: 10 mm
- Turm PCD: 400 mm
- Turmgeschwindigkeit: 30 U/min
Tangentialgeschwindigkeit:
[
v = frac{pi mal 400 mal 30}{60}
]
[
v ca. 628.3text{ mm/s}
]
Geometrische Verbleibung:
[
t = frac{10}{628.3} mal 1000
]
[
t ca. 15.9text{ MS}
]
Dies ist eine anschauliche Berechnung, Kein empfohlenes Dwell-Ziel. Die eigentliche Werkzeugzeichnung, Pressegeometrie, Walzenanordnung, und Betriebsbedingungen müssen für technische Entscheidungen herangezogen werden.
Verwenden Sie die effektive Reiselänge, Kein generischer Kopfdurchmesser
Der vollständige Lochkopfdurchmesser ist nicht unbedingt die richtige Maße für Dwell-Berechnungen.
Für eine runde Fläche, Die nützliche Messung ist die flache Dimension entlang der Richtung der Turmbewegung. Für einen ovalen oder elliptischen Flat, Die Längsachse kann mit der Fahrtrichtung ausgerichtet werden, um mehr Tiefe zu erzeugen, ohne dass der Kopf in jede Richtung gleichmäßig vergrößert wird.
Die Berechnung sollte daher die auf der Werkzeugzeichnung angegebene effektive Hublänge verwenden, Nicht ein generischer Kopfdurchmesser aus einem Katalog oder einer anderen Presse.
Diese Unterscheidung wird besonders wichtig beim Vergleich:
- Standard-Rundplatten
- Verlängerte runde Flats
- Ovale oder elliptische Flachs
- Richtungs- oder Schlüsselkopfdesigns
- Reduzierte Flachflächen für kürzere Verweilbedingungen
Warum nur RPM zwei Tablet-Pressen nicht vergleichen kann
Zwei Pressen, die mit 30 U/min arbeiten, können unterschiedliche Laufzeiten erzeugen, wenn sich die Durchmesser ihres Turmkreises unterscheiden.
Ein größeres PCD bedeutet, dass der Stempel bei jeder Turmumdrehung eine größere lineare Strecke zurücklegt. Bei derselben Drehzahl, Er hat daher eine höhere Tangentialgeschwindigkeit und verläuft schneller unter der Druckwalze hindurch.
Der Pressevergleich sollte mindestens verwendet werden:
- Turmdrehzahl
- Tonkreisdurchmesser
- Effektive Kopfflachlänge
- Verdichtungswalzengeometrie
Allein der Vergleich der Drehzahlen kann den falschen Eindruck erwecken, dass Entwicklungs- und Produktionspressen unter gleichwertigen Kompressionsbedingungen arbeiten.
Head-Flat-Designoptionen und ihre Dwell-Kompromisse
Das geeignete head-flat-Design hängt von der erforderlichen Dwell ab, Pressegeometrie, Werkzeugstandard, Mechanische Unterstützung, und Formulierungsantwort.
| Head-Flat-Design | Dwell-Effekt | Potenzieller Nutzen | Hauptbegrenzung |
| Standardkuppelkopf | Baseline-Dwell für die Presse- und Werkzeugkonfiguration | Konventionelle Kompatibilität und bewährter Betrieb | Kann eine unzureichende Verweilung für eine hoch ratesensitive Formulierung liefern |
| Verlängerte Rundfläche | Erhöht die effektive Bewegungslänge | Längere geometrische Vertiefung ohne Verringerung der Turmgeschwindigkeit | Dies kann die umgebende Kopfgeometrie verringern oder Probleme mit Freiraum und Spannung verursachen |
| Ovale oder elliptische Ebene | Erhöht die Fahrtlänge hauptsächlich in eine Richtung | Kann mehr Dwelle innerhalb einer begrenzten Kopfbreite erzeugen | Es kann eine Schlüsselung erfordern, Orientierungssteuerung, und zusätzliche Verschleißbewertung |
| Reduzierte Fläche | Verkürzt die effektive Fahrtlänge | Kann einer Entwicklungspresse helfen, eine kürzere Produktionszeit zu reproduzieren | Kürzere Zeit bei maximaler Verdichtung und geringere Betriebsmarge |
Standard- und verlängerte runde Flats
Ein Standard-Kuppel-Stanskopf enthält eine Flache, umgeben von gebogener Übergangsgeometrie. Es liefert die Basis-Dwell, die mit der Druckgeschwindigkeit verbunden ist, Turm PCD, und Standardwerkzeugmaße.
Eine verlängerte runde Fläche vergrößert den Flächenbereich. Bei derselben tangentialen Geschwindigkeit, Dies erhöht die geometrische Verweilung, ohne den Turm zu verlangsamen.
Der Nachteil ist, dass der Flat nicht vergrößert werden kann, ohne den Rest des Kopfes zu berücksichtigen. Eine Erhöhung kann die verfügbare Krone verringern, Außenradius, Kopfdicke, oder die Stütze über dem Punch-Hals. Das Design muss weiterhin die Drucklast tragen und sicher durch die Presse hindurchlaufen.
Oval, Ellipsentrainer, und Reduced Flats
Ein ovaler oder elliptischer Kopf verlängert den Kontaktweg in Richtung der Turmbewegung und begrenzt das Wachstum über die Kopfbreite. Dies kann nützlich sein, wenn eine vollständige kreisförmige Verlängerung die umgebende Pressegeometrie beeinträchtigen würde.
Weil die lange Achse mit der Fahrtrichtung ausgerichtet bleiben muss, Richtkopfköpfe erfordern möglicherweise Tastenwerkzeuge. Keying fügt die Orientierung hinzu, kann aber auch die Austauschbarkeit beeinflussen, Aufbau, und lokaler Verschleiß.
Eine reduzierte Ebene erfüllt den gegenteiligen Zweck. Es kann die geometrische Lebensdauer verkürzen, wenn eine Labor- oder Entwicklungspresse von Natur aus eine längere Lebensdauer bietet als die vorgesehene Produktionsmaschine.
Wie Dwell mit Formulierungsverhalten und Tabletqualität interagiert
Kopfflache Geometrie schafft eine Zeitgelegenheit. Die Formulierung bestimmt, was in dieser Zeit passiert.
Tablettenmaterialien können auf verschiedene Weise reagieren:
- Plastic deformation: Teilchen verändern dauerhaft ihre Form, Vergrößerung der Kontaktfläche und Unterstützung der Interpartikelbindung.
- Elastische Verformung: Teilchen erholen sich, nachdem die Last entfernt wurde, was die Bindungen reduzieren und die Restspannung erhöhen kann..
- Viskoelastisches Verhalten: Die Verformung hängt sowohl von der Zeit als auch von der Belastungsrate ab.
- Spröde Fragmentierung: Partikel brechen und bilden neue Bindungsflächen.
Ein langsameres Belastungsereignis oder eine längere Verweilzeit kann in einigen Formulierungen zusätzlichen plastischen Fluss unterstützen. Andere Materialien zeigen möglicherweise nur geringe Verbesserungen, oder der Nutzen kann stark vom Druck abhängen, Schmierung, Feuchtigkeit, Partikelgröße, und frühere Verarbeitung.
Forschung zu Extended Dwell während der Tablet-Kompression zeigt, dass das Materialverhalten unter kontrollierten Bedingungen bewertet werden muss, anstatt allein anhand der Kopfgeometrie vorhergesagt zu werden. Frühere Arbeiten zu Paracetamol und mikrokristalliner Cellulose fanden außerdem, dass Dwell-Effekte standen in Zusammenhang mit der Druckhistorie, Genesung, und Energie, nicht nur mit einer längeren Phase unter der Rolle.
Warum längere Lebensdauer keine stärkere Tablette garantiert
Die Tablet-Stärke hängt von mehr als nur der Länge ab. Relevante Variablen sind unter anderem:
- Verdichtungsdruck
- Teilchendeformationsmechanismus
- Pulverbettporosität
- Schmierstoffkonzentration und Mischung
- Feuchtigkeitsgehalt
- Elastische Rückgewinnung
- Be- und Entladeraten
- Präkompressionsbedingungen
Ein längerer Kopfflach kann die geometrische Verweilung erhöhen, während sich das gemessene Kraftplateau nur geringfügig ändert. Umgekehrt, Zwei Formulierungen, die mit denselben Werkzeugen laufen, können unterschiedliche kraftbasierte Dwell-Profile erzeugen.
Bruchkraft und Zugfestigkeit sollten ebenfalls nicht als identisch behandelt werden. Die Bruchkraft ist eine gemessene Last, während Zugfestigkeitsberechnungen die Tablettenmaße berücksichtigen und einen normalisierteren Vergleich bieten.
Kappen und Laminieren sind multifaktorielle Probleme
Verschluss und Laminierung werden manchmal mit unzureichendem Dwell in Verbindung gebracht, Aber die Kopfplatte zu erhöhen ist keine universelle Korrektur.
Mögliche Mitwirkende sind unter anderem:
- Luft, die im Pulverbett eingeschlossen ist
- Schnelle Kraftanwendung
- Ungleichmäßige Verdichtung
- Übermäßige elastische Rückgewinnung
- Unzureichende oder übermäßige Vorkompression
- Formulierungs- oder Granulationseigenschaften
- Schmierbedingungen
- Schnelle Dekompression
- Werkzeugbedingung oder Ausrichtung
Eine peer-reviewte Untersuchung von Kraftanwendungsrate und Tablet-Begrenzung Identifizierte Wechselwirkungen bei der Lastrate, Gefangene Luft, Verdichtung, und viskoelastische Rückgewinnung.
Zusätzliches Überleben kann eine bestimmte Formulierung unterstützen, aber sie sollte als eine Prozessvariable innerhalb einer umfassenderen Ursachenstudie getestet werden.
Mechanische Begrenzungen vor dem flachen Verlängern eines Lochkopfes
Ein längerer Flat muss mechanisch solide und kompatibel mit der Presse bleiben. Die maximal nutzbare Ebene wird nicht allein durch die Wohnanforderung bestimmt.
| Designproblem | Mögliche Folge | Verifikation erforderlich |
| Unzureichende Stütze am Schlaghals | Kopfablenkung, Spannungskonzentration, oder vorzeitiges Versagen | Strukturelle Überprüfung des Halsdurchmessers und der Übergangsgeometrie |
| Reduzierter Außenkopfradius | Höhere lokalisierte Kontaktspannung | Kopfprofil und Rollenkontakt-Bewertung |
| Übermäßige Kopfbreite oder -länge | Störung durch Nockenwellenschienen oder benachbarte Presskomponenten | Vollständige Kontrolle der Pressweg-Freigabe |
| Richtungsovale Geometrie | Falsche Ausrichtung unter der Rolle | Keying- und Orientierungskontrolle |
| Kleiner oder hochbelasteter Kontaktbereich | Gruben, Oberflächenermüdung, oder ungleichmäßige Abnutzung | Kontaktspannung und Materialbewertung |
| Inkompatible Kopfdicke | Unsachgemäße Bewegung durch Nockenwellen oder Kompressionsstationen | Vergleich von OEM- und Werkzeugstandarden |
| Unverifizierte Rolleninteraktion | Veränderte Kraftanwendung oder Kantenbelastung | Überprüfung von Druckwalzendurchmesser und Profil |
Kopfstärke, Nackenstütze, und Kontaktverschleiß
Der Punch-Hals stützt den Kopf während der Kompression. Das Verlängern des Flats kann die umgebende gebogene Geometrie verringern, die die Kraft von der Rolle in den Hals überträgt.
Kritische Merkmale sind unter anderem:
- Halsdurchmesser
- Kopfdicke
- Übergangsradius
- Außenkopfradius
- Kontaktposition
- Material- und Wärmebehandlungszustand
Ein schärferer oder kleinerer Außenradius kann die Kontaktspannung zwischen Kopf und Druckwalze erhöhen. Wiederholte Belastung kann dann zu Lochverlagerungen beitragen, Oberflächenermüdung, oder ungleichmäßige Abnutzung.
Diese Effekte erfordern eine technische Analyse für die tatsächliche Stanze und Presse. Generische maximal-flache Maße sollten nicht auf verschiedene Werkzeugstandards oder Maschinenmodelle angewendet werden.
Nockenwellen-Schienen, Rollgeometrie, und Schlüsselorientierung
Der Kopf muss den kompletten Nockenwellenweg durchlaufen, nicht nur die Hauptkompressionsstation. Ein Design, das unter der Walze funktioniert, kann dennoch die Einstiegsnocken beeinträchtigen, Austrittswellen, Hebegleise, oder andere Pressekomponenten.
Nicht-runde Flats stellen eine Orientierungsvoraussetzung mit sich. Wenn die Längsachse mit dem Turmweg ausgerichtet bleiben muss., Ein Schlüssel oder eine andere Rotationsregelung kann notwendig sein.
Auch die Geometrie der Druckwalzen spielt eine Rolle. Walzendurchmesser und -profil beeinflussen den Belastungsweg vor und nach dem nominalen Verbleibsbereich. Eine Head-Flat-Änderung sollte daher mit der tatsächlichen Rollanordnung überprüft werden und nicht als isolierte Komponente bewertet werden.
Matching Dwell während des Skalierens und Drücken der Übertragung
Ein Dwell-Vergleich wird häufig verwendet, wenn ein Tablet von einer Entwicklungspresse auf eine Produktionsmaschine übertragen wird.
Ein nützlicher Vergleich sollte gesammelt werden:
- Turm-Nickkreisdurchmesser
- Betriebsdrehzahlbereich
- Effektive obere und untere Schlagkopf-flache Abmessungen
- Haupt- und Vorkompressionswalzengeometrie
- Verdichtungskraftbereich
- Tablettendicke und Abmessungen
- Präkompressionsbedingungen
- Formulierungsspannungsempfindlichkeit
- Presssteifigkeits- oder Verformungsdaten, wo verfügbar,
- Gemessene Kraft- und Verschiebungsprofile
Die erste Berechnung sollte tangentiale Geschwindigkeit und geometrische Verweilgeschwindigkeit vergleichen. Anschließend sollten sie mit den Eigenschaften der Tabletten und dem gemessenen Verdichtungsverhalten überprüft werden.
Die Prinzipien in ICH Q8(R2) Pharmazeutische Entwicklung Unterstützen Sie das Verständnis von Prozessen rund um Materialattribute und Prozessparameter, anstatt sich auf eine einzelne isolierte Umgebung zu verlassen.
Das Abgleichen von Dwell ist nicht dasselbe wie das vollständige Kompressionsereignis abzugleichen
Zwei Pressen können eine ähnliche geometrische Dwell, aber unterschiedlich sein:
- Laderaten
- Rollenradien
- Maximale Kräfte
- Verdrängungsprofile
- Pressverformung
- Vorkompressionsgeschichten
- Dekompressionsraten
- Die-filling conditions
Eine passende Dwell-Anpassung garantiert daher nicht die identische Zugfestigkeit, Porosität, Auflösungsverhalten, oder Defektrisiko.
Ein Verdichtungssimulator kann helfen, ausgewählte Kraft- und Verdrängungsprofile unter kontrollierten Bedingungen zu reproduzieren. Es ist nützlich zur Untersuchung der Formulierungssensitivität und zur Planung des Scale-ups, Aber eine Produktionspresseprüfung ist weiterhin erforderlich.
Welche Anpassung sollte verwendet werden, um die Wohnbedingungen zu verändern?
Die beste Intervention hängt vom gelösten Problem ab.
| Anpassung | Am besten verwendet, wenn | Vorteil | Begrenzung |
| Turmgeschwindigkeit reduzieren | Test, ob die Formulierung geschwindigkeitsabhängig ist, | Einfacher Prozessversuch | Reduziert die Leistung und kann andere Pressbedingungen verändern |
| Verlängern oder umformen Sie den Kopf flach | Es ist mehr geometrische Überschwemmung erforderlich, ohne die Nenngeschwindigkeit des Turms zu senken | Erhält das Geschwindigkeitspotenzial | Erfordert neue Werkzeuge und eine vollständige Kompatibilitätsprüfung |
| Änderung der Verdichtungswalzengeometrie | Das umfassendere Konsolidierungsprofil bedarf einer Anpassung | Kann das Lade- und Entladeverhalten verändern | Pressabhängig und kann maschinelle Modifikation erfordern |
| Verwenden Sie einen Verdichtungssimulator | Entwicklungs- oder Skalierungsbedingungen erfordern kontrollierte Bewertung | Ermöglicht wiederholbare Kraftprofilstudien | Ersetzt keine Produktionsvalidierung |
| Formulierung oder Vorkompression anpassen | Die eigentliche Ursache ist materielles Verhalten, Luft, Schmierung, oder Verdichtung | Behandelt den zugrunde liegenden Mechanismus | Erfordert pharmazeutische Entwicklung und Change Control |
Eine praktische Abfolge ist, zuerst die Geschwindigkeitsempfindlichkeit zu testen, weil eine kontrollierte Geschwindigkeitsreduzierung zeigen kann, ob mehr Zeit unter Kompression die Formulierung verbessert. Wenn ja,, Ingenieure können bewerten, ob die Kopfgeometrie verändert wurde, Unterschiedliche Rollbedingungen, oder Formulierungsarbeiten die am besten geeignete Produktionslösung bieten.
Daten, die vor der Angabe eines anderen Kopfflats bestätigt werden müssen
Eine Bitte um "mehr Dwell" reicht einem Werkzeugdesigner nicht aus. Die Spezifikation sollte enthalten:
- Marke und Modell der Tablet-Presse
- Anwendbarer Werkzeugstandard
- Aktuelle obere und untere Lochzeichnungen
- Bestehende kopfflache Abmessungen
- Gewünschte effektive Reiserichtung
- Turm-Nickkreisdurchmesser
- Normale und maximale Betriebsdrehzahl
- Haupt- und Vorkompressionsrollendetails
- Verdichtungskraftbereich
- Informationen zur Nockenwellen-Spurfreiheit
- Punch-Hals-Abmessungen
- Schlüssel- oder Rotationssteuerungsanforderungen
- Tablet-Abmessungen und Zieleigenschaften
- Entwicklungs- und Produktionspressedaten
- Ergebnisse der Formulierungssensitivität oder Verdichtungsstudien
- Anforderungen an Inspektion und Rückverfolgbarkeit
- Vorgeschlagene Validierungsmethode
Die aktuellen Maßanforderungen sollten mit dem geltenden Standard und der Pressedokumentation überprüft werden. Die American Pharmacists Association Tableting-Spezifikationshandbuch ist eine aktuelle nordamerikanische Referenz für Tablet-Tool-Terminologie, Konstruktion, und Austauschbarkeit. Andere Werkzeugsysteme können andere Standards und OEM-Anforderungen erfordern.
Fragen, die Sie dem Presse-OEM oder Werkzeuganbieter stellen sollten
Vor der Genehmigung eines modifizierten Kopfes, Bestätigen:
- Wird es sicher durch jede Nockenwellenkette gehen??
- Bietet der Punch-Hals genug strukturelle Unterstützung??
- Wird der Kopf wie vorgesehen die Kompressionsrolle berühren??
- Erfordert das Design einen Schlüssel oder eine kontrollierte Ausrichtung?
- Welcher aktuelle Standard bestimmt die Maße?
- Wie wird die flache Länge, Profil, und die Ausrichtung inspiziert werden?
- Welche Kontaktspannung oder Abnutzungsbewertung ist erforderlich.?
- Bleibt das Werkzeug austauschbar mit bestehenden Sätzen??
- Wie sollte das neue Design auf der vorgesehenen Presse validiert werden??
- Welches Material, Wärmebehandlung, Beschichtung, und Rückverfolgbarkeitsdokumentation wird bereitgestellt?
Verwenden Sie Head-Flat-Änderungen als kontrollierte ingenieurtechnische Entscheidung
Tablet Punch Head Flat und Dwell-Time stehen auf geometrischer Ebene in direktem Zusammenhang: Ein längerer effektiver Flach erhöht die Verweilung, wenn die Tangentialgeschwindigkeit unverändert bleibt. Diese Berechnung ist nützlich, aber sie sagt die Leistung des Tablets nicht allein voraus.
Eine verteidigungsfähige Designentscheidung kombiniert geometrische Dwelle, Gemessenes Verdichtungsverhalten, Formulierungsantwort, Mechanische Festigkeit, Nockenkamera-Kompatibilität, Walzengeometrie, und aktuelle Werkzeuganforderungen. Zuerst berechnen, Tests der Formulierung, Verifizieren Sie die Pressbeschränkungen, und alternative Interventionen zu vergleichen, bevor ein modifizierter Stempelkopf genehmigt wird.
Freigeben:



Geschrieben von Sunshine
Bei Sunshine, Wir sind ein professioneller Hersteller und Lieferant von Präzisionsformkomponenten, bietet ein breites Produktsortiment für Stange- und Spritzgussanwendungen. Unser Kernfokus liegt auf dem Stanzen von Stempeln, Auswurfstifte und -hülsen, sowie Führungspfosten und Buchsen. Mit fortschrittlicher CNC-Bearbeitung, Strenge Qualitätskontrolle, und starke Produktionskapazitäten, Wir sorgen für Zuverlässigkeit, Hochpräzisionsteile, zusammen mit vorrätigen Standardkomponenten für schnelle und effiziente weltweite Versorgung.
NACHRICHTEN
EMPFANG SERVICE
Mit hochwertigen Teilen für jedes Budget und freundlichem Personal, das geschult ist, um Ihren Besuch informativ und unkompliziert zu gestalten.
