



TiN vs. DLC-Beschichtung für Stempelstifte: Reibung, Verschleiß, und Kosten
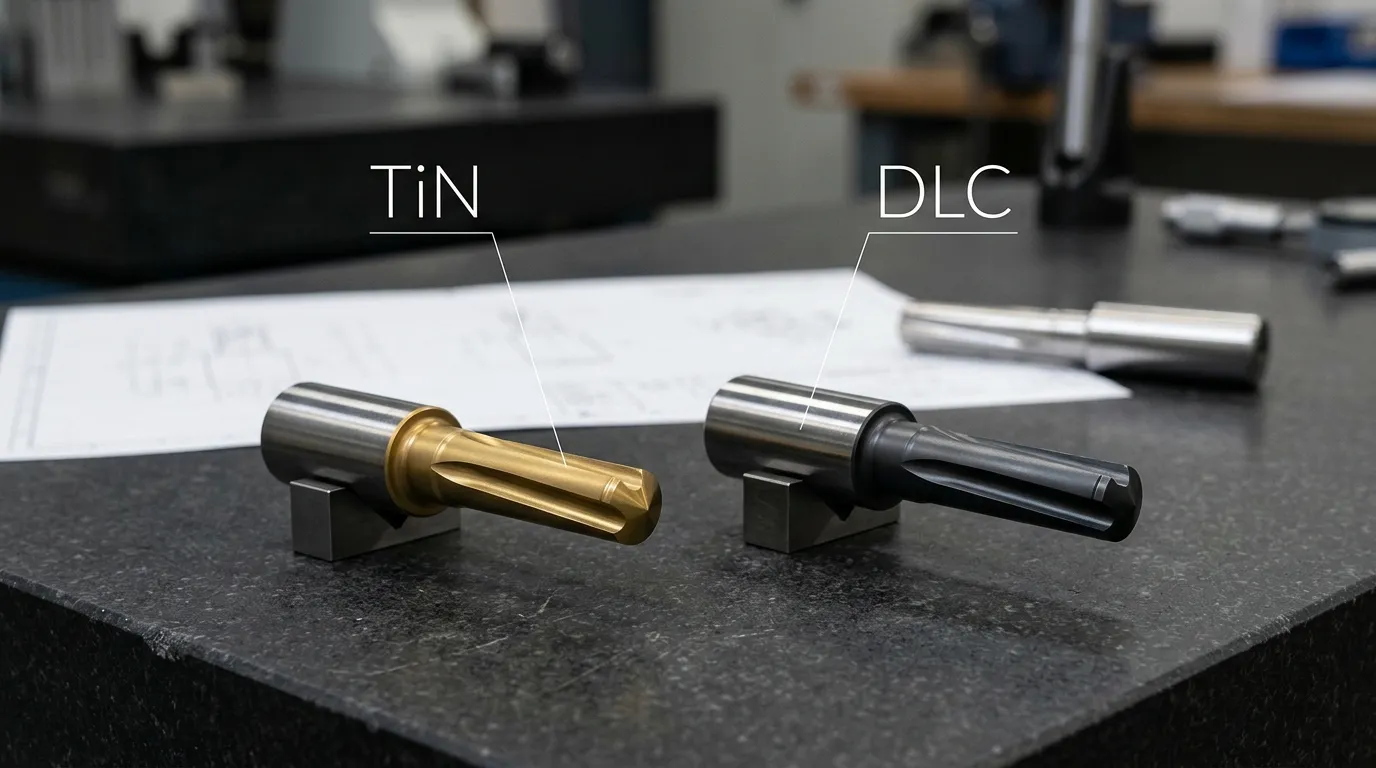
Keine der beiden Beschichtungen ist automatisch besser. Die richtige Wahl hängt vom Stempelsubstrat ab, Werkstücksmaterial, lubrication, die clearance, Aufprallbelastung, Oberflächenvorbereitung, und das genaue angebotene Beschichtungssystem. Auch die Beschichtung ist nur ein Teil der Werkzeugentscheidung; Die umfassendere Beziehung zwischen Lochmaterial, die design, Freigabe, und die Wartung ist dabei abgedeckt Leitfaden für Stanzenwerkzeuge (Schlussfolgerung).
TiN vs DLC für Punch Pins: Die praktische Antwort
Der nützlichste Vergleich beginnt mit dem tatsächlichen Versagensmodus des Stempels und nicht mit einer Härte- oder Reibungszahl.
| Vergleichsfaktor | TiN | DLC |
|---|---|---|
| Beschichtungskategorie | Titannitrid-Keramikbeschichtung | Familie kohlenstoffbasierter Beschichtungen |
| Hauptgrund, es in Betracht zu ziehen | Allgemeiner Verschleißschutz und eine bewährte harte Oberfläche | Geringe Reibung, Anti-Stick-Verhalten, und Haftverschleißkontrolle |
| Reibungstendenz | In der Regel höher als viele DLC-Systeme | Oft niedriger, je nach DLC-Typ und Testbedingungen |
| Abrasiver Verschleiß | Wird häufig dort verwendet, wo der Verschleißwiderstand auf harten Oberflächen wichtig ist | Kann auch Abrieb widerstehen, aber die Leistung variiert stark je nach DLC-Formulierung |
| Galling und Materialaufnahme | Es kann den Verschleiß verringern, ist aber normalerweise nicht die erste Wahl, wenn starkes Kleben vorherrscht | Oft wird beim Galling berücksichtigt, Pickup, oder die Gleitreibung ist das Hauptproblem |
| Aufprallempfindlichkeit | Hängt von der Beschichtungsdicke ab, Adhäsion, und Substratunterstützung | Kann empfindlich auf Einschläge reagieren, Restspannung, und Substratdeformation, je nach DLC-Struktur |
| Passform des Werkstücks | Oft als allgemeine Alternative zum Stanzen und Formen von Metallen verwendet | Häufig auf Aluminium geprüft, Kupfer, Edelstahl, Beschichtete Blech, und andere Pickup-anfällige Anwendungen |
| Spezifikationsklarheit | TiN ist eine klarer definierte Beschichtungskategorie | "DLC" allein ist keine vollständige technische Spezifikation |
| Relative Anfangskosten | Oft ist die Basislinie mit niedrigeren Kosten | Meistens teurer, Aber der Aufpreis hängt vom genauen Film und Verfahren ab |
| Beste Voreinsatzanpassung | Breitbandschutz mit kontrollierten Kosten | Reibungsarme oder Anti-Galling-Anwendungen, bei denen die Abholung Ausfallzeiten oder Schrott verursacht |
Veröffentlichte Werte sollten nicht ohne Kontext verglichen werden. Ein Reibungskoeffizient, der unter trockenen Laborbedingungen gegen Stahl gemessen wird, ist nicht direkt äquivalent zu einem mit einem anderen Material gemessenen Wert, unter Schmierung, oder mit einer anderen Last. Die gleiche Vorsicht gilt für Härte und Verschleiß.
Warum DLC nicht als eine einzige Beschichtung behandelt werden kann
TiN bezeichnet ein erkennbares Titannitrid-Beschichtungssystem. DLC, oder diamantähnlicher Kohlenstoff, ist eine breite Familie kohlenstoffbasierter Filme.
Die ISO-20523-Klassifikation für kohlenstoffbasierte Filme existiert, weil diese Beschichtungen sich bei der Kohlenstoffbindung unterscheiden können, Wasserstoffgehalt, Legierungselemente, Schichtstruktur, und Ablagerungsmethode. Häufige Beispiele sind:
-
a-C:H: eine gehärtete amorphe Kohlenstoffbeschichtung.
-
Ta-C: ein nicht-hydrogeniertes, Hoch-Sp³-Kohlenstoffbeschichtung.
-
Si-DLC oder DLC:Ja: ein siliziummodifiziertes DLC-System.
-
Mehrschichtiger DLC: Eine Beschichtung, die mit Übergangsschichten oder Zwischenschichten gebaut ist, um Spannung und Haftung zu steuern.
Diese Unterschiede beeinflussen die Reibung, Härte, Restspannung, Beschichtungsdicke, Temperaturfähigkeit, Adhäsion, und Aufprallverhalten. Zwei Anbieter können beide "DLC" angeben, während sie wesentlich unterschiedliche Systeme anbieten.
Ein nützliches DLC-Zitat sollte daher identifizieren:
-
Die genaue Beschichtungsbezeichnung.
-
Ob der Film hydriert oder nicht gehärtet ist.
-
Die Ablagerungsmethode, wie PVD oder PACVD.
-
Jede Zwischenschicht oder Vorbehandlung.
-
Beschichtungsdicke.
-
Verarbeitungstemperatur.
-
Substratanforderungen.
-
Die Bedingungen zur Messung der Reibung, Härte, und Haftung.
Technische Seiten von Beschichtungsunternehmen wie Ionenbindung beschreiben Sie DLC auch als konfigurierbare Familie und nicht als ein festes Material. Ihre veröffentlichten Daten gelten für ihre eigenen Beschichtungssysteme und sollten nicht als universelle Werte behandelt werden.
Reibung und Verschleißmodus sind wichtiger als eine einzelne Härtezahl
Ein Punch Pin erfährt bei jedem Schlag mehrere Kontaktformen. Die Stanzfläche tritt in das Blatt ein, Die Schneidkante führt die Scherwirkung durch, und die Stanzflanke gleitet beim Durchdringen und Ausziehen über das geschnittene Material.
Das bedeutet, dass eine Beschichtung mehr abschneiden muss, als in einem einfachen Härtevergleich gut zu testen ist. Es muss am Substrat haften bleiben, wiederholte Belastung tolerieren, und den tatsächlichen Verschleißmechanismus in der Produktion zu verhindern.
Die ASTM G99 Verschleiß- und Reibungsprüfverfahren macht deutlich, dass Reibungs- und Verschleißergebnisse von Variablen wie der Last abhängen, Geschwindigkeit, Materialien, Umwelt, und Testkonfiguration. Ein veröffentlichter Koeffizient ist nur dann nützlich, wenn Gegenseite und Bedingungen bekannt sind.
Abrasiver Verschleiß: Wenn eine harte, verschleißfeste Oberfläche Priorität hat
Abrasiver Verschleiß tritt bei harten Partikeln auf, Maßstab, Trümmer, oder die Werkstücksoberfläche entfernt allmählich Material aus dem Loch.. Typische Anzeichen sind Flankenkratzer, Kantenrundung, Progressiver Dimensionsverlust, und erhöhte Gratbildung.
TiN wird häufig als praktische Hardbeschichtungsbasis für Werkzeuge verwendet, bei denen der allgemeine Verschleißwiderstand die Hauptanforderung ist. Ein Hersteller wie voestalpine eifeler listet TiN für Stanz- und Formanwendungen auf, aber seine veröffentlichte Härte, Reibung, und Temperaturdaten beschreiben ihr eigenes TiN-System statt jeder TiN-Beschichtung.
Ein DLC-System kann ebenfalls eine starke Verschleißfestigkeit bieten, aber "DLC" sagt dem Käufer nicht genug. Das Ergebnis hängt von der Filmstruktur ab, Dicke, Adhäsion, Zwischenschicht, und Substrat.
Für Abrasive-Verschleißanwendungen, Bewertung:
-
Beschichtungshärte.
-
Haftung am Stempelmaterial.
-
Oberflächenfinish vor der Beschichtung.
-
Dicke um die Schneide herum.
-
Härte und Zähigkeit des Substrats.
-
Ablagerungen und Verunreinigungen im Stanzprozess.
-
Ob das Werkstück eine harte Oberflächenschicht oder eine Beschichtung hat.
Härte hilft, Aber es ist kein eigenständiger Prädiktor für die Lebensdauer von Werkzeugen. Eine harte Beschichtung kann trotzdem reißen oder sich lösen, wenn sich das Substrat darunter verformt.
Klebstoffverschleiß und Galling: Wenn geringe Reibung wichtiger wird
Klebstoffverschleiß tritt auf, wenn das Werkstückmaterial auf die Stanzfläche überträgt. Das übertragene Material erzeugt raue hohe Stellen, Erhöht Reibung, verändert die lokale Schnittbedingung, und kann die Werkstücksoberfläche beschädigen.
In diesem Zustand wird DLC oft attraktiver. Geeignete DLC-Systeme bieten ein reibungsarmes und Anti-Stick-Verhalten, Vor allem, wenn es um Aluminium geht, Kupfer, Edelstahl, Oder beschichtete Blech neigen dazu, am Stempel zu haften.
Forschungen zu DLC-beschichteten Werkzeugen im Aluminiumformen haben unter den getesteten Bedingungen ein starkes Anti-Galling-Verhalten gezeigt. Diese Beweise bestätigen DLC als ernsthafte Option, aber es beweist nicht, dass jeder DLC-Film Galling bei jeder Punch-Anwendung eliminieren wird.
TiN kann trotzdem ausreichen, wenn der Tonabnehmer moderat ist., Die Schmierung ist wirksam, und ein bewährter TiN-Prozess existiert bereits. Die Wahl sollte auch das Polieren berücksichtigen, Freigabe, Schmierstoffkompatibilität, Abziehkraft, und der Zustand der Werkstücksoberfläche.
Für die umfassendere Diagnose und Kontrolle des übertragenen Materials, lubrication, Finish, und Prozessbedingungen, Siehe Verhinderung von Stanznadel-Galling.
Welche Beschichtung für verschiedene Stanzanwendungen geeignet ist?
Werkstücksmaterial ist ein nützlicher Ausgangspunkt, Aber es sollte nicht die einzige Auswahlregel sein. Zwei Qualitäten von Edelstahl, Zum Beispiel, kann sich aufgrund der Härte anders verhalten, Oberflächenoberfläche, Dicke, lubrication, und Produktionsgeschwindigkeit.
| Anwendungszustand | Vorläufige Ausrichtung | Warum | Hauptwarnung |
| Kohlenstoff- oder niedriglegierter Stahl mit allmählichem Flankenverschleiß | Betrachte zuerst TiN | Etablierte Hard-Surface-Option für allgemeine Verschleißkontrolle | Überprüfe Trümmer, Maßstab, Freigabe, und Substratunterstützung |
| Edelstahl mit Tonabnehmer oder Galling | Betrachten wir ein spezifiziertes DLC-System | Eine geringere Reibung kann den Klebstofftransfer verringern | Auswirkungen, Filmadhäsion, und die Schmierung muss noch überprüft werden |
| Aluminiumblech mit Materialablagerungen | DLC verdient oft eine Prioritätsbewertung | Antihaftverhalten kann Aufnahme- und Oberflächenschäden reduzieren | Bestätige den genauen DLC-Typ und teste es unter Produktionsbedingungen |
| Kupfer- oder Kupferlegierungsblech mit Übertragungsspuren | Zieh DLC in Betracht oder teste beides | Ein reibungsarmes Verhalten kann helfen, die Haftung zu kontrollieren | Oberflächenqualität und Schmiermittelwechselwirkung können das Ergebnis verändern |
| Verzinktes oder vorlackiertes Blech | Auswahl nach beobachtetem Verschleiß und Oberflächenübertragungsverhalten | Die Beschichtung der Folie kann Ablagerungen erzeugen, Transfer, oder Bedenken wegen Oberflächenschäden | Gehen Sie nicht von der gleichen Antwort für jedes beschichtete Blatt aus |
| Hartes oder abrasives Blatt mit begrenztem Tonabnehmer | Denk an TiN oder ein auf Verschleiß fokussiertes DLC-System | Abrieb kann wichtiger sein als Reibung | Vergleichen Sie Beschichtungshaftung und Kantenhaltbarkeit, Nicht nur Härte |
| Trockenstanzen mit starker Gleitreibung | DLC könnte eine Bewertung rechtfertigen | Geringe Reibung kann den Kleben- und Strippwiderstand verringern | Trockene Aufprallbedingungen können die Beschichtungsspannung erhöhen |
| Schmierverfahren mit stabilem Verschleiß | TiN könnte einen ausreichenden Wert bieten | Das Schmiermittel kann bereits den Verschleiß des Klebstoffs kontrollieren | Überprüfen Sie die Schmierstoffkompatibilität und die tatsächlichen Wartungsintervalle |
| Gemischte Abrasivverschleiße, Pickup, und Abschlagen | Teste beide | Keine einzelne allgemeine Eigenschaft sagt das Ergebnis voraus | Fixfreigabe, Ausrichtung, und Substratprobleme vor der Prüfung |
Sunshine listet TiN und DLC als optionale Beschichtungen für maßgefertigte Stanzstifte auf. Das bestätigt, dass beide Optionen für das Punch-Pin-Angebot relevant sind, es stellt jedoch nicht fest, dass für jedes gelistete Material oder jede Anwendung eine Option korrekt ist.
Wenn ein kontrollierter A/B-Produktionstest die sicherere Entscheidung ist
Ein Produktionsversuch ist angemessen, wenn:
-
Der Stempel zeigt sowohl abrasive Abnutzung als auch Materialaufnahme.
-
Die DLC-Spezifikation ist unklar oder unterscheidet sich zwischen den Anbietern.
-
Ausfallzeiten oder abgelehnte Teile verursachen hohe Kosten.
-
Das Werkstück hat eine ungewöhnliche Beschichtung oder Oberflächenbehandlung.
-
Das Aufprall- oder Delaminationsrisiko ist ungewiss.
-
Lieferantenreibungsdaten wurden unter unterschiedlichen Bedingungen gemessen.
-
Der Betrieb wird über eine Hochserienfertigung standardisiert.
Die TiN-beschichtete und DLC-beschichtete Stanze sollten unter derselben Presse verglichen werden, Werkstück, Freigabe, lubrication, und Inspektionsbedingungen. Nützliche Messungen sind unter anderem:
-
Schläge bis zu einem definierten Ausfallpunkt.
-
Materialablagerungen an der Flanke.
-
Gratwachstum.
-
Dimensionsdrift.
-
Schäden an der Werkstücksoberfläche.
-
Reinigungshäufigkeit.
-
Nachmahl-Häufigkeit.
-
Ungeplante Presseunterbrechungen.
Die Fehlerkriterien sollten vor dem Testen festgelegt werden. Ansonsten, Das Ergebnis kann durch subjektive Inspektionen oder inkonsistente Wartungsentscheidungen beeinflusst werden.
Was TiN und DLC nicht beheben können
Eine Oberflächenbeschichtung kann einen strukturell ungeeigneten Stanz oder ein schlecht gesteuertes Matrizensystem nicht ausgleichen.
Frühe Verschleißerscheinungen, Knacken, oder Delaminierung kann durch verursacht werden:
-
Falsche Stans-zu-Die-Freigabe.
-
Stanz- und Matrizen-Fehlausrichtung.
-
Unzureichende Substrathärte.
-
Unzureichende Substratzähigkeit.
-
Schlechte Wärmebehandlung.
-
Raue Schleifspuren.
-
Eine beschädigte oder übermäßig scharfe Kante.
-
Seitenbelastung.
-
Übermäßiger Aufprall.
-
Unzureichende Schmierung.
-
Schlechte Beschichtungshaftung.
-
Übermäßiger Reststress.
-
Eine ungeeignete Beschichtungsdicke.
Wenn sich das Substrat verformt, Die Beschichtung muss dieser Verformung folgen. Ein harter Film kann dann reißen, Lösen, oder an der Schnittstelle versagen. Forschung zu beschichteten Stanzwerkzeugen und zyklischer Wirkung zeigt, warum Haftung, Schichtstruktur, Substratzustand, und wiederholte Belastungen müssen zusammen und nicht getrennt bewertet werden.
Die umgebenden Führungskomponenten und das Ausrichtungssystem beeinflussen ebenfalls die Stanzbelastung. Die Leitfaden für die Stanzenkomponenten bietet einen breiteren Kontext dazu, wie Punches, Pins, Buchsen, und Führungsteile interagieren.
Beschichtungen sollten auch nicht als Lösung für jedes strukturelle Versagen behandelt werden. Wegen Fehlausrichtung, overload, unzureichende Zähigkeit, und andere frakturbedingte Ursachen, siehe Stanzbruch in Stempelwerkzeugen.
TiN vs DLC Kosten: Vergleichen Sie mehr als nur den Beschichtungspreis
TiN wird oft als kostengünstiger betrachtet, Vertraute Basislinie. DLC verursacht in der Regel höhere Anfangskosten, da der Prozess eine spezialisierte Filmstruktur erfordern kann, Zwischenschicht, Zusätzliche Vorbereitung, oder eine strengere Prozesskontrolle.
Es gibt kein verlässliches universelles Preisverhältnis. Kostenänderungen mit:
-
Stanzgröße und Geometrie.
-
Chargenmenge.
-
Oberflächenvorbereitung.
-
Maskenpflichten.
-
Beschichtungsdicke.
-
DLC-Typ.
-
Zwischenschicht-Design.
-
Entfernung einer alten Beschichtung.
-
Nachschleifen.
-
Inspektionsanforderungen.
-
Transport zwischen Fertigungs- und Beschichtungsanlagen.
Der nützlichere Vergleich sind die Gesamtkosten der Werkzeuge.
| Kostenfaktor | Warum es wichtig ist |
| Anfangskosten für die Beschichtung | Bestimmt die unmittelbare Kaufdifferenz |
| Oberflächenvorbereitung | Polieren oder eine korrigierende Beschichtung kann erforderlich sein |
| Betriebsintervall | Ein längerer, stabiler Betrieb kann Werkzeugwechsel reduzieren |
| Reinigungshäufigkeit | Die Materialaufnahme kann eine wiederholte Reinigung erfordern |
| Schrott | Pickup, Gratwachstum, oder Oberflächenschäden können Teile ablehnen |
| Pressepausen | Werkzeugentfernung und Ersatzunterbrechungsproduktion |
| Nachschleifen | Stellt die Geometrie wieder her, beeinflusst aber Beschichtung und Abmessungen |
| Entziehung und Neubeschichtung | Fügt Prozessschritte hinzu und kann einschränken, wie oft der Stempel wiederhergestellt werden kann |
| Inspektion | Kritische Maße müssen möglicherweise nach der Beschichtung oder Neubeschichtung überprüft werden |
Ein praktischer Vergleich ist:
Gesamtbeschichtung, Wartung, Ausfallzeit, und Schrottkosten ÷ akzeptablen Produktionszügen
DLC ist die zusätzlichen Kosten nur bei der Reduzierung der Abholung wert, Wartung, Schrott, oder die Ausfallzeiten die zusätzlichen Beschichtungskosten übersteigen. TiN bleibt das bessere Preis-Leistungs-Verhältnis, wenn es eine stabile Verschleißkontrolle bietet, ohne diese Produktionsverluste zu verursachen.
Was Sie vor der Bestellung eines beschichteten Stanzstifts überprüfen sollten
Eine nützliche Beschichtungsempfehlung erfordert mehr als eine Zeichnung und die Worte "TiN" oder "DLC".
Bitten Sie den Lieferanten um Bestätigung:
-
Genaue Beschichtungsbezeichnung.
-
DLC-Subtyp, Falls zutreffend.
-
Abscheidungsmethode.
-
Zwischenschicht oder Vorbehandlung.
-
Beschichtungsdicke und Variation.
-
Verarbeitungstemperatur.
-
Kompatible Substratmaterialien und Härte.
-
Erforderliche Oberflächenbehandlung.
-
Modernste Vorbereitung.
-
Reibungstestmethode und Gegenfläche.
-
Schmierter oder trockener Testzustand.
-
Härtetestmethode.
-
Haft- oder Kratztestinformationen.
-
Bereiche, die eine Maske erfordern.
-
Ob nach der Beschichtung kritische Maße überprüft werden.
-
Beschichtungsentfernungsprozess.
-
Nachschleif- und Überlackierungspolitik.
Stellen Sie dem Lieferanten Folgendes zur Verfügung:
-
Lochzeichnung.
-
Kritische Toleranzen.
-
Stempelmaterial und Härte.
-
Werkstücklegierung.
-
Werkstücksdicke.
-
Werkstücksoberflächenbeschichtung.
-
Stans-zu-Die-Freigabe.
-
Pressgeschwindigkeit oder Schlagbedingungen.
-
Schmierdetails.
-
Strombeschichtung, falls vorhanden.
-
Beobachteter Ausfallmodus.
-
Aktuelles Betriebsintervall.
-
Fotos von Flankenabnutzung, Chipping, oder Materialaufnahme.
Sunshine gibt an, dass individuelle Lochstifte anhand von Zeichnungen hergestellt werden können, Proben, oder technische Spezifikationen. Es Individueller Stanzstift Seitenlisten SKH51, SKH9, DC53, ASP-Stahl, und Karbid, zusammen mit TiN und DLC als optionale Beschichtungen. Die Website listet außerdem CNC-Bearbeitung auf, EDM, Schleifen, und Wärmebehandlung für diese Teile.
Diese Einträge unterstützen eine technische Diskussion über einen individuell beschichteten Stanzen. Das tun sie nicht, allein, Bestimmen Sie den genauen DLC-Subtyp, Beschichtungsverfahren, Nachbeschichtungstoleranz, oder beschichtungsspezifische Testmethode. Diese Angaben sollten für das individuelle Angebot bestätigt werden.
Endgültiger Auswahlleitfaden
| Betrachte zuerst TiN, wenn | Betrachte ein spezifiziertes DLC-System, wenn | Testen Sie beides, wenn |
| Der allgemeine Verschleißschutz ist das Hauptziel | Galling oder Materialaufnahme steuert die Lebensdauer des Werkzeugs | Abrasiv und adhäsiver Verschleiß treten zusammen auf |
| Abrasiver Flankenverschleiß ist wichtiger als klebende Flächen | Geringe Reibung hat hohe Priorität | Das Aufprall- oder Delaminationsrisiko ist unklar |
| Die anfänglichen Beschichtungskosten sind sehr wichtig | Aluminium, Kupfer, Edelstahl, oder beschichtete Blech verursacht Transferprobleme | Lieferantendaten verwenden unterschiedliche Testbedingungen |
| Die Anwendung hat bereits eine stabile TiN-Geschichte | Schäden an der Werkstücksoberfläche stehen im Zusammenhang mit dem Tonabnehmer | Leerlauf und Schrott sind teuer |
| Die Schmierung kontrolliert bereits den Klebstoffverschleiß | Der Anbieter identifiziert das genaue DLC-System | Ein Großbetrieb benötigt Produktionsnachweise |
Die richtige Entscheidung ist nicht "TiN oder DLC im Allgemeinen." Es geht um die Wahl zwischen zwei definierten Beschichtungssystemen auf einem definierten Stanzsubstrat, unter einem bekannten Stempelzustand.
Für eine Beschichtungsbewertung oder ein Angebot, Liefern Sie die Lochzeichnung, Material, Werkstücksdetails, Schmierzustand, Stromausfallmodus, und Dienstgeschichte durch Sunshine's Kontaktseite. Diese Information gibt dem Lieferanten eine stärkere Grundlage für die Diskussion von TiN, DLC, oder eine kontrollierte Vergleichsstudie.
Teilen:



Geschrieben von Sunshine
Bei Sunshine, Wir sind ein professioneller Hersteller und Lieferant von Präzisionsformkomponenten, bietet ein breites Produktsortiment für Stange- und Spritzgussanwendungen. Unser Kernfokus liegt auf dem Stanzen von Stempeln, Auswurfstifte und -hülsen, sowie Führungspfosten und Buchsen. Mit fortschrittlicher CNC-Bearbeitung, Strenge Qualitätskontrolle, und starke Produktionskapazitäten, Wir sorgen für Zuverlässigkeit, Hochpräzisionsteile, zusammen mit vorrätigen Standardkomponenten für schnelle und effiziente weltweite Versorgung.
NACHRICHTEN
EMPFANG SERVICE
Mit hochwertigen Teilen für jedes Budget und freundlichem Personal, das geschult ist, um Ihren Besuch informativ und unkompliziert zu gestalten.
